


Бу җиде куллану автомобиль детальләре җитештерүдә уңышка ирешү өчен һичшиксез бик мөһим.CNC эшкәртү үзәгезаманча автомобиль компонентлары сыйфаты һәм эшчәнлеге өчен нигез булып тора.Югары төгәллекле CNC машинасытәэмин итәгаҗәеп төгәллек, мөһим компонентларны башлангыч эшчәнлегенә кайтара. Ул шулай ук эшкәртү вакытын киметә, җитештерүне тизләтә, шул ук вакытта тотрыклылыкны саклый.Сәнәгать CNC чишелешләре, шул исәптәнГоризонталь эшкәртү үзәге, җитештерүчеләргә катгый сыйфат стандартларына туры килергә ярдәм итә. Буcnc эшкәртү үзәге автомобильләркушымталар бик мөһим.
Төп фикерләр
- CNC эшкәртү машина детальләрен бик төгәл ясый. Бу двигательләрнең, трансмиссияләрнең һәм башка машина системаларының яхшы эшләвенә ярдәм итә.
- CNC станоклары автомобильләр өчен нык һәм куркынычсыз детальләр җыя. Моңа автомобиль кузовы һәм тормозлары өчен детальләр керә.
- CNC эшкәртү электромобиль детальләрен ясау өчен бик мөһим. Ул аккумулятор корпуслары һәм мотор детальләрен булдырырга ярдәм итә.
- CNC эшкәртү автомобиль компанияләренә яңа конструкцияләрне тизрәк ясарга ярдәм итә. Ул шулай ук аз санда махсус автомобиль детальләрен дә җитештерә.
- CNC эшкәртү машина җитештерүчеләренә акча һәм вакытны янга калдырырга ярдәм итә. Шулай ук, ул барлык машина детальләренең дә югары сыйфатлы булуын тәэмин итә.
Двигатель блогы һәм цилиндр башы төгәллеге өчен CNC эшкәртү үзәге
Югары төгәллекле тишекләү һәм өслек эшкәртүгә ирешү
Двигатель блоклары һәм цилиндр башлары гаять төгәллек таләп итә.CNC эшкәртү үзәгебу төгәллекне бораулау һәм өслек эшкәртү өчен тәэмин итә. Мәсәлән, бу машиналарйөз күтәргеч тишекләрен автоматик рәвештә ачыклыйАлар шулай ук бер җайланмада төгәл диаметрларга, урыннарга һәм почмакларга кадәр бораулагычлар ясыйлар. Бу запас зурлыкларын яки яңа зурлыкларны бораулауга мөмкинлек бирә. Операторлар интеграцияләнгән сөйләшү программасын куллана алалар. Бу программа сөйләшү форматын куллана, шуңа күрә операторларга G-кодны белү кирәк түгел. Алар программаларны җиңел саклый һәм кабат куллана алалар. Машиналар эшлиблоклы терраса операцияләреБу прокладка герметиклары өчен тигез өслек һәм тиешле палуба биеклеген тәэмин итә. Ул 45 градуслы палуба почмагына һәм төгәллегенә игътибар итә. Бораулау операцияләре зуррак поршеньнәр өчен цилиндр борауларын зурайта. Алар шулай ук цилиндр стеналарын чистарта. Аннары шома эшкәртү һәм төгәл поршень боҗрасы герметиклыгы өчен хонинглау дәвам итә.CNC проектлауда санлаштыру зонд кулланылаУл цилиндр тишүләрен, палуба биеклекләрен һәм күтәргеч тишүләрен автоматик рәвештә үлчи. Төгәл көйләүләр өчен аларны завод спецификацияләре белән чагыштыра.Күп күчәрле CNC станоклары җиде күчәрдә эшли алаБу блок белән комплекслы эш итәргә мөмкинлек бирә. Блок корал башы белән бәйле рәвештә әйләнә ала. Автоматик корал алмаштыргычлар шулай ук коралларны тиз алыштыру белән нәтиҗәлелекне арттыра.
Һөнәрчелек комплексының порт һәм клапан утыргыч геометрияләре
CNC эшкәртү үзәкләре шулай ук катлаулы порт һәм клапан утыргычлары геометрияләрен ясауда да оста. Бу двигательнең эшләве өчен бик мөһим.Биш күчәрле CNC фрезерлаутөп технология булып тора. Ул югары төгәллекле катлаулы геометрияләрне алырга мөмкинлек бирә, җитештерү хаталарын киметә һәм тизрәк әйләнеш тәэмин итә. Күп шпиндельле әйләндерү һәм адаптив кисү дә бу өстенлекләргә өлеш кертә. Бу машиналар клапан утыргычларының камил тигезләнешен тәэмин итә, яну вакытында дөрес герметизацияне гарантияли. Югары төгәллекле өслек эшкәртү яхшырак герметизациягә китерә. Оптимальләштерелгән клапан почмаклары куәт чыгаруны арттыра. CNC машиналары сатудан соңгы үзгәрешләр һәм эшчәнлекне көйләү өчен портларны һәм камераларны төгәл үзгәртә. Алар шулай ук катлаулы камера геометрияләрен төгәллек белән кабатлыйлар, ялкын таралуына һәм двигатель нәтиҗәлелегенә тәэсир итәләр. Камил балансланган портлар һәм камералар югары әйләнешле тизлек кушымталарын хуплый. Алар шомарак югары тизлекле эшләү өчен турбулентлыкны киметә.CNC станоклары җентекләп эшләнгән порт формаларын кабатлау өчен бик мөһим.югары төгәллек һәм эзлеклелек белән. Проектлау һәм прототиплаштырудан соң, портлар санлаштырыла. Аннары CNC станоклары башларны кисә. Бу процесс кул белән эшләү мөмкин булмаган катлаулы порт конструкцияләрен төгәл кабатлау мөмкинлеген бирә. Ул эзлеклелекне тәэмин итә һәм чыгымнарның аз өлешенә югары җитештерүчәнлек бирә.
Трансмиссия компонентлары җитештерүдә CNC эшкәртү үзәге
Тешле дөңгәл һәм вал эшкәртү төгәллеген тәэмин итү
Автомобиль трансмиссияләре гаҗәеп төгәл шестерняларга һәм валларга таяна.CNC эшкәртү үзәгебу төгәллеккә ирешүдә мөһим роль уйный. Җитештерүчеләр тиешныклы түземлелекне саклагыз һәм дөрес кире йогынтыны тәэмин итегезшестерняларның камил рәвештә челтәрләнүе өчен. Бу тавыш һәм тузуны булдырмый.
| Өслек төре | Толерантлык диапазоны (дюйм) |
|---|---|
| Подшипник утыргычлары | ±0,0002 |
| Җиһазлар | ±0,0005 |
| Гомуми өслекләр | ±0001 |
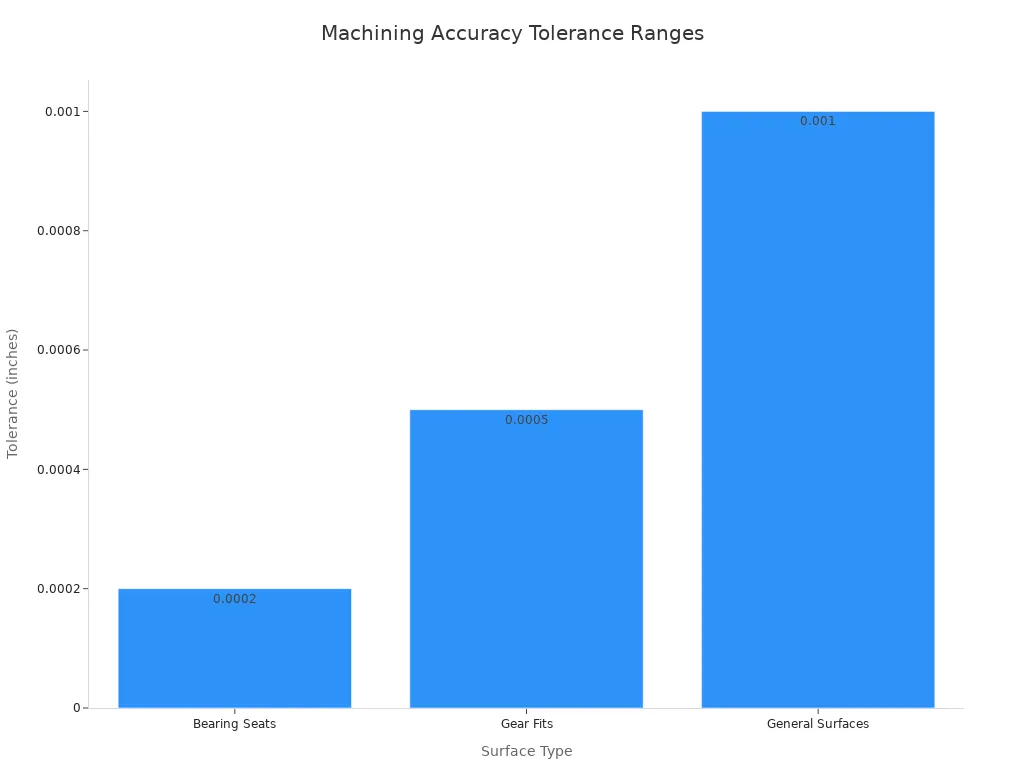
Бу геометрик түземлелекләрне карап чыгыйк: гомуми йөгерү вакыты гадәттә 0,001 дән 0,003 дюймга кадәр була. Цилиндрлыгы 0,0005 дән 0,001 дюймга кадәр булырга тиеш. Перпендикулярлыгы 0,001 дән 0,002 дюймга кадәр. Өслекнең бизәлеше дә бик мөһим. Подшипник өслекләре өчен 16-32 мкм Ra таләп ителә, ә шестерня урнаштыру зоналары өчен 32-63 мкм Ra таләп ителә. Гомуми өслекләр өчен гадәттә 63-125 мкм Ra таләп ителә. Белгечләр киләчәктә автомобиль трансмиссияләренең ...бер яки ике төгәллек билгесе белән яхшыртыргаБу трансмиссияләрне тынычрак итү өчен чыдыйлыклар ике тапкыр кимиячәк дигән сүз.
Клапан корпусы һәм корпус катлаулылыгын үзләштерү
Трансмиссияләрдәге клапан корпуслары һәм корпуслары катлаулы детальләр булып тора. Аларның күп эчке каналлары һәм портлары бар.CNC эшкәртү процессларыбу катлаулы компонентларны булдыру өчен бик мөһим.
- Тупас токарь/фрезерлауБу адым тышкы яктан һәм тышчалардан артык материалны алып ташлый. 2 дюймлы капка клапаны корпусы өчен шпиндель тизлеге еш кына 800–1200 әйләнеш/мин тәшкил итә. Туклану тизлеге 0,2–0,4 мм/әйләнеш, ә кисү тирәнлеге 2–3 мм.
- Бораулау һәм бораулауБу операцияләр эчке куышлыклар һәм портлар булдыра. 316 SS клапан корпусы өчен карбид бораулары 50–70 м/мин кисү тизлегендә эшли. Бирү тизлеге 0,1–0,15 мм/әйләнеш. Суыткыч катылануны булдырмаска ярдәм итә. Капотлар өчен үзәк бораулар һәм болт тишекләре ±0,015 мм позиция төгәллеге белән эшкәртелә.
- Җепләр белән бәйләүБу тоташулар өчен җепле портлар булдыра. NPT җепләренә 1°47' конус почмагы кирәк. Җеп фрезеры 30–50 м/мин кисү тизлегендә эшли. Капотлар өчен, корпус тоташтыру өчен җепләр 40–60 м/мин кисү тизлеген куллана.
- Төгәл фрезерлау/өслек фрезерлауБу адым фланец һәм герметик өслекләр өчен билгеле бер өслек тигезлегенә ирешә. Клапан корпуслары өчен өслек фрезасы Ra 0,8–1,6 мкм га җитә. Ул 0,05–0,1 мм/теш бирү тизлеген һәм 100–150 м/мин кисү тизлеген куллана. Капотлар өчен өслек фрезасы шул ук бирү тизлеге белән Ra 1,6 мкм га җитә.
Җитештерүчеләр тибрәнүне киметү өчен каты җайланмалар кулланалар. Алар шулай ук коралларның тузуын да күзәтәләр. Критик үлчәмнәр өчен CMM кебек процесс барышындагы тикшерүләр сыйфатны тәэмин итә.
Шасси һәм асылмалы детальләр җитештерү өчен CNC эшкәртү үзәге
Руль рычагы һәм контроль куллары җитештерүдә төгәллек
Шасси системасы өлешләре, мәсәлән, асылмалы стеналар һәм подрамалар, зур механик ныклык һәм эшкәртү тотрыклылыгы таләп итә.Вертикаль эшкәртү үзәкләре югары динамик катылык аша структура тотрыклылыгын тәэмин итәһәм бу компонентлар өчен нәтиҗәле борылу мөмкинлекләре. Руль тоткычлары һәм идарә итү рычаглары транспорт чарасын идарә итү һәм куркынычсызлык өчен бик мөһим. Җитештерүчеләр традицион рәвештә руль тоткычларын сыгылмалы чуеннан яки коелган корычтан ясыйлар. Ләкин, хәзер җиңел компонентларга ихтыяҗ алюминий тоткычларга өстенлек бирә.CNC эшкәртү үзәгебу материалларны нәтиҗәле эшкәртә, еш кына бер яки ике җайланмада.Кораллар белән тәэмин итүчеләр берничә операцияне берләштергән махсуслаштырылган кораллар тәкъдим итәләрАлар арасында тишек фрезерлау, бораулау, бораулау һәм рамкалау бар. Бу ысул цикл вакытын яхшырта һәм корал магазинын куллануны оптимальләштерә. Күп күчәрле CNC фрезерлау катлаулы формалар булдыраүлчәм төгәллеге ±0,050 ммТөгәл бораулау подшипник корпусларының ±0,012 мм тишүгә чыдамлыгын тәэмин итә. Төгәл бораулау шарлы тоташу конуслары өчен ±0,05 градус почмак төгәллегенә ирешә. Өслек фрезерлавы шулай ук тормоз суппортын урнаштыру өчен ±0,030 мм яссылык белән яссы өслекләр булдыра.
Тормоз суппортын һәм үзәк компонентларын эшкәртү
Тормоз суппорты һәм үзәк компонентлары төгәл спецификацияләргә һәм түземлелекләргә туры килергә тиешАлар югары көчәнешкә, көчле җылылыкка һәм зур механик йөкләнешләргә чыдам. CNC эшкәртү бу детальләр өчен югары төгәллек һәм кабатланучанлык бирә. Ул камил цилиндрик поршень тишегечләрен, төгәл борауланган монтаж тишекләрен һәм тигез тышкы өслекләрне булдыра. Фрезерлау артык материалны алып ташлап, суппортны формалаштыра. Өслек фрезерлавы яссы өслекләр булдыра. Ут фрезерлавы тормоз колодкалары өчен төгәл уяларны кисә. Контур фрезерлавы катлаулы формалар булдыра, төгәл тигезләүне һәм структураның бөтенлеген тәэмин итә. Бораулау һәм кагу гидравлик портлар, монтаж тишекләре һәм вентиляция функцияләрен булдыра. Хонинглау поршень тишегечләрендә шома эшкәртүгә ирешә, поршеньнең оптималь хәрәкәтен һәм яхшыртылган герметизацияне тәэмин итә. Өслекне шомарту монтажлау өслекләрендә югары төгәллекле яссы өслекләр булдыра. Бу тавышны һәм тибрәнүне киметә. Чистарту үткен кырыйларны бетерә. Термик эшкәртү калдык көчәнешләрне бетерә, кәкреләнүне булдырмый.Биш күчәрле CNC эшкәртү катлаулы суппорт геометрияләрен булдыраюгарырак төгәллек һәм тизрәк җитештерү вакыты белән.Югары төгәллекле CNC эшкәртү үлчәм төгәллеген һәм өслекнең бизәлешен тәэмин итәмөһим өлкәләр өчен. Җылылык белән эшкәртү катылыкны һәм ныклыкны арттыра. Өслек белән эшкәртү коррозиягә каршы торучанлыкны яхшырта.
Көч агрегаты һәм трансмиссия җитештерүдә CNC эшкәртү үзәге
Критик вал һәм распределитель валларын эшкәртү
Кранваллар һәм распределительләр кебек көч агрегатлары компонентларына ихтыяҗ зургаять төгәллекАCNC эшкәртү үзәгеэшләү, нәтиҗәлелек һәм ышанычлылык өчен бу төгәллекне тәэмин итә. Бу машиналар катгый түземлелекне саклый. Алар мөһим операцияләрне башкара, мәсәләнтокарьлау, фрезерлау, бораулау һәм тартуБу коленвалның эшләвен һәм ныклыгын яхшыртуга ярдәм итә. Мәсәлән, коленвал һәм распределитель валларының тишелгән урыннарын тулысынча чистарту коаксиальлекне һәмтүгәрәклек хатасы ≤0,005 ммБу подшипник җыю таләпләренә туры килә.
Процесс башланаCNC программалаштыру һәм корал сайлауБу CAD геометриясен машина күрсәтмәләренә әйләндерүне үз эченә ала. Ул корал юлларын билгели, кисү коралларын сайлый һәм эшкәртү параметрларын билгели. Аннары машинаны урнаштыру һәм эш урынын тоту килә. Моның өчен эш кисәген дөрес урнаштыру, монтажлау өлешләре, эталон өслекләрне тикшерү, һәм үлчәү коралының озынлыгы һәм диаметры тайпылышлары кирәк. Башлап җибәргәч,CNC эшкәртү операцияләреавтоматик рәвештә эшли. Шпиндельле моторлар кисү коралларын әйләндерә, ә серво моторлар сызыклы күчәрләрне контрольдә тотылган тизлекләрдә һәм тукландыру тизлегендә хәрәкәтләндерә. Икенчел операцияләр, мәсәлән, резиналарны чистарту, җепләрне тарту, җылылык белән эшкәртү һәм өслекне эшкәртү процессын тәмамлый.
Дифференциаль корпус һәм күчәр компонентларын җитештерү
Дифференциаль корпуслар һәм күчәр компонентлары югары ныклык һәм төгәл җитештерү таләп итә. Бу детальләрне җитештерү өчен CNC эшкәртү процесслары бик мөһим. Төгәл CNC фрезерлау катлаулы эчке куышлыклар һәм урнаштыру өслекләрен булдыра. Төгәл бораулау подшипник җыелмалары өчен бик мөһим,0,01 мм эчендәге концентриклыкБу вакытыннан алда тузуны һәм шау-шуны булдырмый, дифференциаль хезмәт итү вакытын 40-60% ка озайта. Тирән тишек бораулау майлау юлларын булдыра. Коррозиягә чыдамлык һәм тузудан саклау өчен махсус өслек эшкәртү кулланыла.
±0,125 мм эчендә төгәл үлчәм контроле компонентларның дөрес урнаштырылуын һәм прокладканың герметизациясен тәэмин итә. Бу майлау материалының агып чыгуын һәм пычрануын булдырмый. Оптимальләштерелгән эчке геометрияләр аралыкларны контрольдә тота. Бу майлау агымын яхшырта, эш температурасын 10-15°C ка киметә һәм шестерняның гомерен озайта. Шестерняның тию урыннарында сыйфатлы өслек эшкәртү ышкылуны һәм тузуны киметә. Бу хезмәт итү вакытын 200 000 мильдән артыкка озайта. Җитештерүчеләр авыр йөк күтәрү өчен сыгылмалы тимер яки җиңел конструкцияләр өчен алюминий эретмәләре кебек материаллар кулланалар. Чуен корыч югары йөк күтәрүчәнлеге өчен сайлана. Соры чуен стандарт кушымталар өчен экономияле вариант тәкъдим итә.
Электр транспорт чаралары (EV) компонентларын җитештерү өчен CNC эшкәртү үзәге
Аккумулятор корпусы һәм лоток конструкцияләрен ясау
Электромобильләр ныклы аккумулятор корпусларына һәм лоток конструкцияләренә нык таяна. Бу компонентлар аккумулятор пакетын саклый һәм машинаның гомуми иминлегенә һәм ныклыгына өлеш кертә.Җитештерүчеләр куллана 5 күчәрле CNC фрезерлаубатарея модулен урнаштыру өслекләре һәм суыту системасы интерфейслары өчен. Бу ысул гаҗәеп төгәллеккә ирешә, мәсәлән, озын экструдирланган алюминий рам профильләрендә ±0,005 дюйм. Ул шулай ук суыту пластиналары өчен калын алюминий пластина материалын эшкәртә, ±0,003 дюйм канал толерантлыгын саклый.
CNC бораулау һәм тишеп алу алюминий рамка кисәкләрен әзерли. Бу операцияләр монтаж тишекләрен, электр аша үтүне һәм җылылык белән идарә итү өчен тишекләр булдыра. Алар ±0,008 дюйм позицияләү төгәллеген тәэмин итә. Алюминий кисәкләрне тоташтыру өчен ышкылу белән эретеп ябыштыру гадәти ысул булып тора. Ул тутыргыч материал кулланмыйча, төп материалның ныклыгының 70-80% ка җитә. Лазер белән эретеп ябыштыру батарея бүлеге капкачларында герметик герметик герметиклар булдыра, тыгыз, саклагыч тышлыкны тәэмин итә. Корыч аскы табакларны зур күләмдә җитештерү өчен, прогрессив штамплау сәгатенә йөзләгән деталь җитештерә, бу бик яхшы кабатланучанлык белән.
Мотор корпусын һәм статор компонентларын эшкәртү
Электромобиль мотор корпусы һәм статор компонентлары өчен төгәллек бик мөһим. Бу детальләр моторның нәтиҗәлелегенә һәм эшчәнлегенә турыдан-туры йогынты ясый. Җитештерүчеләр эшлитупас һәм төгәл эшкәртүмотор корпусларының тышкы геометриясе турында. Алар шулай ук төрле бораулау һәм фрезерлау процессларын да кертеп, эчке өслекне һәм тоташтыру өслеген эшкәртәләр.
Ротор һәм статор компонентлары өчен төгәл токарьлау, фрезерлау һәм баланслы эшкәртү бик мөһим. Бу процесслар катлаулы ротор геометрияләрен һәм ламинацияләү катламнарын хуплый. Алар еш кына тыгыз түземлелекне саклыйлар.±0,002 дюймга кадәрМәсәлән, роторларның тышкы диаметры ±0,002 дюймга кадәр эшкәртелә. Бу һава аралыгын төгәл контрольдә тота. Статорлар роторны дөрес урнаштыру өчен ±0,002 дюймга кадәр эчке диаметрга кадәр эшкәртелә, бу кечкенә араны тәэмин итә. Ротор магнитлары өчен кесә үлчәмнәре ±0,003 дюймга кадәр эшкәртелә, бу аларның тотылуын тәэмин итә. Подшипникның ныклы урнашуы өчен вал диаметры тагын да тыгызрак ±0,0008 дюймга кадәр эшкәртелә. Роторның тышкы диаметры белән вал арасында 0,001 дюйм концентриклыкка кадәр чыдый. Бу төгәл операцияләр моторның оптималь эшләвен тәэмин итә.
Автомобиль прототиплары һәм аз күләмле җитештерү өчен CNC эшкәртү үзәге
Яңа автомобиль конструкцияләре өчен тиз итерация
Автомобиль компанияләре яңа конструкцияләрне тиз эшләү өчен тиз прототиплаштыру кулланалар. CNC эшкәртү бу процесс өчен бик мөһим технология. Ул двигатель компонентлары өчен бик мөһим булган тыгыз чыдамлы детальләр булдыра. Бу ысул катлаулы формадагы һәм югары төгәллекле детальләр җитештерә. Ул җитештерү вакытын сизелерлек киметә.Прототиплар көннәр яки сәгатьләр эчендә әзер булырга мөмкинБу конструкцияне тизрәк үзгәртергә һәм тизрәк сынаулар үткәрергә мөмкинлек бирә. Инженерлар фикерләргә нигезләнеп, конструкцияләрне тиз арада төзәтә һәм яңадан сынап карый алалар. Элек атналар буе эшләгән компонентлар хәзер берничә көн эчендә эшкәртелә. Аларны шунда ук сынап карарга һәм яхшыртылган версия белән алыштырырга мөмкин. Бу тизлек конструкция җитешсезлекләрен, механик проблемаларны яки җитештерүчәнлек проблемаларын иртә ачыкларга ярдәм итә. Ул соңрак кыйммәтле хаталарны булдырмый. CNC эшкәртү югары төгәллек тәкъдим итә,±0,001 дюймга кадәр ныклы түземлекләрУл күп материаллар белән, шул исәптән алюминий һәм корыч белән эшли. Детальләр шулай ук бик яхшы өслек бизәлеше һәм нык структура бөтенлеге белән аерылып тора.
Автомобильләргә махсуслаштырылган компонентлар җитештерү
Аз күләмле җитештерү махсуслаштырылган автомобиль компонентлары өчен бик мөһим. CNC эшкәртү тәкъдим итәкыска вакытлы эшләр өчен экономияле чишелешЗур күләмле җитештерү өчен югары урнаштыру чыгымнары аны кечкенә партияләр өчен куллануны мөмкин түгел итә. Бу ысул азрак машиналар таләп итә, бу аны яңа бизнес өчен финанс яктан отышлы итә. Ул югары төгәллек һәм тотрыклылык тәэмин итә. Һәр деталь төгәл спецификацияләргә туры килә, бу заказ буенча ясалган компонентлар өчен бик мөһим. Җитештерүчеләр кечкенә партияләрне тиз җитештерә һәм сынап карый алалар. Бу тиз дизайн үзгәрешләрен һәм базарга тизрәк керү мөмкинлеген бирә. Кечкенә партияләр шулай ук зур чыгымнарсыз эшләүләр арасында җиңел дизайн үзгәрешләрен дә тәэмин итә. Автомобиль компанияләре төрле компонент формаларын сынап карый һәм җитештерү процессларын көйли ала. Бу алым җитештерүне чынбарлыктагы сорау белән туры китерә. Ул зур запасларга ихтыяҗны минимальләштерә һәм финанс куркынычын киметә. Бизнес базар үзгәрешләренә тиз җайлаша ала. CNC эшкәртү функцияләрне тикшерү өчен прототиплар булдыру өчен бик яхшы. Ул шулай ук массакүләм җитештерүгә керешкәнче дизайн ясарга ярдәм итә. Ул җитештерәуникаль яки чикләнгән басма компонентларвинтаж машиналар, яңартулар һәм премиум модельләр өчен. Бу югары төгәллек һәм төгәл спецификацияләрне тәэмин итә.
Автомобильләр өчен кораллар, арматура һәм калыплар ясау буенча CNC эшкәртү үзәге
Автомобиль детальләре өчен калып һәм кәкре куышлыклар ясау
Автомобиль җитештерү төгәл штамплар һәм формаларга нык таяна. Бу кораллар кузов панельләреннән алып катлаулы интерьер компонентларына кадәр барысын да формалаштыра. Җитештерүчеләр бу мөһим детальләрне ясау өчен алдынгы ысуллар кулланалар. Мәсәлән,ультратавыш эшкәртү технологиясеУЗИ дулкыннарын эшкәртү белән берләштерә. Бу нәтиҗәлелекне арттыра, бигрәк тә ватык материаллар өчен. Теләгән калып формасына ирешү өчен югары ешлыклы тибрәнү һәм көч куллана. Бу ысул төгәллекне арттыра һәм зыянны киметә. Югары басымлы су белән кисү технологиясе дә роль уйный. Бу алдынгы ысул калып материалын кисү өчен тавыш тизлегеннән югары тизлектә су агымнарын куллана. Ул җылылык тәэсире зонасы булмау һәм материал югалтуны минимальләштерү кебек өстенлекләр бирә. Бу аны катлаулы формалар һәм вак детальләр өчен идеаль итә.
Югары төгәллеккә ирешүкалып ясауИгътибарлы контроль таләп итә. Шпиндель әйләнүен контрольдә тоту бик мөһим. Станок шпинделе әйләнүе калыпның урнашуына һәм урнашуына турыдан-туры тәэсир итә. Баланс, тигезләү һәм майлау өстендә катгый контроль төгәллек югалуын булдырмый. Эшкәртү ныклыгы һәм температураны контрольдә тоту шулай ук калып сыйфатына сизелерлек йогынты ясый. Бу факторларны идарә итү калып деформациясе яки сынуы кебек проблемаларны булдырмый. Бу туры килә торган коралларны сайлауны, кисү тирәнлеген оптимальләштерүне һәм суыткыч майлау материалларын куллануны үз эченә ала. Бу адымнар төгәллекне саклап калу өчен, аеруча югары температураларда, ышкылу ышкылу җылылыгын контрольдә тота.
Автомобиль җыю өчен махсус җайланмалар һәм җиглар җитештерү
Автомобиль җыю линияләренең нәтиҗәлелеге өчен махсус җиһазлар һәм җиглар бик мөһим. Алар төрле җитештерү этапларында детальләрне үз урыннарында тоталар.CNC станоклары, автоматлаштырылган системаларның бер өлеше буларак,җитештерү тизлеген һәм тотрыклылыгын шактый яхшыртабу коралларның. Алар кеше катнашуын минималь дәрәҗәдә саклап өзлексез эшлиләр. Бу югары сыйфатлы җиһазларның даими тәэмин ителешен тәэмин итә.
Инженерлар CNC эшкәртү белән бергә компьютер ярдәмендә проектлау (CAD) һәм компьютер ярдәмендә җитештерү (CAM) технологияләрен кулланалар. Бу аларга автомобиль җитештерү линияләре өчен бик җентекле һәм шәхси дизайннар булдырырга мөмкинлек бирә. Аннары CAM җитештерү процессын автоматлаштыра. Бу һәр җайланманың төгәл һәм эзлекле җитештерүен тәэмин итә. Боларалдынгы җитештерү технологияләрекатлаулырак һәм төгәлрәк корал чишелешләрен тәэмин итә. Алар шулай ук проектлау мөмкинлекләрен арттыра һәм җитештерү вакытын һәм җитештерү чыгымнарын киметә. CNC эшкәртү югары йөкләнешле мохит өчен ныклы җигү җайланмалары һәм җайланмалар җитештерә. Бу аларнызур күләмле, чыдам һәм зур җиглар һәм җайланмалар өчен идеальозак вакытлы эшчәнлек һәм төгәллек мөһим булган очракта.
CNC эшкәртү үзәге кушымталарының автомобиль уңышына гомуми йогынтысы
CNC Эшкәртү Үзәге кушымталарын киң куллану автомобиль җитештерүен төптән үзгәртә. Бу технологияләр бергәләпинновацияләрне этәрү, нәтиҗәлелекне арттыру һәм югары сыйфатны гарантияләүАлар бары тик кораллар гына түгел; алар бүгенге һәм киләчәк машиналарны төзүдә мөһим партнерлар.
Автомобиль дизайнында инновацияләр һәм нәтиҗәлелек
CNC эшкәртү автомобиль дизайнында инновацияләрне көчәйтә. Ул инженерларга иҗат итәргә мөмкинлек бирәцилиндр башлары һәм асылмалы куллар кебек катлаулы двигатель компонентларыоптималь туры килү һәм функция белән. Бу технология көч агрегаты һәм трансмиссия системалары өчен бик мөһим, чөнки ул төгәл үлчәмле шестернялар һәм валлар җитештерә, шуның белән шома күчеш ясый. Электромобильләр өчен CNC эшкәртү батарея корпусларын һәм мотор компонентларын гаҗәеп төгәллек белән ясый. Бу батареяның гомерен максимальләштерә һәм машинаның эшчәнлеген яхшырта. Дизайнерлар шулай ук тиз прототип ясау өчен CNC кулланалар. Алар тиз арадаяңа дизайннарны сынау һәм камилләштерү өчен функциональ прототиплартулы җитештерү алдыннан.Күп күчәрле эшкәртү элек мөмкин булмаган катлаулы конструкцияләр булдыра, кулланыпалюминий һәм углерод җепселләре кебек җиңел материаллартранспорт чарасының эшчәнлеген яхшырту өчен.
Чыгымнарның нәтиҗәлелеген һәм җитештерү нәтиҗәлелеген арттыру
CNC эшкәртү чыгымнарны һәм җитештерү нәтиҗәлелеген сизелерлек арттыра. Бу машиналарөзлексез эшли, җитештерүчәнлекне максимальләштерә һәм җитештерү вакытын кыскартаАлар җитештерүне җиңеләйтәләр, юлларны кисүне оптимальләштерәләр һәм материал калдыкларын минимальләштерәләр. Бу чыгымнарны киметүгә һәм тотрыклырак практикага китерә. Мәсәлән,төгәл күп күчәрле CNC станокларытөгәл җитештерүне арттыра ала25% ка киметү һәм компонентлар җитештерү вакытын 30% ка киметүАлар шулай ук чимал калдыкларын якынча 15% ка киметә. Rolls Royce кебек компанияләр җитештерүне 30% ка тизрәк башкардылар. Tesla катлаулы компонентлар өчен җитештерү нәтиҗәлелеген арттырды, ә Ford двигатель детальләре өчен җитештерү чыгымнарын киметте.
Сыйфат һәм ышанычлылык стандартларын бозылмаслык белән тәэмин итү
CNC эшкәртү гарантияләреавтомобиль җитештерүдә сыйфат һәм ышанычлылыкның кискен үзгәрүчәнлегеУл югары төгәллекле, катлаулы һәм махсус детальләрне төп төгәллек белән җитештерә. Бу технология җитештерүчеләргә куркынычсызлык һәм эшчәнлек өчен катгый сыйфат стандартларын үтәргә ярдәм итә. Бу, бигрәк тә, двигатель блоклары һәм асма системалар кебек мөһим компонентлар өчен дөрес. CNC җитештерү детальләрнең югары төгәллек белән, катгый сыйфат контроле стандартларына туры китереп ясалуын тәэмин итә. Ул, мәсәлән, тикшерү җиһазларын куллана.CMM һәм катылык өлчәгечләрекатгый тикшерүләр өчен. Бу процесс катгый түземлелекне саклап калу һәм хаталарны минимальләштерү юлы белән детальләрнең сыйфатын яхшырта. Ул кабатланырлык төгәллек бирә, автомобиль сәнәгатенең катгый куркынычсызлык һәм эшчәнлек таләпләренә туры килә торган тотрыклы соңгы продуктларга китерә.
Бу җиде кушымта автомобиль җитештерүдә уңышка ирешү өчен чыннан да бик мөһим. Алар файдалы гына түгел, ә алыштыргысыз. Аларның даими үсеше киләчәктә автомобиль үсешен һәм конкурентлык өстенлекләрен формалаштырачак. Мәсәлән,акыллы CNC эшкәртүһәм автоматизация җитештерүчәнлекне һәм төгәллекне арттырачак.
Бу технологияләрне куллану хәзерге кыенлыкларны җиңәргә һәм киләчәк мөмкинлекләрне файдаланырга ярдәм итә.югары башлангыч инвестицияләрһәмталант җитмәүШулай да, алдынгы материаллар һәмЭлектромобильләр җитештерүбу төгәл ысулларны таләп итә. Алар сыйфатны һәм нәтиҗәлелекне тәэмин итә, хәтта катлаулы детальләр белән дә.
еш бирелә торган сораулар
CNC эшкәртү үзәге нәрсә ул?
CNC эшкәртү үзәге - компьютер белән идарә ителә торган станок. Ул фрезерлау, бораулау һәм бораулау кебек төрле эшкәртү операцияләрен башкара. Бу станоклар алдан программалаштырылган күрсәтмәләрне куллана. Алар югары төгәллек һәм кабатланучанлык белән катлаулы детальләр ясыйлар. Бу аларны заманча җитештерү өчен бик мөһим итә.
Ни өчен CNC эшкәртү автомобиль детальләре өчен мөһим?
CNC эшкәртү югары төгәллек һәм нәтиҗәлелек бирә. Ул автомобильнең мөһим компонентларының катгый сыйфат стандартларына туры килүен тәэмин итә. Бу технология катлаулы геометрияләр һәм катгый түземлелекләр булдырырга ярдәм итә. Ул автомобильнең эшчәнлеген, куркынычсызлыгын һәм ышанычлылыгын яхшырта. Җитештерүчеләр даими, югары сыйфатлы җитештерү өчен аңа таяна.
CNC эшкәртүдән нинди автомобиль детальләре күбрәк файда күрә?
Күп кенә автомобиль детальләре CNC эшкәртүеннән файда күрә. Алар арасында двигатель блоклары, цилиндр башлары, трансмиссия компонентлары һәм шасси детальләре бар. Ул шулай ук мөһим көч агрегаты һәм трансмиссия элементларын җитештерә. Электромобильләр өчен ул аккумулятор корпуслары һәм мотор компонентлары җитештерә.
CNC эшкәртү электромобиль компонентларына ничек ярдәм итә?
CNC эшкәртү электромобиль компонентлары өчен бик мөһим. Ул батарея корпусларын һәм лоток конструкцияләрен төгәл ясый. Ул шулай ук мотор корпусларын һәм статор компонентларын эшкәртә. Бу оптималь урнаштыруны, җылылык белән идарә итүне һәм электр эшчәнлеген тәэмин итә. Ул электромобильләрнең нәтиҗәлелегенә һәм куркынычсызлыгына зур өлеш кертә.
CNC эшкәртү прототиплары өчен кулланылырга мөмкинме?
Әйе, CNC эшкәртү автомобиль прототипларын ясау өчен бик яхшы. Ул яңа конструкцияләрне тиз кабатлау мөмкинлеген бирә. Инженерлар тиз арада функциональ прототиплар булдыралар. Алар күпләп җитештерү алдыннан конструкцияләрне сынап карыйлар һәм камилләштерәләр. Бу эшләүне тизләтә һәм проблемаларны иртә ачыкларга ярдәм итә.
Бастырылган вакыты: 2025 елның 8 декабре