


Кулланылырга мөмкин булган бораулау битләренең төрләреCNC бораулау һәм фрезерлау станокларыбормалы күнегүләр, U сыман күнегүләр, көч куллану күнегүләре һәм үзәк күнегүләр керә.
Бормалы бораулар, нигездә, гадирәк бер панельләрне бораулау өчен бер башлы бораулау станокларында кулланыла. Хәзер алар зур схема платасы җитештерүчеләрдә сирәк очрый, һәм аларның бораулау тирәнлеге борау диаметрыннан 10 тапкырга җитәргә мөмкин.
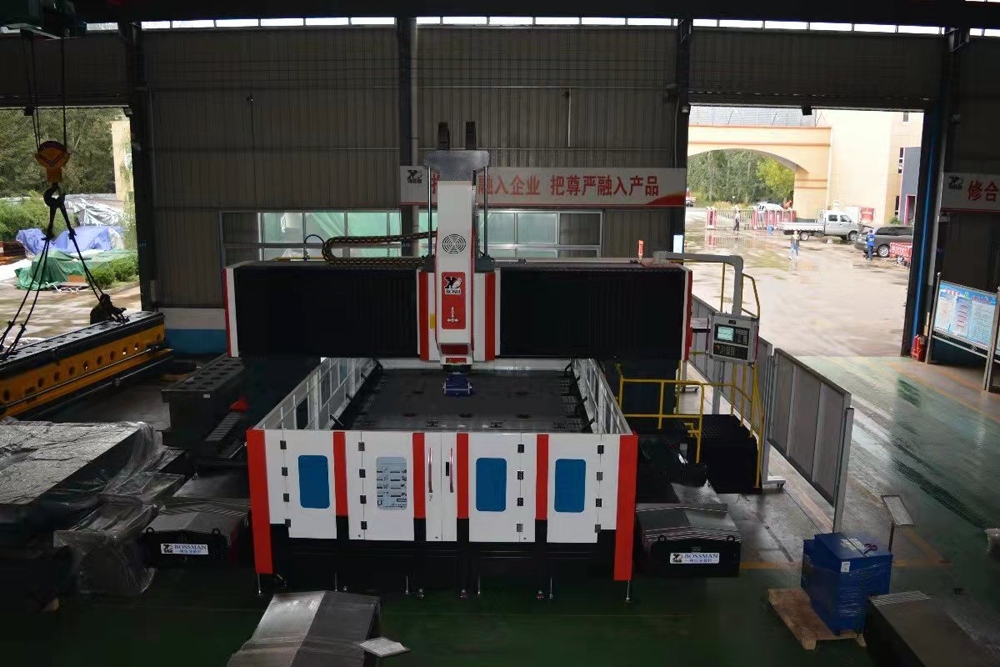 Субстрат катламы биек булмаганда, бораулау тышчалары куллану бораулау тайпылышын булдырмаска ярдәм итә.CNC бораулау машинасыцементланган карбидлы ныгытылган саплы борау куллана, ул борауны автоматик рәвештә алыштыру мөмкинлеге белән аерылып тора. Югары позицияләү төгәллеге, бораулау гильзаларын куллану кирәк түгел. Зур спираль почмагы, тиз вак чыгару тизлеге, югары тизлектә кисү өчен яраклы. Вак флейтаның тулы озынлыгында борауның диаметры кире конус рәвешендә, бораулау вакытында тишек стенасы белән ышкылу аз, һәм бораулау сыйфаты югары. Гадәти бораулау саплы диаметрлары 3,00 мм һәм 3,175 мм.
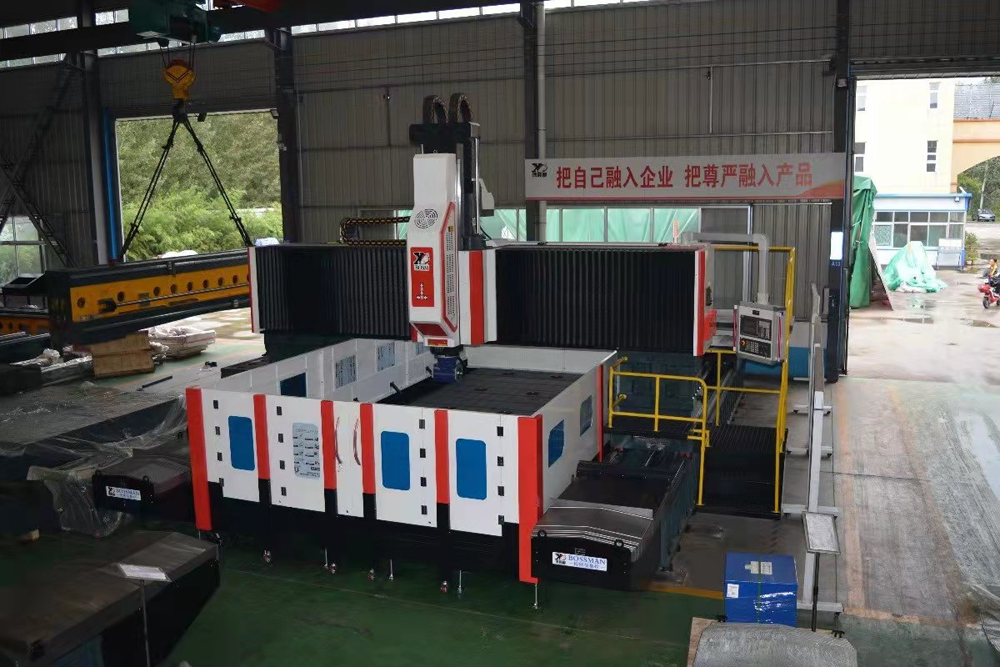
Торбалы битләрне бораулау өчен бораулау очы гадәттә цементланган карбид куллана, чөнки эпоксидлы пыяла тукыма белән капланган бакыр фольга пластинасы коралны бик тиз туздыра. Цементланган карбид дип аталган материал вольфрам карбиды порошогын матрица буларак, ә кобальт порошогын басым һәм блендерлау аша бәйләүче матдә буларак куллана. Гадәттә аның составында 94% вольфрам карбиды һәм 6% кобальт бар. Югары катылыгы аркасында ул бик нык тузуга чыдам, билгеле бер ныклыкка ия һәм югары тизлектә кисү өчен яраклы.
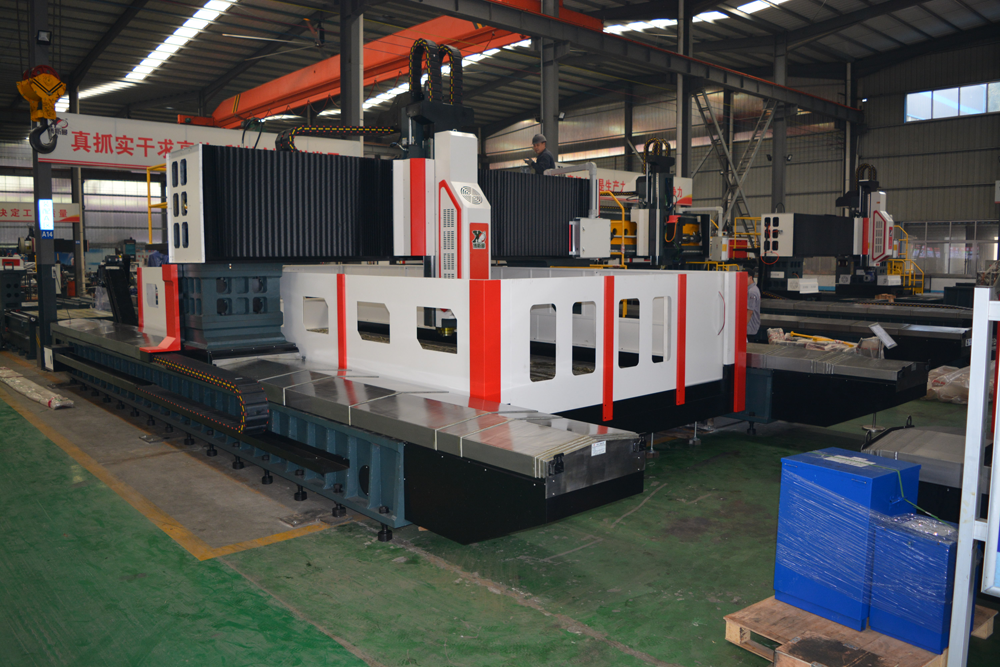 Начар ныклык һәм бик сынучанлык. Цементланган карбидның эшчәнлеген яхшырту өчен, кайберәүләр карбид нигезенә химик пар белән каплау юлы белән 5-7 микронлы артык каты титан карбиды (TIC) яки титан нитриды (TIN) катламын кулланалар, бу аның югарырак катылыгына китерә. Кайберәүләр ион имплантациясе технологиясен кулланып, титан, азот һәм углеродны матрицага билгеле бер тирәнлеккә имплантациялиләр, бу катылыкны һәм ныклыкны гына түгел, ә бу имплантацияләнгән компонентлар бораулау очын яңадан ваклаганда эчкә күчә ала. Кайберәүләр өске өлешендә алмаз пленкасы катламын формалаштыру өчен физик ысуллар кулланалар.бораулау бите, бу бораулау очының катылыгын һәм тузуга чыдамлыгын сизелерлек яхшырта. Цементлаштырылган карбидның катылыгы һәм ныклыгы вольфрам карбиды һәм кобальт нисбәте белән генә түгел, ә порошок кисәкчәләре белән дә бәйле.
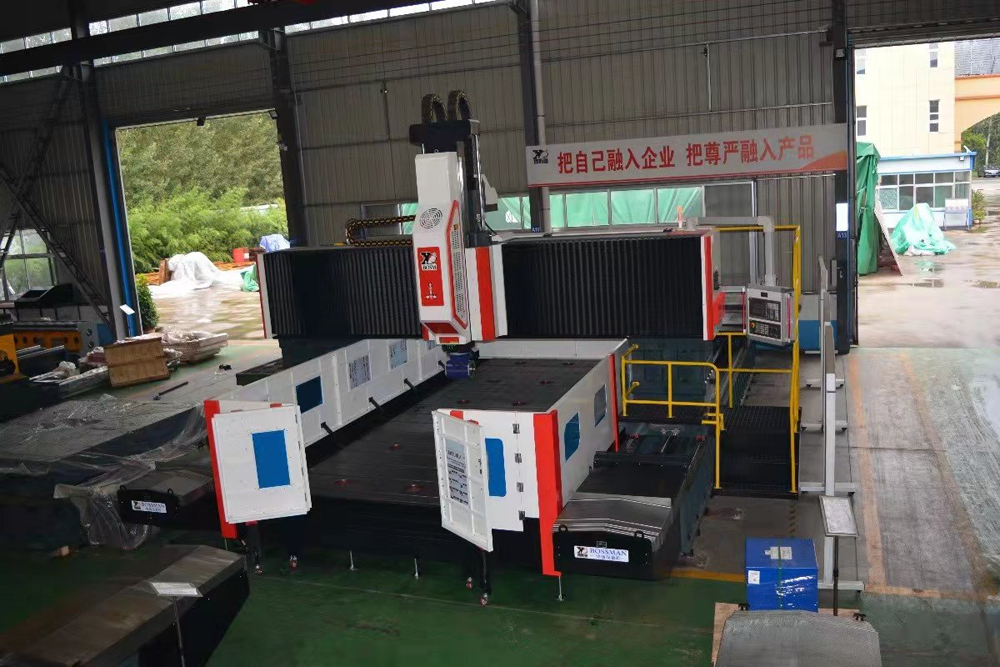 Цементлаштырылган карбид бораулау битләренең ультра нечкә кисәкчәләре өчен вольфрам карбид фазасы бөртекләренең уртача зурлыгы 1 микроннан кимрәк. Бу төр бораулау югары катылыкка гына түгел, ә яхшыртылган кысу һәм бөкләнү ныклыгына да ия. Чыгымнарны киметү өчен, хәзер күп бораулау битләрендә эретеп ябыштырылган сап структурасы кулланыла. Баштагы бораулау бите тулысынча каты эретмәдән ясалган. Хәзер арткы бораулау сапы дат басмас корычтан ясалган, бу бәясен шактый киметә. Ләкин, төрле материаллар куллану аркасында, динамик концентриклык гомуми каты кебек яхшы түгел. Эретмә бораулау битләре, бигрәк тә кечкенә диаметрлар өчен.
Бастырылган вакыты: 2021 елның 13 декабре