


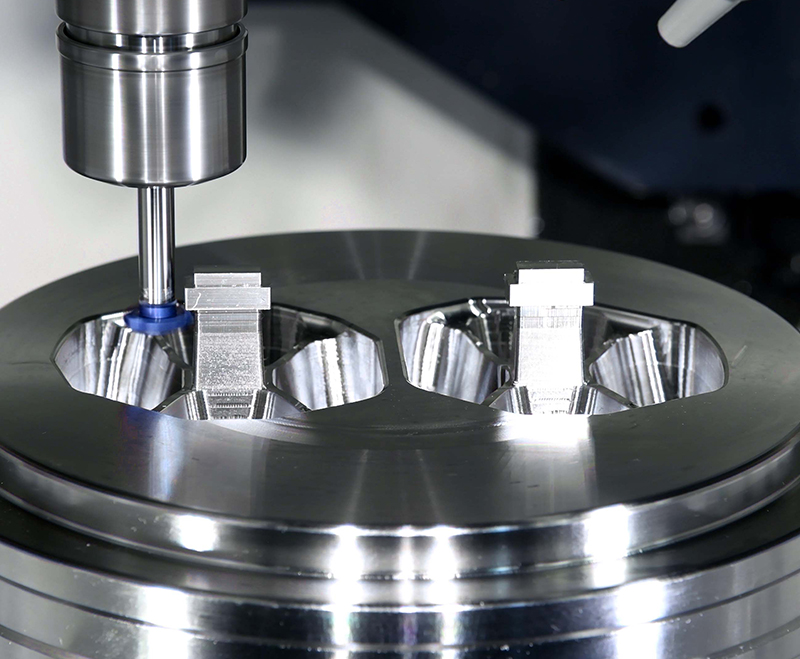
Сез алдынгы төгәл эшкәртүгә ирешәсезCNC металл токарь станогыАның автоматлаштырылган, компьютер белән идарә ителә торган процесслары микрон дәрәҗәсендәге төгәллекне һәм тотрыклылыкны тәэмин итә. CNC металл токарь станогында санлы идарә итү һәм ныклы механика төп әһәмияткә ия. Алар югары төгәллек белән компонентлар җитештерә. Бу машиналар югары җитештерүчән кушымталар өчен бик мөһим булган катлаулы геометрияләр һәм тыгыз түземлелекләр булдыра.
Төп фикерләр
- CNC металл токарь станокларында хәрәкәтләрне контрольдә тоту өчен компьютерлар кулланыла. Бу детальләрне бик төгәл һәм тотрыклы итә.
- Махсус программа тәэминаты детальләрне проектлауда һәм машинаның ничек кисүен планлаштыруда ярдәм итә. Бу хаталарны булдырмый һәм процессны нәтиҗәле итә.
- Бу машиналар катлаулы формалар һәм тигез өслекләр ясый ала. Алар аэрокосмик һәм медицина җайланмалары кебек күп тармакларда кулланыла.
CNC металл токарь станокларында төгәллекнең төп механизмнары
Төгәл хәрәкәтләр өчен компьютер санлы контроль
Сезнең CNC металл токарь станогы компьютер санлы контроле (CNC) аша төгәл хәрәкәтләргә ирешә. Бу система санлы күрсәтмәләрне төгәл физик гамәлләргә әйләндерә. CNC контроллеры G-код һәм M-код командаларын аңлата. G-код станокның корал юллары өчен GPS кебек эшли. Ул станокка ничек хәрәкәт итәргә кирәклеген әйтә. G-код станокның геометриясенә һәм хәрәкәтенә игътибар итә. Ул коралның юлын төрле күчәрләр буенча юнәлтә, билгеле бер формалар булдыра. Мәсәлән, G01 сызыклы хәрәкәт белән идарә итә. M-код станокның башка операцияләрен идарә итә. Алар арасында эшләтеп җибәрү һәм туктату функцияләре, шпиндельне эшләтеп җибәрү яки суыткычны кабызу бар. Мәсәлән, M08 суыткычны эшләтә.
...CNC машинасыБу командаларны юлдан-юлга укый. Бу төгәл идарә итү корал хәрәкәтен һәм машина функцияләрен җитәкли. Бу хәрәкәтләрнең төгәл булуын тәэмин итү өчен, сезнең машинагыз ныклы механик компонентларга таяна. Токарь станогы нигез платформасын тәшкил итә. Ул әйләнү көчләрен йота һәм барысын да тигез тота. Миханит сортлы чуен кебек югары сыйфатлы материаллар тибрәнүләрне киметергә һәм тотрыклылыкны сакларга ярдәм итә. Бу температура үзгәрүендә дә тигезләүне тәэмин итә. Башлык әйләнү төгәллеген контрольдә тота. Ул бик түбән йөгерү белән югары моментлы шпиндельгә ия, еш кына 0,003 мм дан кимрәк. P4 класслы почмаклы контакт подшипниклары кебек төгәл подшипниклар концентриклыкны саклый. Алар шпиндельнең шома һәм төгәл әйләнүен тәэмин итә.
Каретка системасы әйләндерү коралын X һәм Z күчәрләре буенча хәрәкәтләндерә. Ул әйләнү хәрәкәтен төгәл сызыклы хәрәкәткә әйләндерү өчен шар винтларын куллана. Шар винтларында әйләнүче шар подшипниклары бар. Алар ышкылуны киметә һәм шома, төгәл сызыклы хәрәкәткә мөмкинлек бирә. Сызыклы юнәлеш бирүчеләр дә мөһим роль уйный. Алар хәтта авыр детальләр өчен дә шома, төгәл туры сызыклы хәрәкәтне җиңеләйтү өчен подшипниклар кулланалар. Цифрлы идарә итү һәм ныклы механиканың бу кушылмасы сезнең машинагызның төгәл хәрәкәтләр ясавын тәэмин итә.
Автоматик корал юлын булдыру һәм оптимальләштерү
Сез автоматлаштырылган корал юлын булдыру һәм оптимизацияләү аша алдынгы төгәллеккә ирешәсез. Бу процесс махсуслаштырылган программа тәэминаты белән башлана. Монда CAM (Компьютер ярдәмендә җитештерү) программасы бик мөһим. Ул сезгә иң яхшы эшкәртү стратегияләрен сайларга ярдәм итә. Бу стратегияләргә контурлау, кесәгә салу, бораулау һәм эшкәртү керә. CAM программасы шулай ук трохойдаль фрезерлау яки югары тизлекле эшкәртү кебек алдынгы техникаларны куллана. Бу ысуллар корал юлларын булдыра һәм оптимизацияли.
Симуляция программасы, еш кына CAM эчендәге функция, бу корал юлларын тикшерә. Эшкәртүне башлар алдыннан ул хаталарны, бәрелешләрне яки тайпылышларны тикшерә. Бу адым вакытны һәм материалны экономияли. Ул шулай ук корал юлының озынлыгы һәм эшкәртү вакыты кебек мөһим параметрларны үлчи. Аннары оптимизация программасы бу юлларны камилләштерә. Ул эшкәртү вакытын киметә, коралның тузуын минимальләштерә яки өслекнең тигезсезлеген яхшырта ала. Катлаулы геометрияләр өчен, Автоматик Оффлайн Программалаштыру (AOLP) кебек ысуллар катлаулы юлларны аерып алу өчен масштабланырлык вектор графикасын (SVG) куллана. Аннары генетик алгоритм (GA) бу юлларны оптимальләштерә. Бу роботның эффекторы өчен гомуми юл озынлыгын минимальләштерә. Бу автоматлаштырылган процесс сезнең машинагызның иң нәтиҗәле һәм төгәл маршрут буенча баруын тәэмин итә.
Төгәллек өчен реаль вакыт режимындагы кире элемтә системалары
Сезнең CNC системасы төгәллекне саклау өчен реаль вакыт режимында кире элемтә куллана. Бу "ябык цикл системасы". Бу системада кире элемтә контроль системасыннан планлаштырылган керүгә даими рәвештә кайта. Сенсорлар коралның урнашуын реаль вакыт режимында күзәтеп тора. Алар теләсә нинди тайпылышларны шунда ук көйлиләр. Бу өзлексез кире элемтә хаталарны төзәтә. Бу сезнең продуктларның проект таләпләренә туры килүен тәэмин итә. Бу төгәллек мөһим булган катлаулы детальләр өчен бик мөһим.
Контроллер планлаштырылган позицияне чынбарлыктагы позиция белән өзлексез чагыштыра. Ул кодлагычлардан алынган мәгълүматларны куллана. Кодлагычлар механик хәрәкәтне электр сигналларына әйләндерә. Бу сигналлар позиция, тизлек һәм юнәлеш турында мөһим мәгълүмат бирә. Сезнең машина төрле кодлагычлар куллана. Сызыклы кодлагычлар, FORTiS™ сызыклы кодлагыч кебек, пычранудан саклау өчен герметикланган. SpinCo™ инкременталь магнит кодлагыч кебек роторлы кодлагычлар шпиндельләр өчен югары сыйфатлы кире элемтә бирә. RESOLUTE™ абсолют кодлагыч кебек абсолют кодлагычлар роторлы өстәлләр өчен төгәл почмак позицияләү тәкъдим итә.
Контроллер аерманы тапкач, ул контроль чыгышын булдыра. Бу чыгыш серводрайверга бара. Бу реаль вакыт режимында ябык цикллы мотор белән идарә итүне тәэмин итә. Көйләүләр микросекундларда башкарыла. Бу эш нәтиҗәлелеген арттыра һәм төгәллекне саклый. Хаталарны ачыклау бик мөһим. Хәрәкәттәге теләсә нинди аермалар шунда ук төзәтелә. Бу өзлексез көйләү төгәллекне тәэмин итә һәм системагызның тотрыксызлыкка каршы торучанлыгын арттыра. ISO P4 классы кебек югары төгәллекле подшипниклар да тотрыклылыкны һәм төгәллекне сизелерлек арттыра. Алар шпиндель валына ярдәм итә, минималь ышкылу белән әйләнергә мөмкинлек бирә. Идеаль үзәк сызыктан тайпылу булган шпиндельнең агып чыгуы бик түбән дәрәҗәдә тотыла, еш кына югары сыйфатлы шпиндельләрдә +/- .0001 дюйм. Бу төгәллек дәрәҗәсе сезнең әйләнү операцияләрендә тигез үлчәмнәрне тәэмин итә.
CNC металл токарь станогы белән алдынгы төгәллек өчен операцион процесслар
Дизайн һәм программалаштыру өчен CAD/CAM программа тәэминаты интеграциясе
Сез төгәл эшкәртү сәяхәтегезне ныклы CAD/CAM программа тәэминаты интеграциясе белән башлыйсыз. Бу көчле комбинация сезнең бөтен процессыгызны гадиләштерә. CAD (Компьютер ярдәмендә проектлау) программасы сезгә җентекле 2D рәсемнәр һәм катлаулы 3D модельләр булдырырга мөмкинлек бирә. Сез бу модельләр эчендәге барлык үлчәмнәрне һәм чыдамлылыкларны төгәл күрсәтә аласыз. Бу санлы дизайн булдыру кул эшен киметә һәм күп адымнарны бетерә. Ул шулай ук нәтиҗәлелекне арттыра, вакытны янга калдыра һәм җитештерүчәнлекне арттыра. Сез дизайннарны җиңел генә кабат куллана һәм тиз үзгәрешләр кертә аласыз. CAD физик рәсемнәр белән эшләү авыр булган катлаулы санлы дизайннарны җиңеләйтә. Бу сезгә яхшырак визуализация һәм зуррак төгәллек бирә.
CAM (Компьютер ярдәмендә җитештерү) программасы аннары бу төгәл CAD модельләрен ала. Ул аларны сезнең CNC станокларыгыз өчен G-код дип аталган эшкәртү күрсәтмәләренә әйләндерә. CAM системалары оптималь борылу юлларын, тизлекләрен һәм агымнарын исәпли. Алар бу исәпләүләрне сезнең материал һәм корал спецификацияләренә нигезлиләр. Бу процесс төгәллекне тәэмин итә, бигрәк тә тыгыз түземлекләр өчен. Программа сезгә эшкәртү стратегияләрен билгеләргә ярдәм итә. Алар арасында корал сайлау, борылу параметрлары һәм операцияләр эзлеклелеге бар. CAM программа тәэминаты эчендәге симуляцияләр бик мөһим. Алар сезгә эшкәртү башланганчы мөмкин булган бәрелешләрне һәм нәтиҗәсезлекләрне ачыкларга ярдәм итә. Бу адым төгәллекне тәэмин итә һәм хаталарны киметә. Аннары пост-процессорлар корал юлы мәгълүматларын G-кодка әйләндерәләр. Бу G-код сезнең CNC металл токарь станогы өчен махсус эшләнгән. Бу оператор кертүен минимальләштерә һәм нәтиҗәләрнең тотрыклылыгын тәэмин итә.
Машинаны җентекләп көйләү һәм калибрлау
Алга киткән төгәллеккә ирешү өчен җиһазны җентекләп урнаштыру һәм калибрлау кирәк. Башта сез барлык документларны һәм материалларны тикшерергә тиеш. Рәсемнәр һәм спецификацияләрнең тулы булуын раслагыз. Чималыгыз барлык таләпләргә туры килүен тикшерегез. Барлык документларны, шул исәптән җайланманы куллану һәм эксплуатацияләү ысулларын җентекләп карагыз. Аннары җиһазларыгызны тикшерегез. Токарь станогын тикшерегез, кирәкле аксессуарларны әзерләгез һәм күрсәтмәләр буенча җиһазны майлагыз. Һәрвакыт сынап карау үткәрегез.
Сез детальнең материалына, зурлыгына, формасына һәм кирәкле эшкәртү төгәллегенә нигезләнеп, тиешле CNC металл токарь станогын сайлыйсыз. Төрле токарь станогы төрле эшкәртү куәтләренә һәм төгәллек диапазоннарына ия. Аннары сез токарь коралын корал баганасына ныклы урнаштырасыз. Эш әйберен шпиндельгә төгәл кысыгыз. Аның үзәге шпиндельнең әйләнү үзәге белән идеаль туры килүен тәэмин итегез. Дөрес эш тоту бик мөһим. Ул эш әйберләрен эшкәртү көчләренә каршы ныклы тота. Ул шулай ук аларны станокның координата күчәрләренә тигезли һәм аларның башлангычын станокның башлангычына карата билгели. Төгәл эшләнгән патроннар һәм колеталарның катылыгы тәэмин ителә. Кыскыч басымын оптимальләштерү һәм арткы терәк яки тотрыклы терәкләр куллану тибрәнү һәм тайпылуны булдырмый.
Коралларны көйләү - тагын бер мөһим операция. Сез корал һәм эш кисәге арасындагы чагыштырма позиция бәйләнешен корал көйләгеч ярдәмендә билгелисез. Коралның тайпылыш кыйммәтләрен үлчисез һәм (мәсәлән, тышкы цилиндрик токарь коралы өчен X күчәре һәм Z күчәре) токарь станогының идарә итү системасына кертәсез. Бу корал хәрәкәтен төгәл идарә итүне тәэмин итә. Сез токарь коралының озынлыгын һәм диаметрын корал алдан билгеләгечләре яки машинага урнаштырылган зондлар ярдәмендә төгәл үлчисез. Үлчәмле идарә итү өчен һәр коралның эш кисәге координата системасына карата позициясен югары төгәллек белән, еш кына 0,0001 дюйм белән билгелисез.
Шулай ук координата системасының тигезләнешен билгеләргә кирәк. Бу CAD моделенең үлчәмнәре һәм эш кисәгенең физик урнашуы арасындагы бәйләнешне билгели. Операторлар эш тайпылышларын билгеләү өчен кырый эзләгечләрне, зонд системаларын яки эталон өслекләрен кулланалар. Бу программалаштырылган координаталарны төгәл геометрияне кабатлау өчен чын машина урнашуларына күчерә.
Әйләнә-тирә мохит факторлары төгәллеккә сизелерлек йогынты ясый. Әйләнә-тирә мохит температурасының тирбәнешләре машина компонентларының һәм эш кисәкләренең киңәюенә яки кысылуына китерә. Бу үлчәм төгәлсезлекләренә китерә. Якындагы җиһазлар кебек тышкы чыганаклардан яки балансланмаган шпиндельләр кебек эчке чыганаклардан тибрәнүләр хаталар китереп чыгара. Алар коралның яки эш кисәкләренең тирбәнешенә китерә, өслекнең бизәлешен һәм үлчәм төгәллеген боза. Сез бу проблемаларны киметергә мөмкин. CNC станокларын тибрәнүне туктатучы нигезләргә яки актив изоляция системаларына урнаштырыгыз. Бу системалар тышкы тибрәнүләрне реаль вакыт режимында кире кагу өчен пневматик яки пьезоэлектрик җайланмалар кулланалар. Шпиндельләрне һәм коралларны баланслау шулай ук эчке тибрәнүләрне минимальләштерә, өслекнең бизәлешен һәм төгәллеген яхшырта.
Даими калибрлау төгәллекне саклап калу өчен бик мөһим. Сез шпиндельләр һәм күчәрләр өчен планлаштырылган яңадан тигезләү тикшерүләрен үткәрәсез. Шариклы пыяла сынауларын һәм лазер калибрлау коралларын ярты елга бер тапкыр яки ел саен кулланыгыз. Термик киңәюне яки тузан туплануны булдырмас өчен, остаханә температурасын һәм дымлылыгын контрольдә тотыгыз. Калибрлау өчен сез төрле кораллар куллана аласыз:
- Шариклы калибрлау: Түгәрәк хәрәкәтләр вакытында түгәрәклектәге тайпылышларны һәм төгәллекне бәяләү өчен махсуслаштырылган шарлы җайланма куллана.
- Лазер интерферометрын калибрлауМашина күчәрләренең урнашу төгәллеген төгәл үлчәү өчен лазер нурларын куллана, минут тайпылышларын ачыклый.
- Зонд системасын калибрлау: Коралларның тайпылышларын һәм эш кисәгенең урнашуын үлчәү өчен сенсорлы зондларны куллана, урнаштыруны автоматлаштыра һәм кеше хаталарын киметә.
- Циферблат индикаторлары һәм микрометрларКечкенә сызыклы ераклыкларны югары төгәллек белән үлчәү өчен стандарт кораллар, шпиндельне тигезләү һәм тайпылышларны ачыклау өчен кулланыла.
Автоматлаштырылган эшкәртү цикллары һәм процесс эчендәге көйләүләр
Сезнең CNC металл токарь станогы кеше катнашуын минималь дәрәҗәдә тотып автоматлаштырылган эшкәртү циклларын башкара. Бу автоматизация даими төгәллек өчен ачкыч булып тора. Бу цикллар вакытында процесс эчендәге үлчәү системалары эшкәртү процессын өзлексез күзәтеп тора. Бу системалар реаль вакыт режимында кире элемтә бирә, автоматик көйләүләр ясарга мөмкинлек бирә.
Сез төрле үлчәү җайланмаларын берләштерә аласыз:
- Инструмент өчен үлчәү җайланмалары:
- Контакт коралларын урнаштыручыларАлар гадәттә станок өстәленә урнаштырыла. Алар коралларны көйләү өчен экономияле, контактлы чишелеш тәкъдим итәләр. Алар коралның озынлыгын, радиусын, тузуны һәм ватылуын үлчиләр. Бу системалар станок белән идарә итүгә тоташа, автоматик көйләүләр ясарга һәм тузу чыдый торган чикләр артып киткән очракта сигнал бирергә мөмкинлек бирә.
- Контактсыз кораллар урнаштыру җайланмалары (лазер үлчәү системалары)Алар гадәттә өстәлгә урнаштырыла. Алар коралларны урнаштыру һәм күзәтү өчен контактсыз ысул тәкъдим итә. Алар лазер нурының күләгәсен өзлексез үлчәп, төрле формадагы һәм зурлыктагы коралларны анализлый. Бу системалар шпиндель тайпылышын һәм агып төшү хаталарын компенсацияли ала. Алар шулай ук коралларны идентификацияләү, тузуны ачыклау һәм профилактик хезмәт күрсәтү турында мәгълүмат бирә.
- Эшкәртелгән әйбер өчен үлчәү җайланмалары:
- Эшкәртмәгә кагылу зондларыСез аларны эшләнгән детальләрнең башлангычын билгеләү һәм үзенчәлекләрен үлчәү өчен кулланасыз. Алар үлчәмнәрне толерантлыкларга туры китереп тикшерә. Алар эшләнгән әйберне алдан билгеләнгән урыннарда тотып тикшерәләр, нәтиҗәдә кыйммәт теркәлүе башлана. Бу зондлар детальләрне урнаштыру, эшләнгән әйберне үлчәү, шулай ук термик һәм корал тузуын компенсацияләү мөмкинлеген бирә.
- Сканерлаучы зондларАлар форма үлчәмнәрен детальне өзлексез сканерлау юлы белән тикшерәләр. Алар төп деталь һәм эшләнгән кисәк арасында чагыштырма үлчәү ясау өчен даими мәгълүмат агымын теркиләр. Алар турыдан-туры станок идарәсенә тапшыру яки эшләмәү турында кире элемтә бирә.
- Катылык үлчәгечләреАлар станок эчендәге эшләнгән кисәкнең өслек бизәлешен тикшерә. Алар турыдан-туры станок белән идарә итүгә кире элемтә бирә.
- Кабель үлчәгечләреСез аларны күпләп җитештерү вакытында скважина диаметрларын үлчәү өчен кулланасыз. Алар диаметр, урнашу, түгәрәклек, цилиндрлык һәм концентриклык үлчәүләрен тәэмин итә.
Бу интеграцияләнгән системалар сезнең CNC металл токарь станогына тиз арада һәм төгәл көйләүләр ясарга мөмкинлек бирә. Бу, хәтта озак җитештерү чорында да, һәр детальнең төгәл спецификацияләргә туры килүен тәэмин итә.
Алдынгы төгәл CNC металл токарь станогының өстенлекләре һәм кулланылышы
Гадәти булмаган үлчәм төгәллегенә һәм кабатланучанлыгына ирешү
Сез тиңдәшсез үлчәмле төгәллеккә һәм кабатланучанлыкка ирешәсезалдынгы CNC металл станокларыБу машиналар кеше хаталарын диярлек бетерә. Алар санлы шаблоннар кулланалар, бу камил, кабатланучы гамәлләрне мөмкин итә. Һәр деталь прототипның спецификацияләренә төгәл туры килә. Бу барлык чыгышларда да бердәмлекне гарантияли. Хәтта оста инженерлар да кечкенә үзгәрешләр ясый торган традицион ысуллардан аермалы буларак, CNC машиналары даими сыйфатны тәэмин итә.
CNC эшкәртүдә тиңдәшсез төгәллек өчен компьютерлаштырылган системалар кулланыла. Бу мөмкинлек заманча җитештерүдә бик мөһим. Ул тыгыз толерантлык һәм югары консистенцияле детальләр җитештерү мөмкинлеген бирә. Сез җитештерү нәтиҗәлелегенең артуын һәм калдыкларның кимүен күрерсез. CNC системалары программа тәэминаты нигезендә эшли. Бу кеше кертемнәрен һәм хаталар мөмкинлеген киметә. Ул барлык агрегатларда да, хәтта күп сменалы җитештерүдә дә, даими төгәллекне тәэмин итә. Токарь операцияләре өчен ±0,13 мм (±0,005 дюйм) стандарт толерантлыкка ирешергә мөмкин. Алдынгы CNC станоклары ISO 2768 нечкә толерантлык классы спецификацияләренә ирешә ала, алюминий һәм латунь/бакыр эретмәләре кебек материаллар өчен ±0,05 мм га җитә.
Сез станок коралының да, аның мохитенең дә температурасын күзәтеп торырга һәм контрольдә тотарга тиеш. Температура тирбәнешләре машина компонентларының җылылык киңәюенә яки кыскаруына китерә. Бу үлчәмнәрне һәм тигезләүне үзгәртә, хаталарга китерә. Стабиль температураны саклау бик мөһим. Моңа җылылык сенсорлары, суыту системалары һәм изоляция ярдәмендә ирешергә мөмкин. Тибрәнүне минимальләштерү шулай ук кабатланучанлыкны яхшырта. Тибрәнү һәм шау механик көчәнеш һәм бозылу китереп чыгара. Алар станок коралының төгәллегенә тискәре йогынты ясый. Сез станок коралларын тышкы тибрәнү чыганакларыннан аерырга тиеш. Тибрәнүгә каршы җайланмалар, ябыштыргычлар яки келәмнәр кулланыгыз.
Катлаулы геометрияләр һәм югары сыйфатлы өслек бизәкләре җитештерү
Сез алдынгы CNC металл станоклары белән катлаулы геометрияләр һәм югары сыйфатлы өслек бизәкләре җитештерәсез. Фрезер белән әйләндерү CNC үзәкләре югары тизлекле җитештерүне 5 күчәрле фрезерлау сыгылмалылыгы белән берләштерә. Бу интеграция катлаулырак геометрияләр булдыра. Сез әйләнү симметриясе белән детальләр, мәсәлән, импеллерлар җитештерә аласыз. Бу үзәкләр берничә станокка ихтыяҗны киметә һәм урнаштыру вакытын кыскарта. Алар җитештерүне гадиләштерә, катлаулы конструкцияләр өчен экономияле чишелеш тәкъдим итә.
Сез төрле операцияләр башкара аласыз. Бораулау һәм бораулау камил үзәкләштерелгән тишекләр булдыра. Җеп белән әйләндерү болтларда, стерженьнарда яки гайкаларда төгәл җепләр ясый. Утырту һәм чокыр ясау O-формасындагы боҗралар өчен ачкыч юллары яки чокырлар булдыра. Каплау материалны эш кисәге кырыйларыннан алып, тигез өслекләр булдыра. Конус формасындагы әйләндерү почмаклы профильләрне формалаштыра, шуңа күрә алар тыгыз урнаша. Бу мөмкинлекләр сезгә катлаулы эчке һәм тышкы үзенчәлекләргә ирешергә мөмкинлек бирә.
CNC металл токарь станогының төгәллегеннән файда күрә торган сәнәгать кушымталары
Күп кенә тармаклар CNC металл токарь станогының төгәллегеннән файда күрә. Авиациядә сез мөһим компонентлар җитештерәсез. Алар арасында турбиналар, шестернялар, валлар, беркеткечләр, штифтлар, втулкалар һәм резьбалы компонентлар бар. Бу детальләр куркынычсызлык һәм эш нәтиҗәлелеге өчен югары төгәллек таләп итә.
Медицина җиһазлары җитештерүчеләре мөһим имплантлар һәм кораллар өчен бу төгәллекне кулланалар. Монда төгәллек бик мөһим. Хәтта кечкенә тайпылышлар да пациентларның иминлеге өчен җитди нәтиҗәләргә китерергә мөмкин. CNC төгәл спецификацияләрне тәэмин итә. Ул норматив стандартларга һәм оптималь эшчәнлеккә туры килә. Сез махсус протезлар һәм стоматология компонентлары җитештерәсез. Сез шулай ук югары төгәл хирургик кораллар һәм компонентлар ясыйсыз. Алар арасында биопсия трубкалары, хирургик кайчылар һәм скальпельләр бар. CNC технологиясе бу махсуслаштырылган коралларны җитештерүдә мөһим роль уйный. Ул катлаулы геометрияләргә һәм төгәл толерантлыкларга ирешә. Сез медицина эшкәртелгән компонентларын +/- 0,025 мм бик тыгыз толерантлык белән җитештерә аласыз. Бу кабатланырлык һәм күләмле җитештерү өчен кирәк.
Сез алдынгы төгәл җитештерү өчен CNC металл станокларына таянасыз. Алар автоматизацияне, санлы идарә итүне һәм ныклы дизайнны берләштерә, компонентлар җитештерүдә гаҗәеп төгәллек һәм тотрыклылык тәэмин итә. Алдынгы идарә итү системалары һәм күп күчәрле мөмкинлекләр белән җиһазландырылган CNC металл станок технологиясенең өзлексез үсеше сезгә катгый сыйфат таләпләрен канәгатьләндерергә һәм продукт дизайнында инновацияләр ясарга мөмкинлек бирә.
еш бирелә торган сораулар
CNC металл токарь станогы мондый югары төгәллекне ничек тәэмин итә?
CNC металл токарь станогы төгәл хәрәкәтләр өчен компьютер санлы идарә итүне куллана. Реаль вакыт режимындагы кире элемтә системалары корал юлларын даими рәвештә күзәтеп тора һәм көйли. Бу сез җитештергән һәр детальдә микрон дәрәҗәсендәге төгәллекне һәм тотрыклылыкны тәэмин итә.
CNC металл токарь станокларының төгәллегендә программа тәэминаты нинди роль уйный?
CAD/CAM программасы бик мөһим. Сез аны детальләрне проектлау һәм оптимальләштерелгән корал юлларын булдыру өчен кулланасыз. Бу программа эшкәртүне симуляцияли, хаталарны булдырмый һәм сезнең машинагызның иң нәтиҗәле һәм төгәл маршрут буенча баруын тәэмин итә.
CNC металл токарь станогы катлаулы формалар ясый аламы?
Әйе, сез CNC металл токарь станогы белән катлаулы геометрияләр ясый аласыз. Фрезер белән токарь итү CNC үзәкләре фрезерлау һәм токарьлау мөмкинлекләрен берләштерә. Бу сезгә югары сыйфатлы өслек бизәкләре белән катлаулы эчке һәм тышкы элементлар булдырырга мөмкинлек бирә.
Бастырып чыгару вакыты: 2025 елның 15 октябре