


CNC токарь үзәкләре, тиңдәшсез төгәллеге, кабатлануы һәм автоматизация мөмкинлекләре аркасында, төгәл вал эшкәртү өчен алыштыргысыз. Бу үзенчәлекләр заманча җитештерүнең катгый таләпләрен канәгатьләндерү өчен бик мөһим. АCNC Токарлау Үзәгебашка ысулларга караганда зур өстенлекләр бирә. Бу машиналар сыйфатның тотрыклылыгын тәэмин итә, хаталарны киметә һәм җитештерүне оптимальләштерә. Бу җитештерүчеләр өчен турыдан-туры гамәли файдага әйләнә.Автоматлаштырылган CNC токарь станогынәтиҗәлелекне арттыра. Җитештерүчеләр еш кына көчлеCNC токарь үзәге бәясе күрсәткечләреКүпләрКытайда сәнәгать CNC токарь станоклары белән тәэмин итүчеләркөндәшлеккә сәләтле чишелешләр тәкъдим итә.Токарь станогы төгәллегеирешелгәннәре гаҗәеп.
Төп фикерләр
- CNC токарь үзәкләребик төгәл детальләр ясыйлар. Алар төгәл зурлыктагы һәм тигез өслекле валлар ясыйлар. Бу машиналарның яхшырак эшләвенә һәм озаграк хезмәт итүенә ярдәм итә.
- Бу машиналар үзләре генә эшли. Алар компьютер программалары буенча эшлиләр. Бу иске ысулларга караганда азрак хаталар һәм тизрәк эшләү дигән сүз.
- CNC токарь үзәкләре төрле материалларны кисә ала. Алар гадәти металлар һәм махсус ныклы металлар белән эшли. Бу аларны күп кенә тармаклар өчен файдалы итә.
- Аларда барныклы детальләр һәм акыллы сенсорларБу функцияләр тибрәнүләрне туктата һәм эшләгәндә зурлыкларны тикшерә. Бу һәр детальнең төгәллеген тәэмин итә.
- CNC токарь үзәкләрен куллану акчаны янга калдыра. Алар азрак бозылган детальләр ясыйлар һәм эшләрне тизрәк тәмамлыйлар. Бу компанияләргә азрак көч куеп күбрәк продукция җитештерергә ярдәм итә.
Төгәл вал эшкәртү таләпләре
Вал эшкәртүдә төгәллекне билгеләү
Вал эшкәртүдә төгәллек бик тыгыз чыдамлылык һәм төгәл үлчәмле компонентлар булдыруны аңлата. Җитештерүчеләр төгәллекне әзер валның аның проект спецификацияләренә ни дәрәҗәдә туры килүе белән үлчиләр. Моңа диаметр, турылык, концентриклык һәм өслекнең бизәлеше керә. Югары төгәллеккә ирешү детальләрнең дөрес урнашуын һәм ышанычлы эшләвен тәэмин итә.
Традицион методларның чикләүләре
Традицион эшкәртү ысулларыеш кына заманча төгәллек таләпләрен канәгатьләндерүдә кыенлыклар кичерә. Кул белән токарь итү яки иске ярым автоматик станоклар оператор осталыгына нык бәйле. Бу үзгәрүчәнлек һәм кеше хатасы китерә. Бу ысулларда шулай ук катлаулы геометрияләр өчен кирәкле нечкә контроль һәм бик катгый түземлелек юк. Алар еш кына җитештерү вакытының акрынаюына һәм югарырак металлолом тизлегенә китерә. Бу аларны югары күләмле, югары төгәллекле җитештерү өчен нәтиҗәлерәк итми.
Ни өчен валлар югары төгәллек таләп итә
Күп кенә машиналарда, бигрәк тә әйләнә торган өлешләре булган машиналарда, валлар мөһим компонентлар булып тора. Аларның төгәл үлчәмнәре эшчәнлеккә һәм озак хезмәт итүгә турыдан-туры тәэсир итә. Өченмөһим активлар, җитештерүчеләр катгый тигезләү таләпләрен таләп итәләр. Бу югары әйләнешләр яки катлаулы шартлар аркасында килеп чыга, алар тибрәнүләрне көчәйтә ала. Кечкенә тигезләү бозылулары подшипниклар һәм тыгызлагычлар кебек компонентларга киеренкелек китерә, бу вакытыннан алда тузуга китерә. Бу катастрофик ватылу куркынычын арттыра.
Мәсәлән, нефть эшкәртү заводларындагы үзәктән качу компрессорлары һәм электр станцияләрендәге генераторлар бик төгәл валларга бәйле. Валларның аз гына тигезләнүе дә подшипникның эшләү вакытын сизелерлек киметергә мөмкин. Кайбер очракларда подшипникларның көтелгән гомере 50% ка кадәр югала, 5 миль тигезләнү дә аз була.50% тан артыкӘйләнүче җиһазларның ватылуларының күбесе, нигездә, валларның тигезләнмәве аркасында килеп чыга. Бер генә тоташтыру ватылуы туктап калу сәбәпле меңләгән долларлык җитештерүчәнлек югалтуга китерергә мөмкин.
Төгәллекне тәэмин итү өчен җитештерүчеләр махсус ISO стандартларын кулланалар:
| Компонент төре | Кушымта | Тәкъдим ителгән ISO стандартлары | Максат |
|---|---|---|---|
| Әйләнүче компонентлар өчен валлар һәм тишекләр | Әйләнүче җиһазларның дөрес эшләве өчен махсус туры килүләрне таләп итә торган компонентлары | ISO 2768 Fine һәм ISO 286 6 яки 7 дәрәҗәләр (IT6, IT7) | Төгәл сызыклы/почмаклы үлчәмнәрне (ISO 2768) һәм әйләнү балансы өчен тыгыз туры килүне (ISO 286) тәэмин итә. |
| Цилиндр формасындагы үзенчәлекләр (валлар һәм тишекләр) | Төгәл туры килүләр мөһим булган урыннар | ISO 286 6 нчы дәрәҗә (IT6) | Минималь тайпылыш бик мөһим булган югары төгәллекле кушымталарда бик тыгыз түземлелекләр өчен |
Бу стандартлар валларның максатчан кулланылышы өчен төгәл таләпләргә туры килүен тәэмин итә, кыйммәтле ватылуларны булдырмый һәм җиһазның оптималь эшләвен тәэмин итә.
CNC токарь үзәкләренең төп өстенлекләре
Тиңдәшсез төгәллек һәм кабатланучанлык
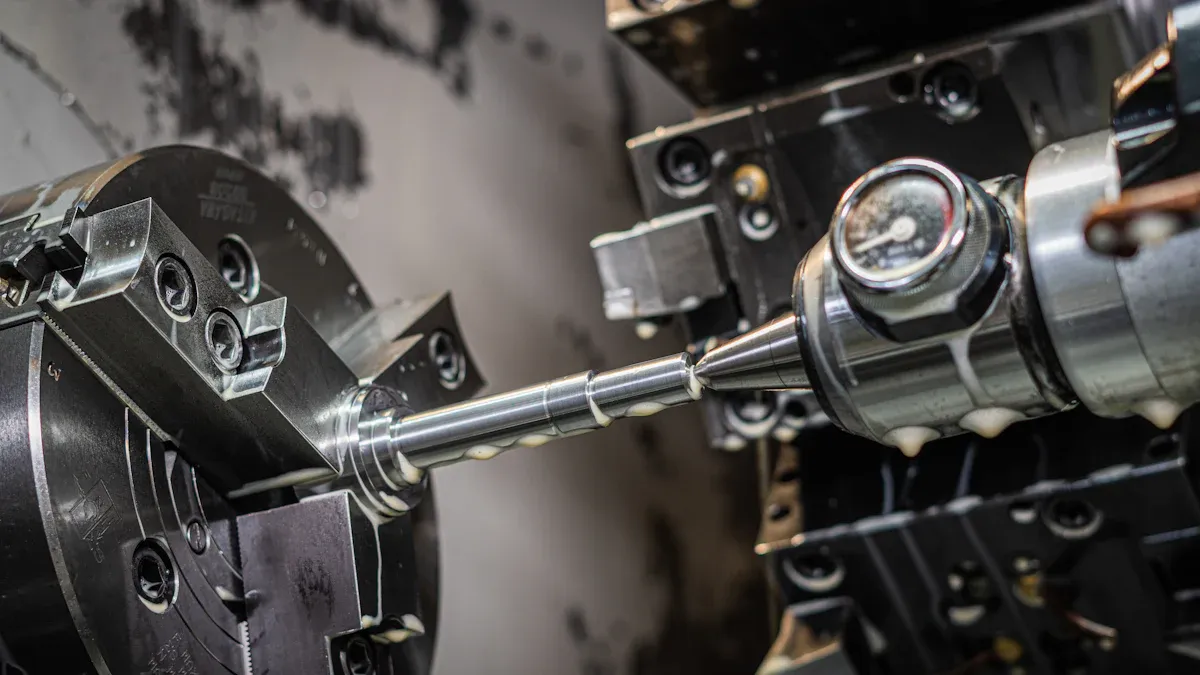
CNC токарь үзәкләреюгары сыйфатлы валлар җитештерү өчен бик мөһим булган гаҗәеп төгәллек һәм кабатланучанлык тәкъдим итә. Бу машиналар корал хәрәкәтләрен һәм эш кисәге әйләнүен төгәл контрольдә тота. Бу һәр валның төгәл спецификацияләргә туры килүен тәэмин итә. Заманча CNC токарь үзәкләре ...концентриклыгы ±0,005 ммцилиндрик детальләр, мәсәлән, валлар өчен. Бу төгәллек дәрәҗәсе югары тизлектә яки авыр йөкләнеш астында эшләүче компонентлар өчен бик мөһим.
Гадәти токарь станоклары белән чагыштырганда, CNC токарь үзәкләре югарырак тотрыклылык тәэмин итә. Гадәти токарь станоклары операторның осталыгына нык бәйле, бу детальләр арасында аермаларга китерә. CNC токарь станоклары, компьютерлаштырылган автоматлаштырылган станоклар буларак, төгәл, ышанычлы һәм кабатланырлык нәтиҗәләр алу өчен программалаштыру кулланалар. Бу кеше хатасы ихтималын сизелерлек киметә.
| Машина төре | Төгәллек дәрәҗәсе |
|---|---|
| CNC токар станогы | 0,001 мм |
| Гадәти токарь станогы | 0,01 мм (операторга бәйле) |
Бу таблица ирешеп була торган төгәллек аермасын ачык күрсәтәCNC токарь үзәкләре даими рәвештә югарырак чыдамлылыктагы детальләр китерә. Бу аларны иң югары төгәллек таләп итә торган тармаклар өчен идеаль итә.
Алдынгы кораллар һәм күп күчәрле мөмкинлекләр
Алдынгы кораллар һәм күп күчәрле мөмкинлекләр CNC токарь үзәкләренең функциональлеген шактый киңәйтә. Бу үзенчәлекләр бер җайланмада катлаулы вал геометрияләрен булдырырга мөмкинлек бирә. Мәсәлән,Y күчәрле тегермән әйләндерү машинасытокарь һәм фрезерлау операцияләрен берләштерә. Ул X һәм Z күчәрләренә перпендикуляр өстәмә сызыклы Y күчәрен үз эченә ала. Бу коралның янга хәрәкәт итүен тәэмин итә. Бу мөмкинлек шпиндель C күчәре яки тере корал манарасы белән чын 3 күчәрле интерполяцияне тәэмин итә. Җитештерүчеләр бер җайланмада катлаулы геометрияләрне эшкәртә алалар.
Тере кораллар белән эшләү мөмкинлегеҗитештерүчәнлекне тагын да арттыра. Ул тулы фрезерлау мөмкинлекләрен тәэмин итә. Бу валларны, канатларны һәм якын толерантлы компонентларны тиз һәм төгәл әйләндерергә мөмкинлек бирә. Бу интеграция машинаның детальне башка машинага күчермичә бораулау, кагу һәм контурлау эшләрен башкара алуын аңлата.
Күп күчәрле CNC токарь үзәкләре, бигрәк тә 5 күчәрле токарь станоклары, әйләнү хәрәкәтен кертегез (A һәм B күчәрләре). Бу гадәти X, Y һәм Z күчәрләренә өстәмә. Бу мөмкинлек кисү коралына эшләнгән әйбергә теләсә нинди почмактан якын килергә мөмкинлек бирә. Бу берничә тапкыр урнаштыру кирәклеген бетерә. Бу урнаштыру вакытын һәм эшкәртү вакытын турыдан-туры киметә. Бу шулай ук тотрыклылыкны арттыра, бу югары күләмле, югары җитештерүчәнлекле детальләр өчен бик мөһим. Күпчелек функцияләр булырга мөмкинбер комплектта тәмамланганБу икенчел операцияләрнең кимүенә китерә. Катлаулы детальләрне берьюлы эшкәртү мөмкинлеге кыйммәтле җиглар, җайланмалар һәм икенчел операцияләргә ихтыяҗны бетерә. Бу чыгымнарны тагын да киметә.
Автоматизация һәм кеше хаталарын киметү
Автоматлаштыру - CNC токарь үзәкләренең төп өстенлеге. Ул җитештерү процессында кеше хаталарын сизелерлек киметә. Программалаштырылганнан соң, машина операцияләрне даими төгәллек белән башкара. Бу кеше катнашуы китереп чыгарырга мөмкин булган үзгәрүчәнлекне минимальләштерә. Автоматлаштырылган процесслар һәр валның бер үк дәрәҗәдә эшкәртелүен тәэмин итә. Бу бөтен җитештерү процессында бер үк сыйфатлы продуктка китерә.
Кеше хаталарының кимүе шулай ук материал калдыкларының кимүенә һәм кире кагылган детальләрнең кимүенә китерә. Бу гомуми нәтиҗәлелекне һәм чыгымнарны киметүне яхшырта. Операторлар берничә машинаны күзәтә яки башка мөһим бурычларга игътибар итә ала. Бу хезмәт куллануны оптимальләштерә. Бу машиналарның автоматлаштырылган табигате шулай ук өзлексез эшләү мөмкинлеген бирә. Бу җитештерү күләмен арттыра һәм таләпчән графикларга туры килә.
CNC Токарь үзәкләренең материал күпкырлылыгы
CNC токарь үзәкләре материалның гаҗәеп күпкырлылыгын күрсәтә. Алар киң спектрлы материалларны нәтиҗәле эшкәртә. Бу мөмкинлек җитештерүчеләргә төрле кушымталар өчен валлар җитештерергә мөмкинлек бирә. Бу машиналар гадәти сәнәгать металларын җиңел эшкәртә. Алар шулай ук алдынгы һәм катлаулы материалларны эшкәртә.
Җитештерүчеләр еш кына машиналаруглеродлы корычлар, дат басмас корычлар һәм 4140 һәм 4340 кебек эретмәле корычларАлар шулай ук алюминий, латунь һәм бронза кебек төсле булмаган металлар белән дә эшлиләр. CNC әйләндерү үзәгенең ныклы конструкциясе һәм көчле шпиндельләре бу стандарт материаллардан материалны нәтиҗәле аерырга мөмкинлек бирә.
Гадәти металлардан тыш, бу машиналар бик яхшы эшлимахсус һәм экзотик эретмәләрАлар Inconel, Monel, Hastelloy һәм Titan кебек материалларны эшкәртә. Бу материалларны катылыгы яки уникаль үзенчәлекләре аркасында эшкәртү еш кына авыр. CNC токарь үзәкләре шулай ук катырылган корычлар һәм төрле никель нигезендәге эретмәләр белән дә эшли. Бу киң материал туры килүчәнлеге аларны күп тармакларда алыштыргысыз итә. Алар хәтта машина белән дә эшли ала.керамика һәм пластиккирәк булганда.
Алдынгы корал вариантлары һәм каты станок конструкцияләре бу күпкырлылыкка өлеш кертә. Еш кына карбид яки керамикадан ясалган югары җитештерүчән кисү кораллары каты материалларны эшкәртүдәге көчәнешләргә чыдам. Станокның тотрыклылыгы тибрәнүне минимальләштерә. Бу хәтта деформациягә чыдам материалларда да төгәл кисүләрне тәэмин итә. Көч, төгәллек һәм коралларның бу комбинациясе CNC токарь үзәгенә бу төрле материал төрләре буенча нык түземлелекне сакларга мөмкинлек бирә.
Төгәллек өчен CNC токарь үзәкләренең төп үзенчәлекләре
Каты конструкция һәм тибрәнүне сүндерү
Төгәл эшкәртүнең нигезе станокның структура бөтенлегендә ята. CNC токарь үзәкләре гадәттән тыш каты конструкция белән аерылып тора. Бу ныклы конструкция кисү процессында тибрәнүләрне һәм тайпылышларны минимальләштерә. Станокның катылыгы әзер валның сыйфатына турыдан-туры тәэсир итә. Шпиндельнең югары төгәллеге тибрәнүне һәм селкенүне киметә, бу өслекнең тигезрәк эшләнүенә китерә. Шпиндельнең югары катылыгы чын кисү йөкләнешләре астында төгәллекне тәэмин итә. Бу үлчәмле түземлелекләрнең тайпылуын булдырмый. Шпиндельнең җитәрлек катылыгы булмау корал белән эшләнгән кисәкнең тотрыксыз контактына китерә. Бу өслекнең эшләнүен начарайта һәм үлчәмле түземлелекләрнең тайпылуына китерә.
| Эшкәртү аспекты | Шпиндель төгәллегенең йогынтысы |
|---|---|
| Үлчәмле толерантлык | Түгәрәклекне һәм концентриклыкны турыдан-туры билгели |
| Өслек бизәлеше | Тибрәнүне һәм сөйләшүне киметә |
Җитештерүчеләр бу станокларны авыр, чуен нигезләр һәм ныклы компонентлар белән ясыйлар. Бу тибрәнүләрне нәтиҗәле рәвештә киметә. Бу тотрыклылык кисү коралына эш кисәге белән даими бәйләнеш сакларга мөмкинлек бирә. Ул материалны төгәл алуны һәм югары сыйфатлы өслек бизәлешен тәэмин итә. Бу каты каркас мөһим вал кушымталары өчен кирәкле тыгыз түземлелеккә ирешү өчен бик мөһим.
Югары ачыклыклы энкодерлар һәм кире элемтә системалары
CNC әйләндерү үзәкләренең тиңдәшсез төгәллеге өчен югары сыйфатлы кодлагычлар һәм катлаулы кире элемтә системалары бик мөһим. Кодлагычлар - станокның күчәрләренең һәм шпиндельләренең төгәл урнашуын һәм хәрәкәтен күзәтүче сенсорлар. Алар коралның эш кисәгенә карата урнашуы турында реаль вакыт режимында мәгълүмат бирә. Бу системалар чынбарлыктагы урнашуны программалаштырылган урнашу белән даими чагыштыра. Әгәр дә нинди дә булса тайпылыш булса, кире элемтә системасы шунда ук станокның идарә итү органнарына төзәтмә сигналлар җибәрә. Бу коралның программалаштырылган юлны гаять төгәл үтәвен тәэмин итә.
Бу өзлексез күзәтү һәм көйләү процессы механик уйнау яки кечкенә әйләнә-тирә мохит үзгәрешләре нәтиҗәсендә килеп чыгарга мөмкин булган хаталарны бетерә. Ул һәр кисүнең төгәл билгеләнгәнчә башкарылуын гарантияли. Бу ябык цикллы идарә итү системасы югары кабатланучанлыкка һәм төгәл вал эшкәртү өчен кирәкле тыгыз үлчәмле төгәллеккә ирешү өчен бик мөһим.
Термик тотрыклылыкны идарә итү
Төгәл эшкәртүдә җылылык тотрыклылыгын саклау зур кыенлык тудыра. Кисү вакытында, мотор эшләвеннән яки әйләнә-тирә мохит температурасы тирбәнешләреннән барлыкка килгән җылылык машина компонентларының һәм эш кисәкләренең киңәюенә яки кысылуына китерергә мөмкин. Бу җылылык киңәюе үлчәм төгәлсезлегенә китерергә мөмкин. CNC токарь үзәкләре бу җылылык эффектларын идарә итү өчен берничә алдынгы стратегия кулланалар.
Бер төп ысул үз эченә алатемпература контроле астында булган мохиттә эшләүМоңа эшкәртү мәйданын изоляцияләү, катлаулы HVAC системаларын урнаштыру һәм махсус җылылык саклагычлары куллану керә. Бу чаралар әйләнә-тирә мохит температурасын даими саклый. Төгәллекне арттыручы корал компенсациясе һәм зондлау системалары эшкәртү вакытында корал озынлыкларын өзлексез күзәтеп тора һәм көйли. Алар температура тирбәнешләре аркасында килеп чыккан үлчәм үзгәрешләрен бетерү өчен тиз арада көйләүләр ясыйлар.
Җитештерүчеләр шулай ук нәтиҗәле суыту системаларын кулланалар. Криоген суыту кебек алдынгы суыту ысуллары температураны контрольдә тотуны сизелерлек яхшырта һәм киметә.җылылык деформациясеМәсәлән, криоген суыту ирешелде±0,01 мм төгәллекаэрокосмик фирма өчен Inconel дискларында. Бу су басу вакытында суыту белән чагыштырганда температураны контрольдә тотуда 58% яхшыру күрсәтте. Корал юлларын стратегик оптимизацияләү җылылык җыелу таралуын идарә итәргә ярдәм итә. Бу концентрацияләнгән җылылыкны булдырмый һәм киңәюнең контрольдә тотылганрак схемасын тәэмин итә.
Башка ысулларга түбәндәгеләр керә:
- Температураның тиз үзгәрүеннән аңлы рәвештә качуТемпература күчешләрен контрольдә тоту материалларның әкренләп адаптацияләнүенә мөмкинлек бирә. Бу үлчәм бөтенлегендә кинәт үзгәрешләр куркынычын сизелерлек киметә.
- Машинаны җентекләп калибрлау һәм хезмәт күрсәтүДаими калибрлау процедуралары потенциаль җылылык эффектларын исәпкә ала. Бу машинага операцияләрне динамик рәвештә көйләргә һәм температура аркасында барлыкка килгән үлчәм үзгәрешләрен компенсацияләргә мөмкинлек бирә.
- Чикле Элементлар Анализы (FEA) аша симуляцияләүне куллануFEA программасы материалларның җылылык үзлеген симуляцияли һәм аңлый. Бу җитештерүчеләргә чын эшкәртү алдыннан мөмкин булган проблемаларны фаразларга һәм киметергә мөмкинлек бирә.
- Эшкәртүдән соң җентекле тикшерү һәм төгәл компенсацияДетальләр әйләнә-тирә мохит температурасына кадәр суынганнан соң комплекслы тикшерүләр җылылык киңәюе һәм кысылуы нәтиҗәсендә барлыкка килгән нечкә тайпылышларны ачыкларга һәм бетерергә ярдәм итә.
- Ашау тизлеген һәм шпиндель тизлеген көйләгезҖылылык чыгаруны минимальләштергәндә, материалны чыгаруны яхшырту өчен тукландыру тизлеген тигезләү, һәм оптималь эшкәртү шартлары өчен шпиндель тизлеген идарә итү җылылык деформациясен контрольдә тотарга һәм төгәллекне арттырырга ярдәм итә.
- Кысып тоту һәм эш тоту ысулларын яхшыртуНыклы кысу системаларын куллану, модульле җайланмалар куллану һәм конструкция терәк элементларын өстәү эш кисәкләренең ышанычлы тотылуын тәэмин итә. Бу хәрәкәтләнүне булдырмый һәм җылылык деформациясен киметә.
- Җылылык компенсация системаларын гамәлгә ашыруБу системалар алдынгы алгоритмнар һәм стратегик яктан урнаштырылган температура датчикларын кулланалар. Алар җылылык үзгәрешләрен күзәтәләр һәм реаль вакыт режимында җылылык хаталарын фаразлыйлар/төзәтәләр.
- Реаль вакыт режимында мониторинг һәм сенсорлар кулланыгызТемпературага сизгер датчиклар җылылык бүленеше турында мәгълүмат бирә. Алар кечкенә тирбәнешләрне ачыклый һәм тиз арада төзәтү чараларын күрергә мөмкинлек бирә.
- Югары төгәллекле машина компонентларына инвестиция салыгызТүбән җылылык киңәю коэффициентларына һәм югары җылылык үткәрүчәнлегенә ия материаллардан эшләнгән машиналар, шулай ук җылылык киртәләре белән капланган алдынгы конструкцияләр төрле температураларда яхшырак эшли һәм җылылыкны нәтиҗәле тарата.
Бу комплекслы җылылык белән идарә итү стратегияләре CNC токарь үзәкләренең төрле эш шартларында да югары төгәллеген саклап калуын тәэмин итә.
Интегральләштерелгән үлчәү һәм тикшерү
Интегральләштерелгән үлчәү һәм тикшерү системалары заманча CNC токарь үзәкләренең мөһим үзенчәлекләре булып тора. Бу системалар станокка детальләрнең үлчәмнәрен турыдан-туры станок коралында тикшерергә мөмкинлек бирә. Бу мөмкинлек төгәллекне һәм сыйфат контролен сизелерлек яхшырта. Ул кул белән катнашу һәм аерым тикшерү станцияләренә ихтыяҗны минимальләштерә.
CNC токарь үзәкләре еш кына катлаулы зондлау технологияләрен куллана. Алар арасында сенсорлы зондлар һәм лазер зондлары бар. Сенсорлы зонд эшләнгән әйбергә физик яктан кагыла. Ул төгәл үлчәмле мәгълүматларны терки. Лазер зондлары контактсыз ысуллар куллана. Алар югары төгәллек белән үзенчәлекләрне үлчи. Станок бу зондларны берничә мөһим функцияне башкару өчен куллана:
- Детальләрне урнаштыру һәм тигезләүЗондлар станоктагы эш кисәген төгәл урнаштыра. Алар детальнең төгәл урнашуын билгели. Бу баштан ук дөрес эшкәртү операцияләрен тәэмин итә.
- Эш барышында үлчәүМашина эшкәртү циклы вакытында үлчәүләр үткәрә. Кискәндә ул мөһим үлчәмнәрне тикшерә. Бу реаль вакыт мәгълүматлары шунда ук көйләүләр ясарга мөмкинлек бирә.
- Процесстан соңгы тикшерүЭшкәртүдән соң, зонд соңгы тикшерү үткәрә. Ул әзер детальнең барлык таләпләргә туры килүен тикшерә.
Бу интеграция көчле кире элемтә циклын булдыра. Әгәр зонд программалаштырылган үлчәмнәрдән тайпылышны ачыкласа, машинаның идарә итү системасы коралларның тайпылышларын автоматик рәвештә көйли. Бу төзәтү реаль вакыт режимында була. Ул аннан соңгы кисүләрнең толерантлык чикләрендә детальләр җитештерүен тәэмин итә. Бу ябык цикллы җитештерү процессы сыйфатны даими саклап калу өчен бик мөһим. Ул шулай ук спецификациядән тыш детальләр җитештерүне булдырмый.
Бу комплекслы алымның өстенлекләрен карап чыгыйк:
| Функция | Традицион тикшерү | Интегральләштерелгән тикшерү (CNC токарь үзәге) |
|---|---|---|
| Урын | Аерым тикшерү станциясе | Машинада, эш барышында |
| Вакыт | Эшкәрткәннән соң, партия нигезендә | Эшкәртү вакытында яки аннан соң шунда ук, реаль вакыт режимында |
| Кире элемтә циклы | Кул белән башкарыла, тоткарлана, кеше хатасына бирешүчән | Автоматик, тиз арада, ябык цикллы төзәтү |
| Кеше катнашуы | Югары (кул белән үлчәү, мәгълүмат кертү) | Түбән (автоматлаштырылган тикшерү, программа анализы) |
| Калдыклар/Яңадан эшләү | Югарырак (хаталар соңрак ачыкланган) | Түбәнрәк (хаталар шунда ук төзәтелде) |
| Җитештерү тизлеге | Әкренрәк (аерым тикшерү адымы аркасында) | Тизрәк (өзлексез интеграция) |
| Мәгълүмат җыю | Кулдан яздыру, тотрыксызлыклар ихтималы | Автоматик, санлы, эзлекле мәгълүмат теркәү |
Интегральләштерелгән үлчәү системалары кеше хаталарын кискен киметә. Алар операторларның тикшерү өчен детальләрне кул белән алу зарурлыгын бетерә. Бу кыйммәтле вакытны экономияли. Шулай ук эшкәртү вакытында детальгә зыян килү куркынычын киметә. Автоматик мәгълүмат җыю тулы сыйфатлы язмалар бирә. Җитештерүчеләр бу мәгълүматларны процессны яхшырту һәм күзәтү мөмкинлеге өчен кулланалар. Бу мөмкинлек җитештерелгән һәр валның төгәллек һәм ышанычлылыкның иң югары стандартларына туры килүен тәэмин итә.
CNC токарь үзәкләренең кулланылышы һәм сәнәгатькә йогынтысы
Аэрокосмик компонентлар
Авиация җитештерүе гаять төгәллек һәм ышанычлылык таләп итә. CNC токарь эше бу тармак өчен мөһим компонентлар җитештерүдә мөһим роль уйный. Җитештерүчеләр бу машиналарны төрле аэрокосмик вал компонентларын булдыру өчен кулланалар. Алар арасында:трансмиссия валлары, ротор валлары, насос валлары һәм двигатель валлары. DPI CNC станоклары күп кенә мөһим аэрокосмик детальләрне, шул исәптән валларны, тоташтыргычларны һәм башка цилиндрик әйберләрне кулланаАлар бу компонентлар өчен борылышка нык түземлелеккә ирешәләр. Бу очкычлар һәм космик аппаратларның куркынычсызлыгын һәм эшләвен тәэмин итә.
Автомобиль җитештерү
Автомобиль сәнәгате көч агрегаты компонентлары өчен төгәл эшкәртүгә нык таяна. Вал тибындагы төгәл детальләр, мәсәләнколенваллар, оптималь машина көче һәм эшчәнлеге өчен бик мөһимКранкваллар - җыюның "йөрәк тибеше". Алар күп үлчәмле үзенчәлекләрне тикшерүне таләп итә, бу сыйфат контролен катлауландыра. CNC токарь үзәкләре өлешләре белән җирләнгән распределитель валлар җитештерә.±5 мкм төгәллекБу клапан вакытын төгәл исәпләүне тәэмин итә. Керү/чыгу валлары һәм арадаш тизлекләр шулай ук H7/k6 кебек төгәл урнаштыру чыдамлылыкларын һәм подшипник морҗалары өчен биш мкм дан кимрәк түгәрәклекне таләп итә. Заказ буенча ясалган трансмиссия валлары минималь радиаль агым өчен өч мкм эчендә түгәрәклеккә ирешә. Бу оптималь югары әйләнешле тизлек белән эшләүне тәэмин итә.
Медицина җиһазлары җитештерү
Медицина җайланмаларын җитештерү гаҗәеп төгәллек һәм стерильлек таләп итә. CNC токарьлау - валлар һәм башка цилиндрик детальләрне югары төгәллек белән ясау өчен киң таралган ысул. Бу принцип төрле медицина кушымталарына турыдан-туры кагыла. Медицина CNC токарьлау робот хирургия кораллары өчен корал валларын җитештерә. Ул шулай ук минималь инвазив хирургия кораллары өчен валлар булдыра. Бу валлардиаметр юл куюлары ±0,025 ммАлар 300-400 мм озынлыкларда 0,05 мм эчендә концентриклыкны саклыйлар. Бу төгәллек нечкә процедуралар вакытында инструментларның камил эшләвен тәэмин итә.
Энергетика секторында куллану
Энергетика секторы машиналарга зур таләпләр куя, экстремаль шартларга чыдам һәм нык ышанычлы эшли торган компонентлар таләп итә.CNC токарь үзәкләретөрле энергетика кушымталары өчен мөһим булган төгәл валлар җитештерү өчен бик мөһим. Бу машиналар нефть һәм газ, электр энергиясе җитештерү һәм яңартыла торган энергия тармаклары өчен мөһим детальләр җитештерә.
Нефть һәм газ сәнәгате өчен CNC токарь үзәкләре бораулау җиһазлары өчен валлар җитештерә. Бу валлар таләп итәюгары чыдамлылык һәм нечкә өслек бизәкләре. Авыр йөк машиналары өчен токарь станоклары, махсуслаштырылган токарь җиһазлары төре, бу ныклы вал җитештерүләре өчен идеаль. Алар нефть һәм газ машиналарында еш очрый торган зур шпиндельләрне һәм әйләнүче җайланмаларны урнаштыра. Бу мөмкинлек тирән җир астында яки диңгездә эшли торган бораулау компонентларының бөтенлеген һәм эшләвен тәэмин итә.
Электр энергиясе җитештерүдә CNC әйләндерү үзәкләре турбиналар һәм генераторлар өчен валлар ясый. Бу компонентлар югары әйләнү тизлегенә һәм зур җылылык көчәнешенә чыдарга тиеш. CNC әйләндерү ярдәмендә ирешелгән төгәллек оптималь балансны һәм минималь тибрәнүне тәэмин итә, бу кыйммәтле электр энергиясе җитештерү җиһазларының гомерен озайта. Мәсәлән, турбина валлары вакытыннан алда тузуны һәм энергия югалтуны булдырмас өчен гадәттән тыш концентриклык һәм өслек бизәлешен таләп итә.
Яңартыла торган энергия CNC токарь технологиясеннән дә файда күрә. Мәсәлән, җил турбинасының төп валлары - энергияне нәтиҗәле үзгәртүне тәэмин итү өчен төгәл эшкәртү таләп итә торган зур компонентлар. CNC токарь үзәкләре бу зур диаметрлы валлар өчен кирәкле масштабны һәм төгәллекне эшкәртә. Алар җил энергиясе системаларының структура бөтенлеген һәм эксплуатация нәтиҗәлелеген гарантияли. CNC токарь үзәкләренең махсуслаштырылган эретмәләрдән алып югары ныклыклы корычларга кадәр төрле материалларны эшкәртү сәләте аларны энергетика секторының төрле материал таләпләренә бик туры китерә.
CNC токарь үзәкләре белән чыгымнарның нәтиҗәлелеге һәм нәтиҗәлелекнең артуы
Калдыклар һәм яңадан эшләү кимеде
CNC токарь үзәкләре калдыкларны һәм яңадан эшкәртүне сизелерлек киметә. Аларның югары төгәллеге һәм кабатланучанлыгы җитештерүдәге кимчелекләрне минимальләштерә. Станоклар программалаштырылган күрсәтмәләрне төгәл үти. Бу һәр детальнең төгәл спецификацияләргә туры килүен тәэмин итә. Азрак хаталар материалны азрак әрәм итү дигән сүз. Җитештерүчеләр чималга акча янга калдыралар. Алар шулай ук ватык детальләрне яңадан эшкәртү вакытын һәм чыгымнарын булдырмыйлар. Бу гомуми җитештерү нәтиҗәлелеген һәм табышлылыкны турыдан-туры яхшырта.
Җитештерү цикллары тизрәк
Бу машиналар җитештерүне сизелерлек тизләтә. Автоматлаштыру өзлексез эшләү мөмкинлеген бирә.Күп күчәрле мөмкинлекләрбер җайланмада катлаулы детальләрне тутыру. Бу машиналар арасында вакытны күп ала торган күчерүләрне бетерә. CNC токарь үзәкләре мөмкинлек бирәяктырткычлар җитештерүБу машиналарның озак вакыт дәвамында караучысыз эшләвен аңлата.
- Штангалы фидерлар караучысыз эшкәртү өчен токарь станокларын өзлексез тутыралар.
- Робот куллар әзер детальләрне паллетларга урнаштыра. Вакуум бушаткычлар да ярдәмгә килә.
- Системалар кисү кораллары өстәмәләренең ватылуын һәм тузуын тикшерә. Алар дөрес эшләвен раслый.
- Зондлар белән коралны автоматик көйләү төгәллекне тәэмин итә. Проблемалар килеп чыкса, йөкләнеш җитешсезлеге сыйдырышлыгы машинаны туктата.
- Көндәлек режимда торган өстәмә кисү кораллары өзлексез җитештерү мөмкинлеген бирә.
- Чиплар һәм суыткыч сыеклык белән идарә итү дә автоматлаштырылган. Моңа суыткыч резервуарларын тутыру һәм чипларны чистарту керә. Чипларны нәтиҗәле ташу тыгылуларны булдырмый. Суыткыч сыеклык фильтрациясе һәм басымны күзәтү ышанычлылыкны тәэмин итә.
Бу үзенчәлекләр машиналарга даими кеше күзәтүесез эшләргә мөмкинлек бирә. Бу җитештерүчәнлекне сизелерлек арттыра.
Хезмәт чыгымнары түбәнрәк
CNC токарь үзәкләре хезмәт чыгымнарын киметә. Автоматизация турыдан-туры кеше катнашуын минимальләштерә. Бер оператор берничә станокны күзәтә ала. Бу эшче көчен куллануны оптимальләштерә. Яңгырсыз җитештерү чыгымнарны тагын да киметә. Станоклар озак вакыт караучысыз эшли. Бу өстәмә эш вакыты чыгымнарын киметә. Бу шулай ук хезмәткәрләргә югарырак бәяле бурычларга игътибар итәргә мөмкинлек бирә. Бу станокларның төгәллеге шулай ук кул белән сыйфат тикшерүләрен күп тапкыр киметә. Бу бөтен җитештерү процессын гадиләштерә.
CNC токарь үзәкләре - төгәл вал эшкәртү өчен гади генә вариант түгел, ә мөһим технология. Алар заманча сәнәгать таләп иткән төгәллекне, кабатланучанлыкны һәм нәтиҗәлелекне тәэмин итәләр. Аларның алдынгы мөмкинлекләре югары сыйфатлы валлар җитештерү проблемаларын турыдан-туры хәл итә. Бу аларны камиллеккә омтылган җитештерүчеләр өчен алыштыргысыз итә. CNC токарь үзәге югары сыйфатлы продукт һәм оптимальләштерелгән җитештерү процессларын тәэмин итә.
еш бирелә торган сораулар
CNC токарь үзәге нәрсә ул?
A CNC токарь үзәгекомпьютер белән идарә ителә торган станок. Ул эш кисәген кисү коралына каршы әйләндерә. Бу процесс цилиндрик детальләрне, мәсәлән, валларны формалаштыра. Ул җитештерү өчен югары төгәллек һәм автоматизация тәкъдим итә.
CNC токарь үзәкләре югары төгәллекне ничек тәэмин итә?
Алар кулланаларкаты конструкцияһәм алдынгы кире элемтә системалары. Югары ачыклыклы энкодерлар корал торышын күзәтә. Җылылык белән идарә итү үлчәм үзгәрешләрен булдырмый. Интегральләштерелгән үлчәү системалары төгәллекне реаль вакыт режимында тикшерә. Бу даими, төгәл чыгаруны тәэмин итә.
CNC токарь үзәкләре нинди материаллар эшли ала?
CNC токарь үзәкләре төрле материаллар белән эшли. Алар арасында:
- Корычлар (углерод, дат басмас, эретмә)
- Алюминий
- Җиңел
- Титан
- Inconel кебек экзотик эретмәләр
Бу күпкырлылык төрле тармак ихтыяҗларын канәгатьләндерә.
Вал эшкәртү өчен CNC токарь үзәкләрен куллануның төп өстенлекләре нинди?
Алар тиңдәшсез төгәллек һәм кабатланучанлык тәэмин итәләр. Җитештерүчеләр калдыкларның кимүен һәм җитештерү циклларының тизләтелүен күрәләр. Автоматлаштыру хезмәт чыгымнарын киметә. Бу машиналар мөһим компонентлар өчен тотрыклы сыйфат тәэмин итә.
Бастырып чыгару вакыты: 2026 елның 7 гыйнвары