


BOSM -6010 капма-каршы башлы бораулау фрезер станогы
1. Машинаны куллану:
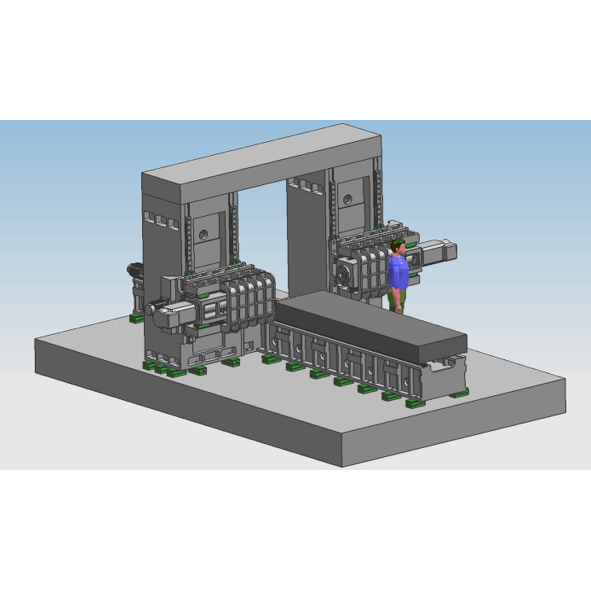
BOSM-6000* 1000 стационар нурлы CNC гантри ике баганалы баш-баш бораулау һәм фрезерлау станогы - экскаватор кулларын/таякларын эшкәртү өчен махсус станок. Мендәрле, эш кисәген тиз эшкәртүне тәэмин итә, эш кисәген нәтиҗәле йөреш диапазонында борауларга, фрезерларга һәм борауларга мөмкин, эш кисәген берьюлы урында эшкәртергә мөмкин (икенчел кысу кирәк түгел), йөкләү һәм бушату тизлеге югары, урнаштыру тизлеге югары һәм эшкәртү төгәллеге югары. Югары, югары эшкәртү нәтиҗәлелеге.
2.Машина структураүзенчәлекләр:
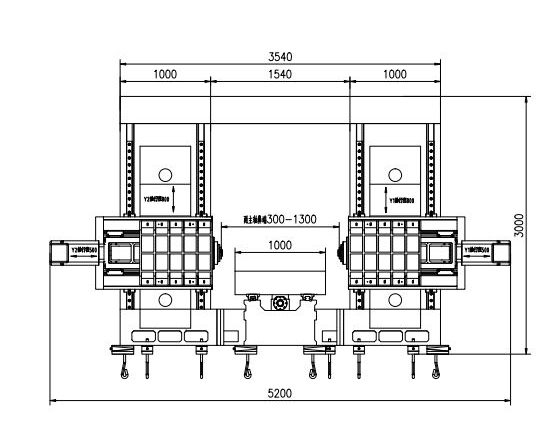
Станок коралының төп компонентлары: каток, эш өстәле, сул һәм уң колонналар, балкалар, гантри тоташтыручы балкалар, иярләр, рамнар һ.б., зур детальләр рам комыннан, югары сыйфатлы соры тимердән 250 коюдан ясалган, кайнар ком чокырында җылытылган → тибрәнү картаюы → җылылык белән эшкәртү Мичне җылыту → тибрәнү картаюы → тупас эшкәртү → тибрәнү картаюы → кайнар мичне җылыту → тибрәнү картаюы → эшкәртү, детальләрнең тискәре көчәнешен тулысынча бетерә һәм детальләрнең эшләвен тотрыклы тота. Фиксацияләнгән каток, сул һәм уң колонналар, гантри һәм эш өстәле хәрәкәтләнә; ул фрезерлау, бораулау, бораулау, кире бату, кагу һ.б. функцияләренә ия. Коралны суыту ысулы - тышкы суыту. Станок коралында 5 тукландыру күчәре бар, алар 4 күчәрле тоташтыруны һәм 5 күчәрле бер хәрәкәтне гамәлгә ашыра ала. 2 көч башы бар. Станок коралының күчәре һәм көч башы түбәндәге рәсемдә күрсәтелгән.X


2.1.Күчмә трансмиссия тукландыру өлешенең төп структурасы
2.1.1.X күчәре:Эш өстәле беркетелгән катның юнәлеш бирүче рельсы буйлап ян-якка әйләнә.
X 1 күчәрле йөртүче: AC сервомотор һәм югары төгәллекле планетар редуктор шарлы винт белән эшләтеп җибәрелә, эш өстәленең хәрәкәтен X күчәренең сызыклы хәрәкәтен гамәлгә ашырырга ярдәм итә.
Җитәкләүче рельс формасы: ике югары ныклыклы төгәллекле сызыклы юнәлеш бирүче рельслар салыгыз.
2.1.2 Z1 күчәре:Көч башы һәм ияр колоннаның алгы ягына вертикаль рәвештә урнаштырылган, һәм алар колонна юл күрсәткече буенча өскә һәм аска таба хәрәкәт итәләр.
Z1 күчәре трансмиссиясе: Z күчәре сызыклы хәрәкәтен гамәлгә ашыру өчен ээрне хәрәкәткә китерү максатыннан шар винтын хәрәкәткә китерү өчен AC сервомотор һәм синхрон тәгәрмәч кулланыла.
2.1.3 Z2 күчәре:Көч башы һәм ияр колоннаның алгы ягына вертикаль рәвештә урнаштырылган, һәм алар колонна юл күрсәткече буенча өскә һәм аска таба хәрәкәт итәләр.
Z2 күчәре трансмиссиясе: Z күчәре сызыклы хәрәкәтен гамәлгә ашыру өчен ээрне хәрәкәткә китерү максатыннан шар винтын хәрәкәткә китерү өчен AC серво мотор һәм синхрон тәгәрмәч кулланыла.
2.1.4 Y1 күчәре:Электр башлы ияр уң колоннаның алгы ягына вертикаль рәвештә урнаштырылган һәм колонна юл күрсәткече буенча сулга һәм уңга кире әйләнә.
Y1 күчәре тапшыруы: AC сервомотор һәм югары төгәллекле планетар редуктор Y1 күчәренең сызыклы хәрәкәтен гамәлгә ашыру өчен шар винты аша хәрәкәтләндерү өчен кулланыла.
2.1.5 Y2 күчәре:Электр башлы ияр уң колоннаның алгы ягына вертикаль рәвештә урнаштырылган һәм колонна юл күрсәткече буенча сулга һәм уңга кире хәрәкәт итә.
Y2 күчәре трансмиссиясе: Y2 күчәре сызыклы хәрәкәтен гамәлгә ашыру өчен, AC сервомотор һәм югары төгәллекле планетар редуктор кулланыла.
2.2.Бораулау һәм фрезерлау көч башының хәрәкәт юнәлеше (1 һәм 2 көч башын да кертеп) квадрат рам структурасын куллана, иң алдынгы чыбык-каты берләштерелгән юнәлеш бирүче рельс ысулы, каты рельс нык терәк белән әйләндереп алынган, 4 сызыклы ролик юнәлеш бирүче рельс пары җитәкләнә, һәм йөртүче AC серво моторын куллана. Синхрон каешны (i=2) һәм төгәл шар винт тапшыруын йөртә, көч башы синхрон каеш һәм синхрон тәгәрмәч аша тизлекне киметү өчен серво моторны куллана, авыр йөк күтәрү өчен төгәл юнәлеш бирүче рельс пары белән җитәкләнә һәм вертикаль шар винтын әйләндерү өчен йөртә, көч башын өскә һәм аска вертикаль хәрәкәткә китерә, һәм винт һәм серво моторда машина башы күтәрү сәләтен киметү өчен азот балансы тактасы белән җиһазландырылган. Z күчәрле мотор автоматик тормоз функциясенә ия. Электр өзелгән очракта, автоматик тормоз мотор валын нык тотачак, шуңа күрә ул әйләнә алмаячак. Эшләгәндә, бораулау очы эш өлешенә кагылмаганда, ул тиз биреләчәк; бораулау очы эш өлешенә кагылганда, ул автоматик рәвештә эшче биремгә күчәчәк. Бораулау очы эш өлешенә үтеп кергәч, ул автоматик рәвештә тиз кире әйләнүгә күчәчәк; Бораулау очы эш кисәгеннән чыгып, билгеләнгән урынга җиткәч, эш өстәле автоматик циркуляцияне гамәлгә ашыру өчен киләсе тишек урынына күчәчәк. Көч башы чыбык һәм каты рельс комбинациясен куллана, бу җиһазның эшләү тизлеген генә түгел, ә җиһазның катылыгын да сизелерлек арттыра. Ул шулай ук "сукыр тишек бораулау", "фрезерлау", "фас"лау, ваклау, ваклауны автоматик рәвештә алу һ.б. функцияләрен башкара ала, бу хезмәт җитештерүчәнлеген яхшырта.

(сул көч башы)
2.3. Чипләрне алу һәм суыту
Эш өстәле астындагы ике якка да спираль һәм яссы чылбырлы чип конвейерлары урнаштырылган, һәм чиплар цивилизацияле җитештерүне гамәлгә ашыру өчен спираль һәм чылбырлы пластиналарның ике этабы аша автоматик рәвештә чип конвейерына чыгарылырга мөмкин. Чип конвейерының суыткыч багында суыту насосы бар, ул коралны тышкы суыту өчен кулланылырга мөмкин, бораулау эшенең нәтиҗәлелеген һәм хезмәт итү вакытын тәэмин итәргә мөмкин, һәм суыткыч матдә кабат эшкәртелә ала.
3.Тулы санлы санлы идарә итү системасы:
3.1.Чипны вату функциясе ярдәмендә, кеше-машина интерфейсында чипны вату вакытын һәм чипны вату циклын урнаштырырга мөмкин.
3.2.Коралны күтәрү функциясе ярдәмендә коралны күтәрү биеклеген кеше-машина интерфейсында урнаштырырга мөмкин. Бораулау бу биеклеккә җиткәч, бораулау очы тиз арада эш кисәгенең өске өлешенә күтәрелә, аннары кисәкләрне ташлый, аннары бораулау өслегенә тиз күчерелә һәм автоматик рәвештә эшкә әйләндерелә.
3.3.Үзәкләштерелгән идарә итү тартмасы һәм кул җайланмасы санлы идарә итү системасын куллана һәм USB интерфейсы һәм LCD сыек кристалл дисплей белән җиһазландырылган. Программалаштыруны, саклауны, күрсәтүне һәм аралашуны җиңеләйтү өчен, идарә итү интерфейсында кеше-машина диалогы, хаталарны компенсацияләү һәм автоматик сигнализация кебек функцияләр бар.
3.4.Җиһаз эшкәртү алдыннан тишек торышын алдан карау һәм кабат тикшерү функциясенә ия, һәм бу бик уңайлы.
4Автоматик майлау
Станокның төгәл сызыклы юнәлеш бирүче рельс парлары, төгәл шар винт парлары һәм башка югары төгәллекле хәрәкәт парлары автоматик майлау системалары белән җиһазландырылган. Автоматик майлау насосы басымлы май чыгара, һәм санлы майлау камерасы майга керә. Май камерасы май белән тулганнан соң, система басымы 1,4-1,75 МПа га кадәр күтәрелгәч, системадагы басым күчергече ябыла, насос туктый, һәм бушату клапаны бер үк вакытта бушап кала. Юлдагы май басымы 0,2 МПа дан түбән төшкәч, санлы майлау машинасы майлау ноктасын тутыра башлый һәм бер май тутыра. Санлы май инжекторының төгәл май белән тәэмин ителүе һәм система басымын ачыклау аркасында, май белән тәэмин итү ышанычлы, һәр кинематик парның өслегендә май пленкасы булуын тәэмин итә, ышкылуны һәм тузуны киметә, һәм артык җылыну аркасында эчке структурага зыян килүне булдырмый. Станокның төгәллеген һәм гомерен тәэмин итү өчен. Шуышучы юнәлеш бирүче рельс пары белән чагыштырганда, бу станокта кулланыла торган тәгәрмәчле сызыклы юнәлеш бирүче рельс пары берничә өстенлеккә ия:
1 Хәрәкәт сизгерлеге югары, тәгәрмәчле юнәлеш бирүче рельсның ышкылу коэффициенты кечкенә, нибары 0,0025 ~ 0,01, һәм йөртү көче шактый кими, бу гади техниканың 1/10 өлешенә генә тиң.
② Динамик һәм статик ышкылу арасындагы аерма бик аз, һәм күзәтү күрсәткечләре бик яхшы, ягъни йөртү сигналы белән механик тәэсир арасындагы вакыт аралыгы бик кыска, бу санлы идарә итү системасының җавап тизлеген һәм сизгерлеген яхшыртуга ярдәм итә.
③Ул югары тизлекле сызыклы хәрәкәт өчен яраклы, һәм аның тизлеге шуышучан юнәлеш бирүче рельсларныкыннан якынча 10 тапкыр югарырак.
④ Ул арасыз хәрәкәтне гамәлгә ашыра һәм механик системаның хәрәкәт катылыгын яхшырта ала.
⑤Профессиональ җитештерүчеләр тарафыннан җитештерелгән, ул югары төгәллеккә, яхшы күпкырлылыкка һәм җиңел хезмәт күрсәтүгә ия.

5Машина куллану мохите:
Электр белән тәэмин итү: өч фазалы AC380V ± 10%, 50Гц ± 1. Әйләнә-тирә мохит температурасы: 0 ° ~ 45 °
Бишенчедән, төп техник параметрлар:


| модель | BOSM4014 | |
| Эшкәртү өчен эшләнгән материалның максималь күләме | Озынлык × киңлек × биеклек (мм) 4000 × 1600 × 1000 | |
| Гантри максималь туклану | Киңлек (мм) | 2300 |
| эш өстәле зурлыгы | Озынлык X Киңлек (мм) | 4000*1400 |
|
Горизонталь рам тибындагы бораулау башы бер ике көч башы
| Микъдар (2) | 2 |
| Шпиндель конусы | BT50 | |
| Бораулау диаметры (мм) | Φ2-Φ60 | |
| Таплау диаметры (мм) | M3-M30 | |
| Фрезерлау кисүче диск диаметры (мм) | 300 | |
| Шпиндель тизлеге (әйләнеш/мин) | 30~6000 | |
| Серво шпиндельле мотор көче (кВт) | 37 | |
| Шпиндель борыны өстәл үзәгеннән ераклыгы (мм) | 650-1150 | |
| Бер рамның сул һәм уң хәрәкәтләре (мм) | 500 | |
| Кочның үзәге белән өстәл яссылыгы арасындагы ара (мм) | 200-1400 | |
| Рэмның өскә һәм аска хәрәкәте (мм) | 1200 | |
| кабатланырлык | 300 мм * 300 мм | ±0,02 |
| Станок коралларының үлчәмнәре | Озынлык × киңлек × биеклек (мм) | рәсемнәр буенча |
| Брутто авырлыгы (т) | (якынча) 36 | |

Югарыда күрсәтелгән параметрлар башлангыч проект параметрлары булып тора. Чын проектта, эш кисәген эшкәртү таләпләренә һәм станокның проект таләпләренә туры китереп, компаниягезнең эшкәртү детальләре таләпләрен канәгатьләндерү өчен үзгәрешләр булырга мөмкин.

Продукт категорияләре
-

VC серияле югары катылыктагы CNC эшкәртү үзәге ...
-

HP серияле горизонталь хәрәкәтләнүче колонна сызыклы юнәлеш бирүче...
-

HT серияле горизонталь хәрәкәтләнүче колонна сызыклы юнәлеш бирүче...
-

VS серияле дүрт юллы авыр йөкле CNC эшкәртү C...
-

Югары катылыклы V серияле CNC эшкәртү үзәге
-

X серияле ике колонналы CNC эшкәртү үзәге
-

Горизонталь 5 күчәрле CNC эшкәртү үзәге TKG1600
-

CNC вертикаль токарь һәм фрезерлау композит үзәк ...
-

Югары тизлекле CNC эшкәртү үзәге GM сериясе
-

Югары тизлекле CNC фрезерлау GT сериясе
-

Ике шпиндельле CNC токарь станогы SK32
-

Тәгәрмәчләр өчен CNC вертикаль эшкәртү үзәге RFTV510 ...