


ИдеальCNC токарь машинасы2025 елга кадәрге вакыт тулысынча сезнең конкрет эксплуатация ихтыяҗларыгызга бәйле. Дөрес CNC токарь станогын сайлау - киләчәк нәтиҗәлелеге һәм табышлылыгы өчен стратегик инвестиция. Бу сезнең җитештерүне тәэмин итә.Югары төгәллекле токарь детальләренәтиҗәле рәвештә. АКытай CNC Токарь Машинасы Җитештерүчесеҗитештерү максатларыгыз өчен төрле вариантлар тәкъдим итә ала. Бу кулланма сезгә оптималь вариантларны табарга ярдәм итәCNC Токарлау ҮзәгеКарагыз әлеАкыллы CNC җитештерүалдынгы автоматизация һәм мәгълүмат анализы өчен чишелеш.
Төп фикерләр
- СайлагызCNC токарь машинасысезнең конкрет ихтыяҗларыгызга нигезләнеп, мәсәлән, сез ясаган детальләрнең зурлыгы һәм кулланган материаллар.
- Горизонталь, вертикаль, Швейцария тибындагы һәм күп күчәрле кебек төрле машиналарның һәрберсенең төрле эшләр өчен махсус көчле яклары бар.
- Бар ашаткычлары һәм роботлар кебек автоматлаштыру коралларын өстәү машиналарның озаграк эшләвенә һәм даими кеше ярдәменә мохтаҗ булмыйча күбрәк детальләр ясауга ярдәм итә.
- Шпиндель көче, деталь зурлыгы чикләре һәм корал сыйдырышлыгы кебек мөһим станок детальләре станокның сезнең бурычларны ничек башкаруына тәэсир итә.
- Машинаның шома эшләвен тәэмин итү, коралларның озаграк хезмәт итүен һәм детальләрнең яхшы күренүен тәэмин итү өчен яхшы чип һәм суыткыч системалары мөһим.
Сезнең ихтыяҗларыгыз өчен CNC токарь станоклары төрләрен категорияләргә бүлү
Дөрес CNC токарь станогын сайлау төрле төрдәге CNC токарь станогын аңлаудан башлана. Һәр машина төрле җитештерү таләпләре өчен уникаль көчле якларга ия.
Горизонталь CNC Токарь Станоклары
Горизонталь CNC токарь станоклары күп җитештерү мохитендә эшче көч булып тора. Алар эшкәртүдә бик оста.валлалар һәм цилиндрлар кебек зур диаметрлы компонентларНефть һәм газ, авыр җиһазлар җитештерү кебек тармаклар бу машиналарны еш кулланалар. Алар шулай ук серияле җитештерү өчен дә бик яхшы, күп төрле бер үк детальләрне нәтиҗәле эшкәртә. Бу минималь урнаштыру вакыты белән даими сыйфатны тәэмин итә.
Бу машиналар тәкъдим итәавыр эш материаллары өчен ныклы терәкБу катылык эшкәртү вакытында тотрыклылыкны арттыра һәм тибрәнүләрне киметә. Операторлар шулай ук эш кисәгенә һәм коралларга җиңел керү мөмкинлеген табалар, бу урнаштыруны һәм хезмәт күрсәтүне җиңеләйтә. Горизонталь CNC станоклары еш кына зуррак автоматик корал алмаштыргычлар (ATC) белән килә. Кайбер станоклар ... белән башлана.60-90 корал, һәм сыйдырышлыклар 120 яки хәтта 240 коралга кадәр арта ала. Бу күбрәк эш урыннары һәм азрак кул белән эшләү мөмкинлеге бирә. Горизонталь эшкәртү үзәкләре шулай ук паллет системалары өчен бик җайлаштырылган. Вертикаль машиналарда паллет алмаштыргычлар булса да, горизонталь машиналар сызыклы паллет системалары өчен яхшырак туры килә. Алар югарырак нәтиҗәлелеккә ирешә ала, кайвакыт стандарт PC2 белән якынча 85%, ә аерым вертикаль машина өчен 40% тәшкил итә. Бу машиналардагы B-күчәре үзенчәлеге кабер ташы ярдәмендә берничә детальне бер үк вакытта эшкәртү мөмкинлеген бирә. Бу җитештерүчәнлекне сизелерлек арттыра, чөнки операторлар цикл эшләгәндә киләсе кабер ташын әзерли алалар. Ул берничә яктан яки катлаулы корал юлларында эшкәртү таләп итә торган эшләр өчен идеаль.
Вертикаль CNC Токарь Станоклары
Вертикаль CNC токарь станокларыеш кына VTL дип атала торган җайланмалар билгеле бер кушымталар өчен бик яхшы. Алар, бигрәк тә, авыр эш кисәкләре, бигрәк тә краннар яки автоматизация кирәк булган әйберләр өчен бик яхшы.Гравитация эш әйберен ныгытырга ярдәм итәVTLда. Бу тотрыклылыкны арттыра һәм югары кысу басымына ихтыяҗны киметә, бу нечкә детальләргә файда китерә. VTLлар шулай ук идән урынын экономияли. Алар урынны били.идән мәйданы азракгоризонталь әйләндерү үзәкләре белән чагыштырганда, бер үк мәйданда күбрәк станок кулланырга мөмкинлек бирә. Вертикаль токарь станогы аз гына урын ала алаэзнең яртысыгоризонталь токарь станогы. Бу чикләнгән мәйданлы остаханәләр өчен зур өстенлек.
Вертикаль станоклар шулай ук формалары туры килмәгән детальләр өчен дә идеаль. Бу детальләр гадәти булмаган геометрияләре аркасында катлаулы фиксация таләп итә. Алар шулай ук зыян күрмәс өчен түбән кысу басымы таләп итә торган нечкә эш кисәкләре өчен дә яхшы эшли. Эш кисәкләренең авырлыгы турыдан-туры станок нигезенә төшә. Бу шпиндельгә күчәрдән тыш йөкләнешләрне булдырмый. VTLлар катлаулы детальләрне һәм өзек киселгән детальләрне нәтиҗәле эшкәртә. Алар шулай ук балансланмаган эш кисәкләрен дә яхшы эшкәртә.
Швейцария тибындагы CNC токарь станоклары
Швейцария тибындагы CNC токарь станоклары төгәллек буенча белгечләр. Алар, мәсәлән, тармакларда киң кулланыламедицина җиһазлары җитештерү, аэрокосмик һәм электроникаБу машиналар кечкенә, катлаулы, югары төгәллекле детальләр җитештерү өчен бик яхшы. Моңа медицина имплантатлары, аэрокосмик компонентлар, сәгать детальләре, гидравлик арматуралар һәм электр тоташтыргычлары керә. Алар шулай ук киң таралган.автомобиль сәнәгатеМонда алар асма җайланмалар, тәгәрмәчләр, тормозлар, трансмиссияләр, двигательләр, чыгару һәм ягулык системалары, шулай ук электр системалары өчен детальләр җитештерәләр. Алар, бигрәк тә, нечкә стеналы, тирән кисемле, нечкә дизайнлы һәм нечкә үзенчәлекле катлаулы компонентлар өчен яраклы.
Швейцария тибындагы машиналар бик тыгыз түземлелеккә ирешә. Алар түземлелекне шулкадәр нык тота алалар±0,0005 дюйм, деталь геометриясенә һәм материалына карап. Кайберләре хәтта ультра тыгыз түземлелеккә ирешә ала±0,0002 дюйм яки ике микронАлар 1/16 дюймнан 2 5/8 дюймга кадәрге детальләрне эшкәртә. Алар түгәрәк диаметры 1-1/4 дюймга кадәр булган микродетальләрне эшкәртә алалар. Алар шулай ук 0,125 дюймга кадәрге диаметрларны эшкәртә алалар. Бу машиналар диаметры 1,259 дюймга (32 мм) кадәр булган детальләрне эшкәртә ала.
Күп күчәрле CNC токарь үзәкләре
Күп күчәрле CNC токарь үзәкләре эшкәртү технологиясенең иң югары ноктасын күрсәтә. Алар токарь, фрезерлау һәм бораулау операцияләрен бер машинага берләштерәләр. Бу мөмкинлек аларга бер җайланмада бик катлаулы детальләр ясарга мөмкинлек бирә. Аэрокосмик, медицина һәм автомобиль сәнәгате кебек тармаклар катлаулы компонентлар өчен бу машиналарга нык таяна. Алар катлаулы геометрияле һәм тыгыз түземле детальләр җитештерәләр.
Бу алдынгы машиналаркорал юнәлешен оптимальләштерүБу максималь нәтиҗәлелеккә һәм төгәллеккә китерә. Алар тизрәк циклларга ирешәләр һәм бурычлар арасындагы күчүләрне минимальләштерү аркасында күп вакытны янга калдыралар. Күп функцияле CNC эшкәртүдә автоматизация шулай ук кеше хаталары куркынычын киметә. Бу 3 күчәрле станокларда еш очрый торган эшкәртүне һәм тоткарлануларны киметә. Күп функцияле станоклар югары төгәллек һәм төгәллек бирә. Алар кул белән көйләүләрсез яки яңадан җиһазландырусыз катлаулы конструкцияләргә туры килә.
5 күчәрле яки аннан да күбрәк җайланмасы булган станоклар тирәнрәк төгәл кисүләр һәм формалар ясый ала. Операторларга эшләнгән кисәкне алып куярга яки урынын үзгәртергә кирәк түгел. Күбрәк күчәрләр катлаулы конструкцияләрне җиңелрәк булдыру дигән сүз.зуррак төгәллекКүп функцияле CNC эшкәртү җайланмасы кул белән коралларны алыштырмыйча берничә операция башкара. Ул хаталарны киметү өчен компьютер белән идарә ителә торган кисү һәм урнаштыруны куллана. Интегральләштерелгән детальләрне зондлау автоматик тикшерү һәм төзәтү мөмкинлеге бирә. Бу җайланмалар чистарак, югарырак сыйфатлы эшкәртүләр бирә. Кыскарак кораллар җайланма тибрәнү эффектларын киметә. Күп функцияле CNC эшкәртү җайланмасы бораулау, токарьләү һәм тарту кебек операцияләрне бер җитештерү фазасына берләштерә. Бу күчеш этапларын бетерә. Ул шулай ук коралларны төрле өслекләр һәм почмаклар буенча юнәлеш биреп, катлаулы геометрияләр булдырырга мөмкинлек бирә.
Биш күчәрле эшкәртү тыгызрак толерантлыкка һәм тигезрәк өслекләргә ирешә. Ул азрак урнаштыру белән оптималь кисү почмакларын саклый. Катлаулы детальләрнең аз һәм уртача күләме өчен 5 күчәрле эшкәртү урнаштыру вакытын кыскарта. Ул шулай ук кабатланучанлыкны арттыра. Бу чишелешләр критик толерантлыклары булган берничә яктан эшкәртүгә мохтаҗ детальләр өчен идеаль. Алар шулай ук стандарт юнәлешләрдә коралларга керү чикләнгән очракта да яхшы эшли. Биш күчәрле эшкәртү гадәттә төгәллек диапазонына ирешә.±0,01–0,02 мм (±0,0004–0,0008 дюйм)Оптималь шартларда, ул мөһим аэрокосмик яки медицина детальләре өчен ±0,005 мм (±0,0002 дюйм) га кадәр җитә ала. Бу гадәти CNC фрезерлау ±0,05 мм (±0,002 дюйм) га караганда күпкә яхшырак.
Күп күчәрле CNC станоклары зуррак төгәллек тәкъдим итә. Алар төгәл эшкәртелгән һәм шомарак детальләр җитештерә. Бу детальләр 3 күчәрле станоклар белән авыр яки мөмкин түгел. Алар бер урнаштыруда катлаулы геометрияләрне кулланырга мөмкинлек бирә. Бу эш әйберен яңадан урнаштыру кирәклеген бетерә, бу төгәллеккә комачаулый. Күп күчәрле эшкәртү җитештерү тизлеген арттыра. Бу әйләнеш саен күбрәк материалны алырга мөмкинлек бирә. Шулай ук киңәйтелгән корал мөмкинлекләре һәм бер үк вакытта эшкәртү аша цикл вакытын яхшырта. Бу станоклар катлаулы геометрияләр өчен барлык фрезерлау һәм токарьлау операцияләрен бер урнаштыруда башкара. Бу җитештерүне тизләтүгә, эксплуатация чыгымнарын минимальләштерүгә һәм хаталарны киметүгә китерә. Эш әйберен күбрәк үлчәмнәр буенча алып ташламыйча күчерү мөмкинлеге тирән кисүләр һәм катлаулы формалар ясарга мөмкинлек бирә. Югарырак күчәрләр катлаулы конструкцияләрне югары төгәллек белән яхшырак эшкәртүгә китерә. Кыскарак кисү кораллары, материалга якынрак булу, яхшырак өслек эшкәртүенә китерә. Бу эшкәртү тибрәнүне киметә һәм өстәмә төзәтүләр кирәклеген минимальләштерә. Күп күчәрле станоклар төрле бораулау кушымталары аша төгәллекне саклый. Детальләр үз позицияләрен саклый, һәм өстәмә күчәрләр нечкә эшкәртүләр өчен тыгызрак, катлаулырак почмакларга җитә.
Ләкин бу алдынгы мөмкинлек югарырак инвестицияләр белән килә.Башлангыч дәрәҗәдәге 2 күчәрле CNC токарь станогы 5000 доллардан да арзанрак булырга мөмкин. 3 күчәрле эшкәртү үзәге гадәттә 50 000 доллардан алып 125 000 долларга кадәр тора.Киресенчә, 5 күчәрле CNC станоклары 200 000 доллардан башлана, күбесе 500 000 доллардан артып китә. 6 яки аннан да күбрәк күчәрле зуррак сәнәгать эшкәртү үзәкләре 250 000 доллардан 500 000 долларга кадәр тора ала. Бу югарырак бәя аларның катлаулылыгының, төгәллегенең һәм күпкырлылыгының артуын чагылдыра.
| Машина төре | Гадәти бәя диапазоны |
|---|---|
| 3 күчәрле эшкәртү үзәге | 50 000 доллар – 125 000 доллар |
| 5 күчәрле CNC | 200 000 доллар һәм аннан да күбрәк (500 000 доллардан артык күп) |
| 6 күчәрле һәм зуррак сәнәгать эшкәртү үзәкләре | $250,000 – $500,000 |
Материал һәм детальләрнең характеристикаларын CNC токарь станогына туры китерү
Дөрес сайлауCNC токарь машинасыэшкәртелә торган материалларны һәм детальләрнең үзенчәлекләрен җентекләп карауны үз эченә ала. Бу факторлар машинаның куәтенә, катылыгына һәм төгәллегенә турыдан-туры йогынты ясый.
Материал төре һәм катылыгы турында фикерләр
Материалның төре һәм катылыгы корал сайлауга һәм машинаның эшчәнлегенә зур йогынты ясый. Катырак материаллар ныклырак станоклар һәм махсуслаштырылган кораллар таләп итә. Мәсәлән, материалның катылыгы арту гадәттә югарырак ныклык дигән сүз. Бу кисү көчләренең артуына китерә һәм станок шпинделеннан күбрәк көч таләп итә. Катырак материал шулай ук абразиврак, бу кисү кырыеның тузуын тизләтә. Кайбер материаллар, мәсәлән, аустенитлы дат басмас корыч, тиз катый. Бу махсус эшкәртү стратегияләрен таләп итә.
Оптималь эшкәртү параметрлары нык бәйлемашина катылыгы, корал геометриясе һәм суыткыч куллану. Кисү тирәнлегенең сизелерлек артуы кирәкле шпиндель көчен һәм тибрәнү куркынычын сизелерлек арттырырга мөмкин. Бу машина катылыгының мөһимлеген күрсәтә.
Тәкъдим ителгән корал материаллары өчен кулланма менәэшләнгән материалның катылыгына нигезләнеп:
| Эшкәртмәнең катылыгы | Тәкъдим ителгән корал материалы | Беренчел тузу механизмы | Каплау стратегиясе (мисал) |
|---|---|---|---|
| Йомшак (<150 ГБ) | Югары тизлекле корыч (HSS), капланмаган карбид | Ябышу, Читкә җыелган (BUE) | Юк/Тигез өслек |
| Уртача (150-300 HB) | Капланган карбид (Кермет) | Диффузия, кратер тузуы | TiN, TiAlN |
| Каты (45-65 HRC) | Кермет, керамика, капланган карбид | Абразив тузу, термик шок | AlTiN, Al2O3 |
| Бик каты (>65 HRC) | Поликристалл кубик бор нитриды (PCBN) | Югары температуралы абразив кием | Химик пар утырту (CVD) |
Эшкәрмәнең катылыгын арттырганда, кисү параметрларын көйләргә кирәк.
| Параметр | Эшкәртмәнең катылыгы артуының йогынтысы | Стратегик көйләү |
|---|---|---|
| Кисү тизлеге (Vc) | Корал очына җылылык йөкләмәсен арттыра. | Җылылыкны һәм диффузиянең әкрен тузуын контрольдә тоту өчен Vc киметегез. |
| Азыкландыру тизлеге (f) | Кисү көчен арттыра; эшнең катылануын булдырмаска мөмкин. | Коралның һәрвакыт алдагы кисүнең катыланган катламы астына кисүен тәэмин итү өчен, f ны саклагыз яки бераз арттырыгыз. |
| Кисү тирәнлеге (ap) | Кирәкле шпиндель көчен һәм тибрәнү куркынычын кискен арттыра. | Җылылыкны яхшырак бүлү өчен апны киметегез һәм радиаль бәйләнешне (ae) арттырыгыз (мәсәлән, трохоидаль фрезерлауда). |
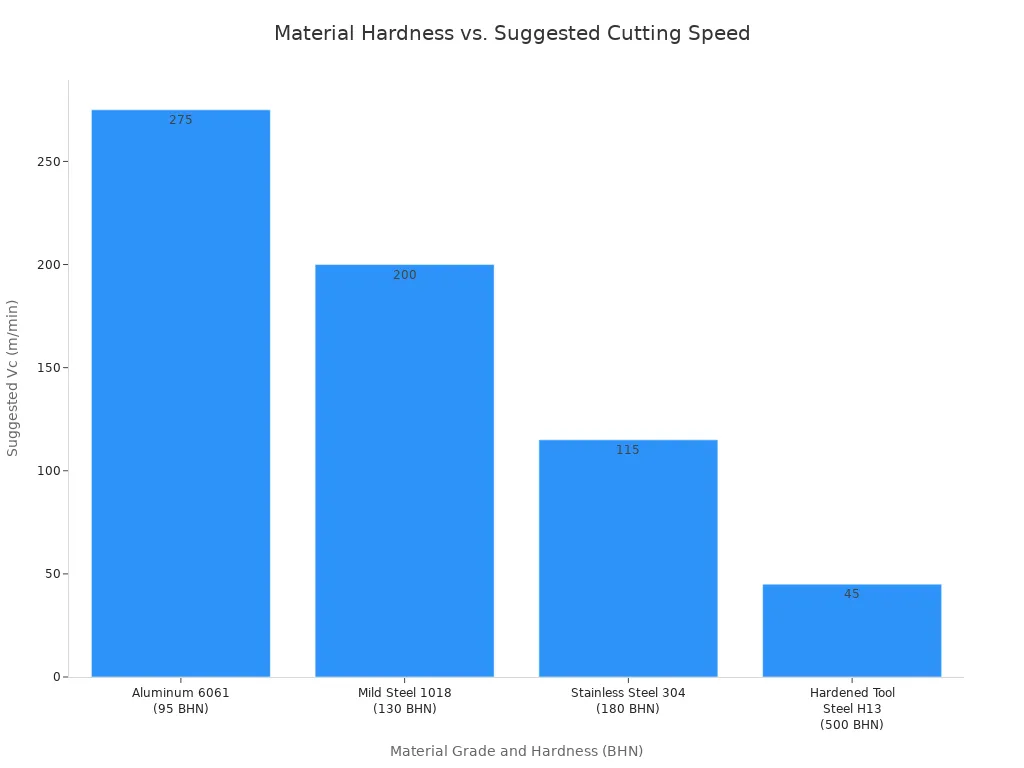
Бу диаграмма материалның катылыгы һәм тәкъдим ителгән кисү тизлеге арасындагы бәйләнешне күрсәтә:
Дат басмас корыч, Inconel 625, Monel 400 & 500, 17-4PH, 13-8 һәм Nitronic 60 кебек югары ныклыклы эретмәләрне эшкәртү өчен, бигрәк тә түбән тизлекләрдә, зур момент кирәк. Бу материалларда көрәк бораулау яки зуррак бормалы бораулар куллану кебек операцияләр башкарганда, момент бик мөһим була. Ат көче мөһим булса да, бу катлаулы эретмәләрне нәтиҗәле кисү өчен җитәрлек момент кирәк, бигрәк тә түбән әйләнеш тизлегендә.
Таләпчән материаллар өчен бу шпиндель спецификацияләрен карап чыгыгыз:
| Шпиндель төре | RPM | HP | Момент моменты (ft-lbs) |
|---|---|---|---|
| Стандарт | 8000 | 17.5 | 60 (1500 әйләнү/мин тизлегендә) |
| Югары момент | 8000 | 17.5 | 120 (375 әйләнеш/мин тизлектә) |
Төрле материал дәрәҗәләре өчен гомуми күрсәтмәләр:
| Материал дәрәҗәсе | Катылык (BHN) | Тәкъдим ителгән Vc (м/мин) (Карбид коралы) | Тәкъдим ителгән fz (мм/теш) (Фрезерлау) |
|---|---|---|---|
| Алюминий 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Йомшак корыч 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Дат басмас корыч 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Чыланган корал корычы H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Детальләрнең зурлыгы һәм авырлыгы чикләүләре
Детальләрегезнең физик үлчәмнәре һәм авырлыгы сезгә кирәкле CNC токарь станогының зурлыгын һәм куәтен турыдан-туры билгели. Станокның физик үлчәмнәре, шул исәптән аның катлам озынлыгы һәм катлам өстендәге әйләнүчәнлеге, детальнең максималь зурлыгын билгели. Мәсәлән, эшкәртелә торган детальнең максималь зурлыгы түбәндәгечә булырга мөмкин:Диаметры 200 мм, озынлыгы 500 мм'Карават өстендәге авышлык' эш әйберенең токарь станогына комачауламыйча нинди зур диаметрга ия була алуын билгели. Әгәр карават өстендәге авышлык 200 мм булса, корал арасын тәэмин итү өчен детальнең чын диаметры бераз кечерәк булырга тиеш.
Күпчелек стандарт CNC станоклары 2000 фунтка кадәр авырлыктагы детальләрне эшкәртә. Шулай да, авыр йөк ташу өчен эшләнгән ныклы станоклар 10000 фунт яки аннан да күбрәк авырлыктагы детальләрне эшкәртә ала. Кайбер остаханәләрдә детальләр өчен максималь авырлык чикләүләре бар, мәсәлән, 500 кг. Бу аларның җиһазларын бик авыр детальләр аркасында балталарга яки шпиндельләргә зыян килүдән саклый.
Төрле токарь станоклары өчен типик максималь үлчәмнәр:
| Машина төре | Максималь диаметр (мм) | Максималь озынлык (мм) |
|---|---|---|
| CNC белән эшләнгән компонентлар | 5 – 1000 | 2000 гә кадәр |
| CNC токар станогы | 400 | 1000 |
| Авыр йөкләр өчен CNC токарь үзәге | 1000 | 2000 |
Патрон сайлауга эшләнгән материал конфигурациясенә бәйле берничә фактор да тәэсир итәһәм машина мөмкинлекләре:
- Эшкәртмә конфигурациясеДетальнең формасы һәм зурлыгы төп факторлар булып тора. Түгәрәк такталар гади, ләкин бер төрле булмаган формадагы кою яки тимерләү өчен игътибарлы караш кирәк.
- СимметрияАсимметрик детальләр (мәсәлән, фланц яки аутригер белән) тизлеккә һәм баланска тәэсир итә ала. Бу, потенциаль рәвештә, баланслаштыруны яки эшкәртү тизлеген киметергә таләп итә.
- Детальләрнең катылыгыНечкә стеналы детальләр стандарт кыскычлар белән бозылырга мөмкин. Бу өчен Коллет яки Диафрагма патроннары кебек патроннар яки кысу басымын киметү кирәк.
- Машина мөмкинлекләреСтанокның әйләнү аралыгы патронны, детальне һәм коралларны сыйдырырга тиеш. Станокның гомуми эш күләме мөмкинлекләрне чикли ала.
Кирәкле чыдыйлыклар һәм өслек бизәлеше
Детальләрегез таләп иткән төгәллек сез сайлаган CNC токарь станогының төренә һәм сыйфатына турыдан-туры йогынты ясый. Гомуми CNC эшкәртү өчен стандарт түземлелек чиге якынча±0,005 дюйм (0,127 мм)Шулай да, күп кушымталар күпкә катгыйрак түземлелек таләп итә.
Төрле толерантлык класслары төрле машина мөмкинлекләрен таләп итә:
| Толерантлык классы | Диапазон (дюйм) | Диапазон (мм) |
|---|---|---|
| Стандарт | ±0,005″ | ±0,13 мм |
| Югары төгәллек | ±0,001 дюйм яки аннан да яхшырак | ±0,025 мм яки аннан да яхшырак |
| Бик тыгыз | ±0,0002″ - ±0,0005″ | ±0,00508 мм - ±0,0127 мм |
Югары сыйфатлы өслек бизәлеше алу өчен шулай ук югары катылык, төгәл контроль һәм еш кына махсуслаштырылган кораллар һәм кисү стратегияләренә ия булган станок кирәк. Югары төгәллекле эш өчен эшләнгән станоклар, гадәттә, тибрәнүне яхшырак сүндерә һәм хәрәкәтне нечкәрәк контрольдә тота, бу исә шомарак бизәлешкә өлеш кертә.
CNC токарь станогыгыз өчен детальләрнең катлаулылыгын һәм операцияләрен бәяләү

CNC токарь станогын сайлаганда, сез ясарга планлаштырган детальләрнең катлаулылыгын исәпкә алыгыз. Станокның үзенчәлекләре аның катлаулы конструкцияләрне һәм күп операцияләрне ни дәрәҗәдә нәтиҗәле башкаруына турыдан-туры йогынты ясый.
Катлаулы детальләр өчен тере кораллар
Тере кораллар стандарт токарь станогын а га әйләндерәкүпкырлы эшкәртү үзәгеБу станокка детальне башка станокка күчермичә фрезерлау, бораулау, кагу һәм башка операцияләрне башкарырга мөмкинлек бирә. Бу мөмкинлек станокка турыдан-туры фрезер урнаштыру кебек.
Тере кораллар токарь станогында эффектив рәвештә фрезер ясый, бораулау, кагу, бораулау һәм кисү кебек икенчел операцияләргә мөмкинлек бирә. Операцияләрне бер автоматик эш урыны белән чикләү минималь урнаштыру һәм эшкәртү вакытын, югарырак төгәллекне һәм детальләрнең сыйфатын тотрыклырак гарантияли. Тере кораллар белән без вакытны күп таләп итүче детальләрне күчерүне туктатып, аның урынына бер генә машинада эшли алабыз. Кеше белән аралашуның кимүе кеше хаталары өчен урынны киметә һәм детальләрегез өчен сыйфатны яхшырак контрольдә тоту дигән сүз.
Тере кораллар күп өстенлекләр бирә. Ул мөмкинлек бирәбер җайланмада күп операцияләр, бу процедураларны гадиләштерә һәм цикл вакытын кыскарта ала. Алдынгы шестернялар һәм подшипниклар аркасында җитештерү вакыты да сизелерлек кими, бу детальләрне тизрәк һәм нәтиҗәлерәк җитештерүгә китерә. Эшкәртү вакытында мәгълүматларны саклау машиналар арасында материал күчерүдәге хаталарны бетерә, вакытны шактый экономияләргә һәм эш процессының нәтиҗәлелеген яхшыртырга мөмкинлек бирә. Төгәлрәк эшкәртүгә коралларны алыштыру санын киметү, кеше хаталарын минимальләштерү һәм югары сыйфатны саклау юлы белән ирешелә. Күп максатлы мөмкинлекләр бер җайланмада фрезерлау һәм бораулау кебек төрле операцияләрне гамәлгә ашырырга мөмкинлек бирә, җитештерүне гадиләштерә һәм куллану диапазонын киңәйтә. Катлаулы эшкәртү операцияләрен бер җайланмада башкарырга мөмкин, бу урнаштыруны гадиләштерә, җитештерү хезмәт хакын киметә һәм җитештерү вакытын кыскарта.
Ике яклы эшкәртү өчен өстәмә шпиндель
Ике яктан да эшкәртү таләп итә торган детальләр өчен өстәмә шпиндель - уен кагыйдәләрен үзгәртүче фактор. Бу функция станокка детальне төп шпиндельдән алырга, әйләндерергә һәм икенче ягын шул ук көйләүдә эшкәртергә мөмкинлек бирә. Бу кул белән кабат ябыштыру кирәклеген бетерә, бу вакытны янга калдыра һәм төгәллекне яхшырта.
Ике очында да эшкәртү таләп итә торган детальләрваллар, күчәрләр, клапаннар һәм фитинглар кебек тармаклар моңа зур файда китерә. Автомобиль, медицина, аэрокосмик һәм оборона кебек тармаклар еш кына суб-шпинделлар кулланалар. Мәсәлән, автомобиль сәнәгате аларны двигатель, трансмиссия һәм трансмиссия компонентлары өчен куллана. Медицина кулланылышларына сөяк винтлары һәм хирургия кораллары кебек катлаулы ортопедик имплантлар керә. Аэрокосмик һәм оборона югары ныклыклы беркеткечләрдән, гидравлик фитинглардан һәм юнәлеш бирү системасы компонентларыннан файда күрә. Бу тармаклар ышанычлы җитештерү өчен суб-шпиндел мөмкинлекләренә таяна.югары төгәллекле компонентлар.
Y күчәре һәм B күчәре мөмкинлекләре
Y күчәре һәм B күчәре мөмкинлекләре CNC токарь станогының күпкырлылыгын тагын да киңәйтә. Y күчәре кисү коралына төп әйләнү күчәренә перпендикуляр хәрәкәт итәргә мөмкинлек бирә, бу үзәктән читтә бораулау һәм фрезерлау операцияләрен мөмкин итә. Бу сез әйләндерелгән детальдә ачкыч тешләре яки яссылыклар кебек үзенчәлекләр булдыра аласыз дигән сүз. B күчәре функциональлеге корал өчен әйләнү хәрәкәтен тәэмин итә, аңа эш кисәгенә төрле почмакларда якынлашырга мөмкинлек бирә. Бу күп өслекле эшкәртү һәм катлаулы детальләрне җиңел эшкәртү өчен бик мөһим. Y күчәре дә, B күчәре дә 'БЕРДӘ БАШКАРУ® операцияләре, детальләрне бер җайланмада эшкәртү. Бу урнаштыру вакытын сизелерлек киметә һәм гомуми нәтиҗәлелекне яхшырта.
Үзәктән тыш бораулау һәм фрезерлау эшләре
Үзәктән тыш бораулау һәм фрезерлау операцияләре CNC токарь станогының мөмкинлекләрен сизелерлек киңәйтә. Бу операцияләр станогына детальнең әйләнү күчәрендә идеаль рәвештә үзәкләштерелмәгән үзенчәлекләр булдырырга мөмкинлек бирә. Бераз читкәрәк урнашкан тишек бораулау яки түгәрәк детальгә тигез өслек фрезерлау турында уйлагыз. Гадәти токарь станогы бу эшләрне детальне аерым фрезерлау станогына күчермичә башкара алмас иде.
Заманча CNC токарь үзәкләре, бигрәк тә Y күчәре һәм тере кораллар белән җиһазландырылган үзәкләр, бу операцияләрне мөмкин итә. Y күчәре кисү коралын төп токарь күчәренә перпендикуляр хәрәкәтләндерә. Бу хәрәкәт коралга детальнең диаметры буенча төрле нокталарга барып җитәргә мөмкинлек бирә. Элегрәк каралганча, тере кораллар бораулар һәм оч фрезерлар кебек әйләнүче кораллар белән тәэмин итә. Бу ике үзенчәлек берләшкәндә, машина турыдан-туры борылган детальдә катлаулы фрезерлау һәм бораулау эшләрен башкара ала.
Мәсәлән, машина фланец тирәли берничә болт тишекләрен борауларга яки валга ачкыч тишеге фрезерларга мөмкин. Ул шулай ук цилиндрик детальнең ягында катлаулы кесәләр яки уемнар булдыра ала. Бу мөмкинлек концентрик булмаган берничә функция таләп итә торган детальләр өчен бик кыйммәтле.
Бер станокта үзәктән читтә эшләү вакытны шактый экономияли һәм мөмкин булган хаталарны киметә. Операторларга детальне кыскычтан чыгарырга, башка станокка күчерергә һәм аннары кабат кысып куярга кирәк түгел. Һәр күчерү детальләрнең төгәллегенә тәэсир итә торган тигезсезлек мөмкинлеген тудыра.
Бу интеграцияләнгән алым югарырак төгәллек һәм тотрыклылык тәэмин итә. Ул шулай ук җитештерү процессын гадиләштерә. Компанияләр күп катлаулы компонентлар өчен "бердә эшләнгән" эшкәртүгә ирешәләр. Бу чималдан алып әзер детальгә кадәр барлык операцияләрне бер машина башкара дигән сүз. Бу нәтиҗәлелек җитештерүчәнлекне арттыра һәм гомуми җитештерү чыгымнарын киметә. Ул шулай ук катлаулы детальләр өчен җитештерү вакытын киметә.
Бу файдаларны карап чыгыгыз:
- Кыскартылган урнаштыру вакыты: Машиналар арасында детальләрне күчерергә кирәк түгел.
- Яхшыртылган төгәллекБерничә көйләүдән килеп чыккан хаталарны бетерә.
- Нәтиҗәлелекнең артуыҖитештерү цикллары тизрәк.
- Зуррак өлешнең катлаулылыгы: Элек токарь станогында мөмкин булмаган функцияләрне булдыра.
Үзәктән тыш бораулау һәм фрезерлау мөмкинлекләре аэрокосмик, медицина һәм автомобиль сәнәгате кебек тармакларда катлаулы детальләр җитештерүче җитештерүчеләр өчен бик мөһим. Алар төгәл, концентрик булмаган үзенчәлекләргә ия компонентларны нәтиҗәле итеп булдырырга ярдәм итә.
Нәтиҗәлелек өчен автоматизацияне CNC токарь станогы белән интеграцияләү
Автоматизацияне җитештерү процессына интеграцияләү җитештерүчәнлекне сизелерлек арттыра һәм эксплуатация чыгымнарын киметә. ЗаманчаCNC токарь станокларыеш кына җитештерү линиясен үзгәртеп, автоматизацияләү мөмкинлеге бирә торган функцияләр белән килә.
Өзлексез җитештерү өчен бар фидер интеграциясе
Штангалы тукландыргычлар өзлексез, караучысыз җитештерү өчен бик мөһим. Алар машинага чималны автоматик рәвештә бирә, шуның белән аның оператор катнашысыз озак вакыт эшләвенә мөмкинлек бирә. Бу зур күләмле эшләр өчен идеаль.
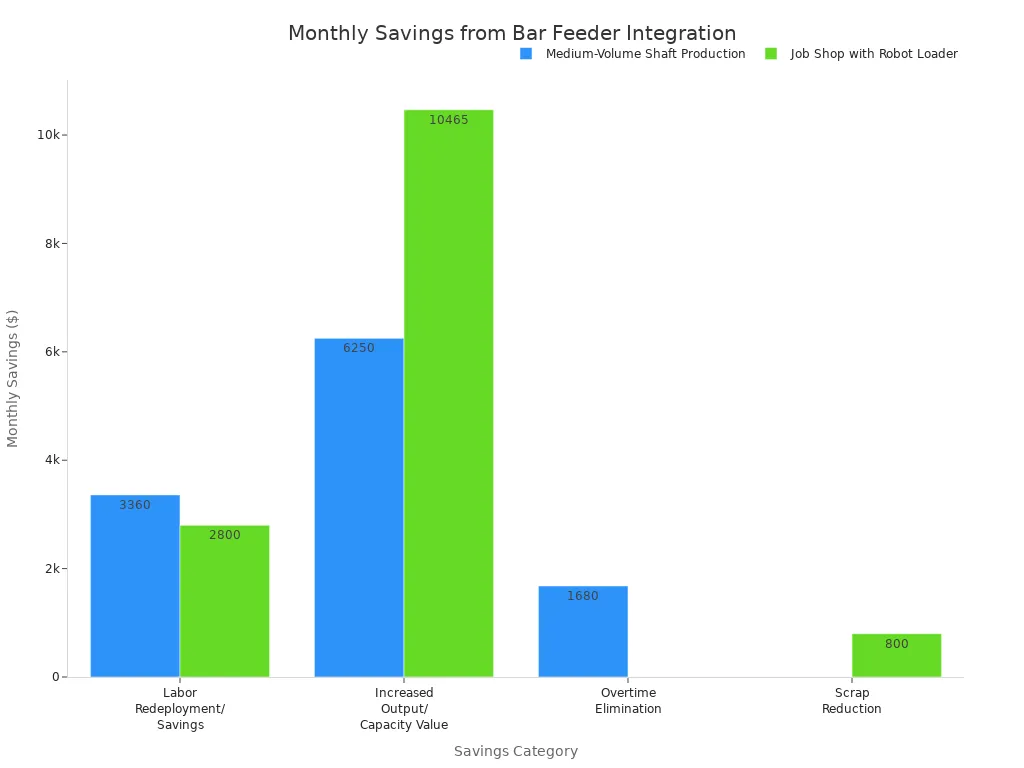
| ЭкономияКатегория | 1 нче сценарий: Уртача күләмле шахта җитештерү (айлык экономия) | 2 нче сценарий: Робот йөкләгеч белән эш эзләү (айлык экономия) |
|---|---|---|
| Хезмәтне яңадан урнаштыру/Экономия | $3,360 | 2800 доллар |
| Чыгару/Сыйдырышлылык кыйммәтенең артуы | 6,250 $ (үз эчендәге җитештерүдән) | $10,465 (кулланылышның артуыннан) |
| Артык вакытны бетерү | 1680 доллар | Юк |
| Калдыкларны киметү | Юк | 800 доллар |
| Айлык гомуми экономия | 11,290 доллар | $14,065 |
| ROI чоры | 3,1 ай | 6,0 ай |
Бар фидерларын интеграцияләү, гадәттә, эчендә кире кайтаруга китерә12-24 айБу чыгымнарны киметү, нигездә, хезмәтне киметү, җитештерүчәнлекне арттыру һәм металлоломны киметү хисабына килә. Башлангыч инвестицияләрне кире кайтарганнан соң, җитештерүчәнлек артуы җиһазларның 8-10 еллык хезмәт итү вакытындагы табышка турыдан-туры өлеш кертә.
Төрле штанга фидер модельләре төрле штанга диаметрлары һәм озынлыклары белән эшли. Мәсәлән,Тиз йөкләнешле серво 80+диаметры 1/4 дюймнан 3-1/8 дюймга кадәр һәм озынлыгы 11 дюймнан 63 дюймга кадәр булган такталарны тота. GT 342 моделе диаметры 3 ммнан 42 ммга кадәр булган такталарны сыйдыра.
Робот ярдәмендә йөкләү һәм бушату чишелешләре
Робот йөкләү һәм бушату чишелешләре детальләрне төгәл һәм тотрыклы эшкәртү аша автоматизацияне тагын да яхшырта. Алар машиналарның тәүлек әйләнәсе өзлексез эшләвен тәэмин итә.Robotiq'ның машина карау чишелешебер еллык инвестиция табышы турында хәбәр ителгән түбән куркынычлы ысул тәкъдим итә. Бу чишелеш югалган эш вакытын кире кайтарырга ярдәм итә һәм бер операторга берничә кобот белән идарә итәргә мөмкинлек бирә.
| Категория | Тасвирлама |
|---|---|
| җитештерүчәнлек | CNC станокларының тәүлек әйләнәсе өзлексез эшләвен тәэмин итә. |
| Чыгымнар һәм инвестицияләргә инвестицияләр кереме | 12-24 ай эчендә гадәти ROIга ирешеп, башлангыч чыгымнар түбәнрәк. |
| Куркынычсызлык | Кабатланучы һәм югары куркынычлы йөкләү эшләрендә кеше операторларына ихтыяҗны бетерә. |
| Куллану җиңеллеге | Тиз интеграцияләү өчен гади урнаштыру тәкъдим итә, еш кына кодсыз яки кул белән идарә ителә торган программалаштыру белән. |
| Сыгылмалылык | Төрле машиналар яки деталь төрләре белән эшләү өчен җиңел генә яңадан программалаштырылырга мөмкин. |
| Эзлеклелек | Ышанычлы һәм төгәл йөкләү һәм урнаштыруны тәэмин итә. |
Робот системаларын гамәлгә ашыру таләп итәкуркынычларны җентекле бәяләүҖитештерүчеләр хәрәкәтләнүче детальләр һәм кысылу нокталары кебек куркынычларны ачыкларга тиеш. Алар гадәттән тыш тукталышлар һәм блокланган киртәләр кебек куркынычсызлык чараларын кулланырга тиеш. Операторларны куркынычсызлык процедуралары буенча даими укыту да бик мөһим.
Паллет алмаштыргычлар һәм деталь тотучылар
Паллет алмаштыргычлар һәм деталь тотучылар яктырткычларны сүндерү өчен җитештерүгә ирешү өчен бик мөһим. Штанга тукландыру системалары мөмкинлек бирәөзлексез эшләүчималны автоматик рәвештә бирү юлы белән. Деталь тотучылар әзер детальләрне автоматик рәвештә җыя, кул белән эшкәртүне бетерә һәм эш тукталышларын киметә.
Бу системалар озак вакыт, шул исәптән төнлә дә, караучысыз эшләүне тәэмин итә. Бу машиналарны куллануны һәм җитештерүчәнлекне арттыра. Автоматизация тәэмин итәөзлексез җитештерү, җитештерүчәнлекне һәм нәтиҗәлелекне сизелерлек арттыра. Ул шулай ук хезмәт чыгымнарын киметә һәм кеше ресурсларын стратегик бурычларга яңадан бүлеп бирергә мөмкинлек бирә. Автоматлаштырылган системалар кеше хаталарын минимальләштерү һәм материаллар белән эш итүдә тотрыклылыкны тәэмин итү юлы белән төгәллекне арттыра.
Continental Machining Company10 паллетлы системалы Matsuura MX 330 PC10 кабул ителде. Бу көндез аз күләмле эшләрне, ә аз хезмәт күрсәтүче төнге сменалар вакытында зуррак күләмле эшләрне башкару өчен мөмкинлек бирде. Бу паллет алмаштыручыларның ничек өзлексез җитештерүне, шул исәптән яктырткычсыз җитештерүне, сыгылмалы график һәм караучысыз эшләү аша ничек тәэмин итүен күрсәтә.
Яктырткычлар җитештерүгә ирешү
Күп автоматлаштырылган җитештерү корылмалары өчен утны сүндерү төп максат булып тора. Бу заводларның билгеле бер сменаларда, еш кына төнлә яки ял көннәрендә кеше катнашыннан башка эшләвен аңлата. Машиналар автоном рәвештә эшли, материалларны төяүдән алып детальләрне бушатуга кадәр барлык эшләрне дә башкара. Бу алым машинаны куллануны максимальләштерә һәм җитештерүчәнлекне сизелерлек арттыра.
Яктыртусыз җитештерүгә ирешү өчен, бизнес берничә автоматлаштыру технологияләрен интеграцияли. Штангалы фидерлар CNC токарь станокларына чималны өзлексез бирә. Робот йөкләү һәм бушату системалары детальләрне төгәл эшкәртә, аларны станоклар арасында яки саклау урыннарына күчерә. Паллет алмаштыргычлар һәм деталь тотучылар процессны тагын да җиңеләйтә. Паллет алмаштыргычлар машиналарга төрле эшләр яки материаллар арасында автоматик рәвештә күчәргә мөмкинлек бирә. Деталь тотучылар әзер компонентларны җыя, станокларның туктап калуын булдырмый.
Бу автоматизация дәрәҗәсе шактый зур өстенлекләр бирә. Компанияләр өзлексез җитештерүгә ирешәләр, станокларны тәүлек әйләнәсе эшлиләр. Бу хезмәт чыгымнарын өстәмичә җитештерү күләмен сизелерлек арттыра. Ул шулай ук кеше хаталарын киметә, детальләрнең сыйфатын тотрыклырак итә һәм металлоломны киметә. Моннан тыш, бизнес кеше операторларын программалаштыру, хезмәт күрсәтү яки сыйфатны контрольдә тоту кебек катлаулырак бурычларга күчерә ала. Бу аларның эшче көчен оптимальләштерә.
Яктыртусыз җитештерү заводны югары нәтиҗәле, үз-үзен тәэмин итә торган эшкә әйләндерә. Бу җитештерүчеләргә югары сорауны канәгатьләндерергә, җитештерү вакытын кыскартырга һәм глобаль базарда көндәшлеккә сәләтле булып калырга мөмкинлек бирә. Бу стратегик адым киләчәктә үсешне һәм табышлылыкны тәэмин итәргә ярдәм итә.
CNC токарь станогының оптималь эшләве өчен төп спецификацияләр
Сез сайлагандаCNC токарь машинасы, аның төп спецификацияләре чыннан да мөһим. Бу детальләр сез нинди детальләр ясый алуыгызны һәм аларны ни дәрәҗәдә нәтиҗәле ясауыгызны билгели. Бу төп үзенчәлекләрне аңлау сезгә остаханәгез өчен иң яхшы машинаны сайларга ярдәм итә.
Шпиндельнең ат көче һәм әйләнеш/мин таләпләре
Шпиндельнең көче һәм тизлеге нәтиҗәле эшкәртү өчен бик мөһим. Ат көче станокка каты материалларны кисәргә көч бирә. RPM (минутына әйләнешләр саны) эш әйберенең ни дәрәҗәдә әйләнүен билгели. Төрле кушымталар төрле көч һәм тизлек дәрәҗәсен таләп итә.
| Шпиндель куәте диапазоны (кВт) | Гадәти кушымталар |
|---|---|
| 0,8-1,5 кВт | Кечкенә масштаблы гравюра, PCB фрезерлау, җиңел агач эшкәртү, акрил кисү. Һәвәскәрләр һәм кечкенә остаханәләр өчен яраклы. |
| 2,2-3,5 кВт | Гомуми агач эшкәртү, билгеләр ясау, пластик җитештерү, алюминий гравюра. Кече һәм урта бизнес өчен идеаль. |
| 4,5-6,0 кВт | Авыр агач эшкәртү, җиһаз җитештерү, шкафлар ясау, төсле металл эшкәртү. Профессиональ остаханәләр һәм сәнәгать кулланучылары өстенлек бирә. |
| 7,5-9,0 кВт | Сәнәгать дәрәҗәсендәге кушымталар, зур күләмле панель эшкәртү, катлаулы 3D уеп ясау, авыр металл кисү. Югары җитештерүчәнлекле мохит өчен эшләнгән. |
| 12 кВт һәм аннан да югарырак | Югары җитештерүчән сәнәгать эшкәртү, аэрокосмик компонентлар, автомобиль детальләре, калыплар ясау. Даими эшләү һәм төгәллек өчен катлаулы сәнәгать шартларында кулланыла. |
Чакмак зурлыгы һәм штанга сыйдырышлыгы
Патрон зурлыгы һәм штанга сыйдырышлыгы сезнең машина эшкәртә алырлык чималның максималь үлчәмнәрен билгели. Бу сез җитештерә алырлык детальләрнең зурлыгына турыдан-туры тәэсир итә. Кечкенә эшләнгән әйберләр өчен шнурлы патроннар аерым өстенлекләр бирә.
- Капкалы патроннар, бигрәк тә, диаметры 4 дюймнан кимрәк булган эш кисәкләре өчен отышлы.
- Алар, бигрәк тә югары әйләнү/мин вакытында, коралның югарырак киңлеге, эш кисәгенә 360 градуслы контакт һәм зуррак тоту көче тәкъдим итәләр.
- Бу патроннарның штанга сыйдырышлыгы кадәр арта алаДиаметры 4 дюйм (100 мм).
- Алар диаметры 1/16 дюймнан алып 4 дюймга кадәр булган детальләр өчен иң яхшысы, чөнки корал арасы яхшырак, тизлек югарырак һәм тотыну көче югарырак.
- Капкалы патроннар, нигездә, кечерәк детальләр өчен эшләнгән, гадәттә3 дюйм яки аннан да кимрәк, ләкин сыйдырышлыклары 6 дюймга җитәргә мөмкин.
- Аларның түбән массасы һәм симметрик дизайны өч казналы патроннар белән чагыштырганда югарырак эш тизлеген тәэмин итә. Бу югары әйләнеш тизлекләрендә тотрыклырак тоту көченә китерә.
Кораллар сыйдырышлыгы һәм манара конфигурациясе
Машинагызда күпме корал була ала һәм аларның ничек урнашуы аның туктамыйча күпме операция башкара алуына тәэсир итә. Зуррак корал сыйдырышлыгы коралларны алыштыру өчен азрак вакытны аңлата. Манара конфигурациясе дә зур роль уйный.
| Манара төре | Кораллар сыйдырышлыгы |
|---|---|
| VDI | Югары (12+ станция) |
| BMT | Чикләнгән (6-12 станция) |
VDI (VDI Verein Deutscher Ingenieure яки Алман инженерлары ассоциациясе дигәнне аңлата) манаралары еш кына күбрәк станцияләр тәкъдим итә, бу сезгә зуррак сыгылучанлык бирә. BMT (Base Mounted Tooling) манаралары авыррак кисүләр өчен ныклы кысу тәкъдим итә. Дөрес манара сайлау сезгә ярдәм итәнәтиҗәлелекне максимальләштерүһәм өлешчә катлаулылык.
Нәтиҗәле чип белән идарә итү һәм суыту системалары
Нәтиҗәле чип белән идарә итү һәм ныклы суыткыч системалары теләсә нинди CNC токарь станогы өчен бик мөһим. Алар шома эшләүне тәэмин итә, коралның гомерен озайта һәм детальләрнең сыйфатын саклый. Чипнең начар эвакуациясе коралның ватылуына, өслекнең бизәлеше проблемаларына һәм машинаның эшләмәвенә китерергә мөмкин. Яхшы система кисү зонасын чиста һәм салкын тота.
Җитештерүчеләр кулланачипларны нәтиҗәле идарә итү өчен берничә стратегияАларчип туплануын минимальләштерү өчен корал юлларын оптимальләштерегезтар урыннарда һәм тирән куышлыкларда. Бу җитештерүчәнлекне арттыра һәм кисәкләрнең даими эвакуациясен тәэмин итә. Дөрес корал сайлау да ярдәм итә. Тиешле флейта геометриясе, спираль почмагы һәм каплавы булган кораллар иң яхшы эшли. Мәсәлән, зуррак флейта киңлекләре һәм югарырак спираль почмаклары озынрак кисәкләр җитештерә торган алюминий кебек материаллар өчен идеаль. Кисәкләрне ватучылар кисәкләрне кечерәк, идарә ителә торган кисәкләргә бүлә. Бу, бигрәк тә, озын, җепле кисәкләр ясый торган материаллар өчен файдалы, бу тыгылуларны киметә.
| Стратегия | Материал төрләре | Кисү шартлары/игътибар ителгән факторлар |
|---|---|---|
| Чипбрейкерларны гамәлгә ашыру | Озын, җепле кисәкчәләр җитештерүче материаллар (мәсәлән, титан һәм никель нигезендәге материаллар кебек катлаулы эретмәләр) | Дөрес җылылык һәм басымны саклау; билгеле бер ихтыяҗлар яки гомуми куллану өчен төрле конфигурацияләр бар. |
| Югары басымлы суыткыч кулланыгыз | Генераль | Кисү зонасына якын суыткыч агымы; югары басымлы җайланманың машина суыткыч резервуарына карата тиешле зурлыгы. |
| Процесс һәм программалаштыру үзгәрешләрен куллану | ISO P төркеме корычлары (кисәк төсе җылылык күчүен күрсәтә) | Коралларны тигезләү (үзәк биеклеге бик мөһим); югары тотрыклылыктагы кораллар; кисү тирәнлеге (иң яхшы нәтиҗәләр өчен радиустан ким дигәндә 2/3, радиус артыннан 1-2 мм ераклыкта); тукландыру тизлеге (бик түбән яки бик югары түгел); кисү тизлеге (башка үзгәрешләр уңышсыз булса, көйләнергә мөмкин); уем ясау өчен тизлекне кисү кебек программалаштыру үзгәрешләре. |
Яхшы суыткыч сыеклык белән идарә итү системасы суыткыч агымын кисү өлкәсенә төгәл юнәлтә. Бу кисәкләрне юып төшерә һәм җыелуны һәм артык җылынуны булдырмый. Ул шулай ук суыткыч сыйфатын саклый. Вакуумнар яки конвейерлар кебек автоматик кисәк чыгару системалары кисәкләрне өзлексез бетерә. Бу зур күләмдә җитештерү өчен бик мөһим. Ул кисү шартларын тотрыклы тотарга ярдәм итә һәм эшләмәү вакытын киметә.
Алга киткән суыту системалары, мәсәләнминималь күләмдә майлау (MQL) һәм коры эшкәртү, суны сизелерлек саклый һәм суыткыч куллануны киметә. Бу системалар шулай ук суыту өчен кирәкле энергияне киметә. Бу гомуми система нәтиҗәлелеген арттыра һәм чыгымнарны киметә.Суперкритик CO₂ системалары тагын да күбрәк өстенлекләр тәкъдим итә:
- Сыек суыткыч калдыклары юк: Суперкритик CO₂ зарарсыз парга әйләнә. Бу калдыкларны һәм кыйммәтле юк итүне бетерә.
- Энергия куллануны киметүЭшләү өчен азрак энергия кирәк. Фильтрлау, насослау һәм чистарту системалары инде кирәк түгел.
- Тотрыклы CO₂ чыганакларыCO₂ гадәттә сәнәгать процессларыннан эшкәртелә. Бу әйләнмә икътисадны хуплый.
- Зыянлы химик матдәләр юк: Токсик булмаган scCO₂ куркыныч матдәләргә дучар булуны бетерә. Ул һава сыйфатын һәм эш урынындагы куркынычсызлыкны яхшырта.
- Чиста, калдыксыз эш: Майлы калдыклар калдырмый. Бу хезмәт күрсәтү һәм чистартуны минимальләштерә.
Бу алдынгы системалар эшкәртү эшчәнлеген яхшыртып кына калмый, ә әйләнә-тирә мохиткә һәм чыгымнарга зур файда китерә.
2025 елга идеаль CNC токарь чишелешен сайлау өчен сезнең уникаль җитештерү максатларыгызны ачык аңлау кирәк. Дөрес сайланган станок стратегик активка әйләнә, җитештерү уңышына турыдан-туры өлеш кертә. Бизнес үз эшчәнлеген оптимальләштерү һәм киләчәк үсешне тәэмин итү өчен нигезле карарлар кабул итә. Бу тулы кулланма җитештерүчеләргә үзләренең конкрет ихтыяҗларына туры килә торганны табарга ярдәм итә.
еш бирелә торган сораулар
Горизонталь һәм вертикаль CNC токарь станоклары арасындагы төп аерма нәрсәдә?
Горизонталь станоклар озын, авыр детальләрне яхшы эшкәртә, еш кына вак кисәкләрне җиңелрәк чыгара.Вертикаль машиналаравыр, кыска детальләр өчен бик яхшы, аларны ныгыту өчен гравитация көче кулланыла. Алар шулай ук идән урынын экономияли.
Цех кайчан Швейцария тибындагы CNC токарь станогын карап чыгарга тиеш?
Остаханәләр кечкенә, катлаулы, югары төгәллекле детальләр өчен Швейцария тибындагы станокларны карарга тиеш. Алар медицина, аэрокосмик һәм электроника кебек тармакларда алдынгы урыннарны билиләр, катлаулы компонентларны каты чыдамлыклар белән җитештерәләр.
Күп күчәрле CNC токарь үзәкләренең өстенлекләре нинди?
Күп күчәрле үзәкләрбер станокта токарьлек, фрезерлау һәм бораулау эшләрен берләштерә. Бу катлаулы детальләрне бер җайланмада эшләргә мөмкинлек бирә, хаталарны киметә, вакытны янга калдыра һәм төгәллекне яхшырта.
Автоматизация, штанга тукландыргычлары кебек, CNC токарь станогына ничек ярдәм итә?
Бар тукландыргычлар чималны автоматик рәвештә бирә, шуның белән өзлексез, караусыз җитештерү мөмкинлеге туа. Бу җитештерү күләмен арттыра, хезмәт чыгымнарын киметә һәм машиналарның кеше катнашыннан башка озаграк эшләвенә мөмкинлек бирә.
Ни өчен CNC токарь станогы өчен шпиндель ат көче һәм әйләнү/кайту вакыты мөһим?
Шпиндельнең ат көче станокка нык материалларны кисү өчен көч бирә. RPM эшләнгән кисәкнең ни дәрәҗәдә әйләнүен билгели. Икесе дә нәтиҗәле эшкәртү өчен бик мөһим һәм материалга һәм детальләргә карата таләпләргә бәйле.
Бастырылган вакыты: 2025 елның 5 декабре