


Зур күләмдә җитештерү күп кенә бер үк детальләрнең өзлексез һәм нәтиҗәле җитештерүен таләп итә. Күп шпиндельле һәм Швейцария тибындагы CNC токарь үзәкләре еш кына бу катлаулы җитештерү мохите өчен иң нәтиҗәле чишелешләрне тәкъдим итә. Бу алдынгы машиналар тотрыклы эшләүне тәэмин итә.Токарь станогы төгәллегеһәм тиз чыгаруны җиңеләйтә. Оптималь нәтиҗәгә ирешүТөгәл CNC эшкәртүмасштабта һәр машинаның мөмкинлекләрен җентекләп карауны таләп итә.Кытайда сәнәгать CNC токарь станоклары белән тәэмин итүчеләртөрле зур күләмле ихтыяҗлар өчен төрле вариантлар тәкъдим итә. БәяләүCNC токарь үзәге бәясе күрсәткечләремондый операцияләрдә озак вакытлы уңыш өчен бик мөһим була.
Төп фикерләр
- Күп шпиндельлеCNC станокларыкүп гади детальләрне тиз ясыйлар. Алар бер үк вакытта берничә деталь белән эшлиләр.
- Швейцария тибындагы CNC станоклары кечкенә, катлаулы детальләр өчен иң яхшысы. Алар бу детальләрне ясыйларбик төгәл.
- Автоматизация CNC станокларына туктамыйча эшләргә ярдәм итә. Моңа роботлар һәм штанга тукландыргычлар керә.
- Яхшы кораллар һәм даими машина карау җитештерүне тотрыклы тота. Алар шулай ук акчаны да янга калдыра.
- CNC станогын детальнең зурлыгына һәм сезгә күпме кирәклегенә карап сайлагыз. Шулай ук, бәясе турында да уйлагыз.
Югары күләмле нәтиҗәлелек өчен күп шпиндельле CNC токарь үзәкләре
Бер үк вакытта эшкәртү операцияләре
Күп шпиндельле CNC токарь үзәкләре иң югары нәтиҗәлелек өчен эшләнгән. Алар берничә детальдә бер үк вакытта берничә эшкәртү операциясен башкаралар. Бу машиналар еш кына түбәндәгеләрнең комбинациясен кулланалар6 төп шпиндель һәм синхрон икенчел шпиндельләрБу җайланма аларга берьюлы төрле бурычларны башкарырга мөмкинлек бирә. Аларда тере кораллар, автоматик штанга йөкләү һәм 26 күчәренә кадәр хәрәкәт итү мөмкинлеге бар. Бу конфигурация тиз арада әзер детальләр җитештерә. Кайбер алдынгы модельләр, мәсәлән, тулысынча конфигурацияләнә торган INDEX CNC күп шпиндельле әйләндерү үзәкләре, 6 төп шпиндель, шулай ук бер әйләнүче синхрон шпиндель һәм 48 күчәренә кадәр хәрәкәт тәкъдим итә. Бу максималь эшкәртү күпкырлылыгын тәэмин итә.
Бу машиналар шулай укC күчәре һәм үзгәртеп эшләү җайланмасы белән каршы шпиндельБу өстәмә эшкәртүдән котылып, күп санлы каршы операцияләр ясарга мөмкинлек бирә. Операторлар һәр шпиндель өчен төрле тизлекне программалаштыра алалар. Бу оптималь кисү шартларын һәм өслекнең югары сыйфатын тәэмин итә. Бер машина цилиндрындагы төрле шпиндельләргә урнаштырылган берничә детальдә берничә эшкәртү операциясе бер үк вакытта башкарыла. Асимметрик 2-шпиндельле / 2-манаралы конструкцияИке шпиндельдә дә бер үк вакытта эшкәртү мөмкинлеге бирә. Беренче шпиндельдән икенче шпиндельгә автоматик күчерү өзлексез эшләүне тәэмин итә. Автоматик бүлгеч ике өлкәдә дә мөстәкыйль эшкәртү мөмкинлеген бирә. Бер эш кисәген эшкәртергә мөмкин, ә икенчесен алыштырырга мөмкин. Күп күчәрле CNC токарь үзәкләре бер үк вакытта эшләүне дә кертеп, төрле операцияләр башкара.токарьлау, фрезерлау, бораулау һәм тишләү.
Цикл вакыты һәм җитештерүчәнлеге кимеде
Берьюлы берничә операция башкару мөмкинлеге деталь өчен цикл вакытын сизелерлек киметә. Бу бер үк вакытта эшкәртү машинаның детальне башка детальгә караганда күпкә тизрәк тәмамлавын аңлата.бер шпиндельле машинаНәтиҗәдә, җитештерүчәнлек сизелерлек артты. Җитештерүчеләр азрак вакыт эчендә күбрәк күләмдәге детальләр җитештерә алалар. Бу нәтиҗәлелек югары күләмле җитештерү вакытында югарырак җитештерүчәнлеккә һәм деталь бәяләренең кимүенә турыдан-туры китерә.
Күп шпиндельле CNC токарь үзәкләре өчен идеаль кушымталар
Күп шпиндельле CNC токарь үзәкләре төрле тармакларда югары күләмле җитештерүдә алдынгы урыннарны били. Алар түбәндәгеләр өчен бик яхшы туры килә:
- Автомобиль
- Гидравлика
- Сантехника
- Төзелеш
- Авыл хуҗалыгы
- саклану
- Медицина һәм фармацевтика
- Мәгълүмат үзәкләре
Бу машиналар бар запасының зурлыкларын куллана ала51 мм (2 дюйм)диаметрлы. Алар төрле материалларны эшкәртә. Моңа алюминий, дат басмас корыч һәм экзотик металлар керә. Бу күпкырлылык аларны даими, югары күләмле җитештерү таләп итә торган төрле продукт төрләре өчен идеаль итә. Дөрес сайлауCNC Токарлау Үзәгебу кушымталар өчен оптималь җитештерүне тәэмин итә.
Югары күләмле төгәллек өчен Швейцария тибындагы CNC токарь үзәкләре
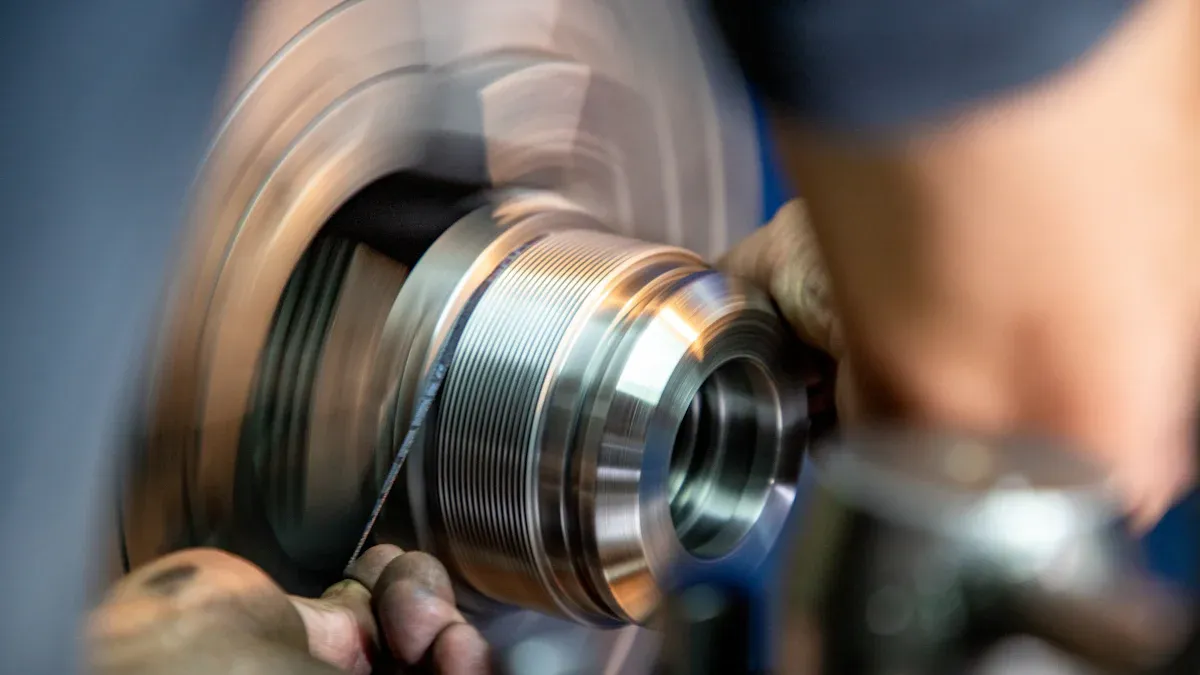
Төгәллек өчен тайпылышлы баш механизмы
Швейцария тибындагы CNC токарь үзәкләре, күбесенчә, аларның уникальлеге аркасында, гаҗәеп төгәллекләре белән дан тота.шуу баш механизмыБу конструкция штанга материалын юнәлеш бирүче втулка аша күчерә, бу Z күчәре хәрәкәтен тәэмин итә. Эшкәртү процессы бара торган өлеш кенә ачык кала, ә кисү коралы хәрәкәтсез кала. Бу ысул детальләрнең тайпылышын сизелерлек киметә. Ул җитештерүчеләргә тыгыз түземлелеккә ирешергә мөмкинлек бирә, бигрәк тә озын эш кисәкләре һәм кечкенә диаметрлар өчен.тайпылышлы башлык һәм юнәлеш бирүче втулка системасытибрәнүне һәм тайпылышны нәтиҗәле киметә. Бу җайланма, бигрәк тә кечкенә диаметрлы детальләр өчен, гаять төгәл һәм тыгызлыкка чыдам эшкәртү мөмкинлеген бирә. Җитәкләүче втулка мөһим ярдәм күрсәтә, сыгылуны киметә һәм эшкәртү вакытында тотрыклылыкны арттыра. Бу конструкция, бигрәк тә, тайпылышны минимальләштерү һәм тотрыклылыкны яхшырту аркасында кечкенә диаметрлы детальләр өчен отышлы. Кисү коралының юнәлеш бирүче втулкага якын булуы катлаулы һәм катлаулы компонентлар өчен төгәл һәм төгәл борылу операцияләрен тәэмин итә.
Озын, нечкә өлешләр өчен файдалар
Швейцария CNC токарь станоклары тотрыклылыкны сизелерлек арттыра, югары тизлектә төгәл түземлелек белән нечкә детальләрне эшкәртү мөмкинлеген бирә. Станок конструкциясе кисү ноктасына турыдан-туры янәшә ныклы терәк бирә, детальләрне тотрыклы һәм корал көче тәэсиреннән саклый. Бу станокка бик тыгыз түземлелек эчендә кечкенә детальләрне эшкәрткәндә дә төгәллекне сакларга мөмкинлек бирә. Тотрыклы һәм терәкле штанга, төрле кораллар белән берлектә, нечкәрәк һәм катлаулырак детальләр ясауны җиңеләйтә. Моңа керәтирән кисемтәләр белән нечкә стеналар, бу традицион токарь станоклары өчен кыенлыклар тудыра. Швейцария CNC станоклары штанга материалын юнәлеш бирүче втулка аша бирә, материалны эшкәртү операциясенә якын урында нык тота. Бу ысул шактый зур әһәмияткә ия.тотрыклылыкны һәм төгәллекне арттыраэшләнгән кисәкнең деформациясен һәм бөгелүен булдырмау юлы белән. Бу үз чиратында хаталарны киметә һәм әзер детальләрдә түземлелекнең киметүенә китерә. Бу мөмкинлек аеруча мөһимнечкә яки нечкә компонентларгадәти ысуллар белән эшкәртү авыр булган әйберләрне.
Катлаулы вак детальләрнең югары күләмдә җитештерүе
Швейцария тибындагы CNC токарь үзәкләре бик яхшы эшлиюгары күләмле җитештерүтөрле тармаклардагы катлаулы вак детальләр. Аларның төгәллеге һәм тотрыклылыгы аларны катлаулы үзенчәлекләр һәм нык түземлелек таләп итә торган компонентлар өчен идеаль итә.Гомуми кулланылышлар түбәндәгеләрне үз эченә ала:
- Нефть чыгару хезмәтләреЮгары басымлы клапан детальләре, скважина асты кораллары детальләре, төгәл датчик корпуслары һәм гидравлик арматуралар.
- АэрокосмикЯгулык системасы компонентлары, пневматик/гидравлик фитинглар, электр тоташтыргычлары, беркеткечләр һәм штифтлар.
- саклануУт очы компонентлары, оптик система корпуслары, телекоммуникация җайланмаларының өлешләре һәм төгәл механик җыелмалар.
- ТелекоммуникацияләрЭлектрон компонентлар өчен тоташтыргыч компонентлар, дулкын үткәргеч өлешләре, антенна элементлары һәм югары төгәллекле корпуслар.
- ГенеральБу машиналар өчен төрле төр җепле детальләр дә бик яхшы туры килә.
CNC Токарлау үзәкләрен чагыштыру: күп шпиндельле һәм Швейцария тибындагы
Күп шпиндельле һәм Швейцария тибындагы CNC токарь үзәкләре арасында сайлау өчен аларның көчле якларын җентекләп аңлау кирәк. Һәр машина төрле зур күләмле җитештерү сценарийларында яхшырак эшли. Иң яхшы карар кабул итү өчен җитештерүчеләргә конкрет җитештерү ихтыяҗларын бәяләргә кирәк.
Үткәрүчәнлек һәм детальләрнең катлаулылыгы мәсьәләләре
Күп шпиндельле CNC токарь үзәкләре югары җитештерүчәнлек чемпионнары. Алар бер үк вакытта берничә операция башкаралар. Бу һәр детальне тәмамлау вакытын сизелерлек кыскарта. Мәсәлән, ике шпиндельле CNC токарь станоклары цикл вакытындетальнең ике очында да бер үк вакытта эшләүБу кул белән кабат патронлауны бетерә һәм буш тору вакытын минимальләштерә. Мондый нәтиҗәлелек турыдан-туры җитештерү темпларын югарырак итә. Бу машиналар шулай ук детальләрнең катлаулылыгы артуын да эшкәртә. Алар детальнең ике ягын да өзлексез эшкәртә. Бу махсуслаштырылган компонентлар өчен яңа дизайн мөмкинлекләрен ача. Күп шпиндельле машиналар детальләрне эшкәртүне һәм урнаштыруны минимальләштерә. Икенче шпиндель еш кына беренчесеннән детальне автоматик рәвештә ала. Бу хезмәт чыгымнарын киметә һәм кеше хаталарын киметә.
| Функция | Бер шпиндельле CNC әйләндерү үзәге | Ике шпиндельле CNC әйләндерү үзәге |
|---|---|---|
| Башкарылган операцияләр | Берьюлы бер операция | Бер үк вакытта берничә операция |
| Кысып кую һәм урынын үзгәртү | Күбрәк вакыт кирәк | Вакытны киметү, җитештерүчәнлекне арттыру |
| Эшкәртү тизлеге | Эзлекле бурычлар аркасында акрынрак | Бер үк вакытта башкарыла торган бурычлар аркасында тизрәк |
| Катлаулы бурычлар өчен сыгылмалылык | Чикләнгән | Коралларны тиз алыштыру мөмкинлеге белән югары сыгылмалылык |
| Автоматизация белән интеграция | Чикләнгән | Пилотсыз идарә итү өчен югары интеграция |
Икенче яктан, Швейцария тибындагы CNC токарь станоклары зур күләмле, бер күчәрле детальләр өчен операцияләрне җиңеләйтә. Алар еш кына тыгыз түземлелек белән аерылып торалар.±0.0001″Бу машиналар диаметры 1,5 дюймнан кимрәк булган компонентларны микроэшкәртү өчен идеаль. Алар катлаулы контурлар яки тигез булмаган формалар таләп итә торган детальләр өчен күп юнәлешле эшкәртүне хуплыйлар. Швейцария тибындагы машиналар югары төгәллекле, кечкенә диаметрлы детальләр өчен эшләнгән. Алар бер үк вакытта берничә корал кулланалар. Токарь һәм фрезерлау таләпләрен берләштергән детальләр, мәсәлән, ягулык инжекторлары яки гидравлик клапаннар өчен, күп функцияле машиналар гибрид чишелеш тәкъдим итә. Бу системалар интеграциялиШвейцария токарь станогыротация һәм фрезерлау операцияләрен таләп итүче компонентлар өчен урнаштыру вакытын киметә һәм төгәллекне арттыра.
Материалның яраклылыгы һәм чыдамлылык мөмкинлекләре
Күп шпиндельле CNC токарь үзәкләре төрле материалларны нәтиҗәле эшкәртә. Алар арасындакорыч, углеродлы корыч, алюминий, латунь, бакыр һәм дат басмас корычГомуми эшкәртү өчен корыч һәм углерод корычы киң таралган. Махсус яки югары төгәллекле детальләр өчен еш кына бакыр, латунь, алюминий һәм дат басмас корыч кебек нечкәрәк материаллар кулланыла. Бу материаллар еш кына коррозиягә яки тузуга чыдамлык кебек махсус физик үзлекләрне таләп итә.
Швейцария тибындагы CNC токарь үзәкләре үзләренең югары төгәллеге белән дан тота. Алар+/-.0002″Бу төгәллек аларның конструкциясеннән килә, ул төгәл втулканы һәм терәк, шуып төшүче баш кисәген үз эченә ала. Бу система тайпылышны һәм тибрәнүне минимальләштерә. Ул, бигрәк тә, кечкенә диаметрлы озын детальләр җитештерү өчен нәтиҗәле. CNC Швейцария винтлы эшкәртү өчен типик түземлек диапазоннары:якынча +/-.0005” (+/-.013 мм)Бу машиналар еш кына 11 күчәрле идарә итү, ике манаралы һәм 4 күчәрле арткы эш белән җиһазландырылган. Алар бик катлаулы төгәл детальләрне тизлек һәм төгәллек белән эшкәртә. Махсуслаштырылган процесслар билгеле бер үзенчәлекләр буенча ±0,0001 дюймга кадәр чыдамлыкка ирешә ала. Бу киң процесс контролен таләп итә һәм җитештерү чыгымнарына тәэсир итә ала.
| Машина төре | Гадәти толерантлык диапазоны | Иң яхшы очракларга чыдамлылык |
|---|---|---|
| Швейцария токары станогы | ±0,0002″ - ±0,0005″ | ±0.0001″ |
Төрле югары күләмле сценарийлар өчен чыгымнарның нәтиҗәлелеге
Күп шпиндельле һәм Швейцария тибындагы CNC токарь үзәкләренең чыгымнарга карата нәтиҗәлелеге сизелерлек аерылып тора. Швейцария тибындагы CNC токарь үзәкләренең башлангыч инвестицияләре гадәттә югарырак була. Ләкин алар еш кына деталь бәяләренең кимүенә китерә, бигрәк тә кечкенә, катлаулы детальләрне күп күләмдә җитештерү өчен. Аларның нәтиҗәлелеге арта, һәм төгәллекләре аркасында калдыклар күләме кими. Хезмәт таләп итү минималь, чөнки алар еш кына детальләрне бер җайланмада җыялар.
Күп шпиндельле станокларны үз эченә ала торган гадәти CNC токарь станоклары, гадәттә, башлангыч инвестицияләрне азрак таләп итә. Ләкин, катлаулы детальләрне бик күп күләмдә җитештерү өчен аларның бер деталь бәясе югарырак булырга мөмкин. Бу цикл вакытының озаграк булуы яки икенчел операцияләргә ихтыяҗ булу белән бәйле.
| Чыгым факторы | Швейцария тибындагы CNC токарь үзәкләре (Швейцария токарь станоклары) | Гадәти CNC токарь станоклары (күп шпиндельле булырга мөмкин) |
|---|---|---|
| Башлангыч инвестицияләр | Югарырак | Түбәнрәк |
| Бер өлеш өчен чыгымнар | Түбәнрәк (бигрәк тә зур күләмле җитештерү өчен) | Югарырак (бигрәк тә зур күләмле җитештерү өчен) |
| Нәтиҗәлелек | Арткан | Түбәнрәк (цикл вакыты озаграк булу сәбәпле) |
| Калдыклар бәяләре | Киметелгән | Югарырак мөмкинлекләр |
| Хезмәт таләпләре | Минималь | Потенциаль рәвештә югарырак (икенчел операцияләр аркасында) |
Җитештерүчеләр башлангыч капитал чыгымнарын озак вакытлы эксплуатация экономияләре белән чагыштырырга тиеш. Сайлау детальнең конкрет геометриясенә, материалына, кирәкле чыдыйлылыкларга һәм гомуми җитештерү күләменә бәйле.
Югары күләмле CNC Токарь Үзәге җитештерүен оптимальләштерү
Зур күләмдә җитештерү өзлексез эшләүне һәм максималь нәтиҗәлелекне таләп итәCNC токарь үзәкләреБу машиналарны оптимальләштерү автоматизацияне, акыллы корал сайлауны һәм ныклы хезмәт күрсәтү практикасын стратегик интеграцияләүне үз эченә ала. Бу элементлар бергәләп даими җитештерүне тәэмин итү һәм эксплуатация чыгымнарын киметү өчен эшли.
Робототехника һәм бар ашаткычлары белән автоматлаштыру интеграциясе
Автоматизация югары күләмле CNC токарь эшләрендә җитештерүчәнлекне сизелерлек арттыра. Штангалы фидерлар, мәсәлән,Iemca ELITE-112, чималны автоматик рәвештә тәэмин итә, җитештерүнең өзлексез эшләвен тәэмин итә. Бу 12 футлы система кул белән катнашуны киметә һәм эш тукталышларын минимальләштерә. Робот системалары, мәсәлән,1700 нче ретривер, икенчел операцияләрне һәм роботлаштырылган җыю һәм урнаштыру бурычларын башкара. Smart Bin кебек чишелешләр роботлаштырылган чүп җыюдагы кыенлыкларны җиңеләйтә. Corso 1955 һәм Corso 1925 кебек йөкләү һәм туплау өстәлләре машинаны карау өчен детальләрне оештыра һәм тота, шуның белән сәгатьләр буе караучысыз эшләү мөмкинлеген бирә.Порталь йөкләгечләрюгары тизлектәге, югары төгәллекле эш кисәген алыштыру мөмкинлеген тәкъдим итә. Mazak AUTO FLEX CELL кебек робот элемент системалары үзгәрүчән катнаш, үзгәрүчән күләмдәге җитештерү өчен автоном эш тәэмин итә. Бу интеграцияләр машинаның өзлексез эшләвен тәэмин итә һәм цикл вакытын кыскарта.
Өзлексез эшләү өчен коралларны оптимальләштерү
Коралларны оптимальләштерү өзлексез эшләүгә һәм чыгымнарның нәтиҗәлелегенә турыдан-туры йогынты ясый. Югары сыйфатлы коралларга, мәсәлән, югары җитештерүчәнлекле капланган карбид коралларына инвестицияләр коралның гомерен сизелерлек озайта. Бу кораллар5-10 тапкыр озаграк тора, югарырак башлангыч инвестицияләргә карамастан, детальнең гомуми бәясен киметә. Җитештерүчеләр бер үк коралны берничә функция өчен куллану өчен операцияләр эшләп, кораллардагы үзгәрешләрне минимальләштерәләр. Алар охшаш операцияләрне төркемлиләр һәм күп функцияле кораллар кулланалар. Бу стратегия һәр деталь өчен шактый вакытны экономияли. Коралның гомерен идарә итү системаларын куллану коралларны ватылу алдыннан алдан алыштыруны тәэмин итә. Бу системалар коралларның даими компенсация мәгълүматларын саклый һәм эш нәтиҗәләренең җентекле язмаларын саклый. Бу тузган кораллардан килеп чыккан аварияләрне киметә һәм җитештерүнең тотрыклылыгын яхшырта.
CNC токарь үзәкләре өчен хезмәт күрсәтү стратегияләре
Нәтиҗәле хезмәт күрсәтү стратегияләре югары эш вакыты һәм төгәллек өчен бик мөһим.Профилактик хезмәт күрсәтү очраклы җитешсезлекләрне алдан әйтеп була торган эш тәрәзәләренә әйләндерәКөндәлек эшләр майлау һәм суыткыч сыекчасы дәрәҗәсен тикшерүне һәм машинаны чистартуны үз эченә ала. Атналык тикшерүләр суыту вентиляторларын тикшерүне һәм агып чыгуларны эзләүне үз эченә ала. Айлык эшләр суыткыч бакларын чистартуны һәм беренчел фильтрларны алыштыруны үз эченә ала. Еллык хезмәт күрсәтү комплекслы контроль һәм йөртү системасын тикшерүне үз эченә ала. Бу даими тикшерүләр тузуны, пычрануны һәм тигезләнмәүне иртә ачыклый. Бу вак проблемаларның машинаның зур тукталыш вакыйгаларына әйләнүенә юл куймый.Компьютерлаштырылган техник хезмәт күрсәтү белән идарә итү системасы (CMMS)яки Техник хезмәт күрсәтү белән идарә итү системасы (MMS) операторлардан һәм техник хезмәт күрсәтү персоналыннан алынган мәгълүматларны берләштерә. Бу система техник хезмәт күрсәтүне планлаштыру һәм интервенция карарларын кабул итүне хуплый, җитештерү өчен CNC эшчәнлеген саклый.
Сезнең ихтыяҗларыгыз өчен иң яхшы CNC токарь үзәген сайлау
Сайлауоптималь CNC токарь үзәгеЗур күләмле җитештерү өчен берничә мөһим факторны җентекләп бәяләү кирәк. Җитештерүчеләр детальләрнең үзенчәлекләрен, җитештерү күләмен, инвестиция чыгымнарын, эксплуатация чыгымнарын һәм киләчәктәге технологик алгарышны исәпкә алырга тиеш. Стратегик карар озак вакытлы нәтиҗәлелекне һәм табышлылыкны тәэмин итә.
Детальләрнең характеристикасы һәм җитештерү күләме
Җитештерүче җитештергән детальләрнең үзенчәлекләре CNC токарь үзәген сайлауга зур йогынты ясый. Детальләрнең зурлыгы, катлаулылыгы һәм кулланылган материал төп факторлар булып тора. Мәсәлән, Швейцария тибындагы CNC токарь үзәге берничә серия җитештергәндә үз инвестицияләрен аклый.озын, катлаулы детальләр зур күләмдәБу машиналар нечкә компонентларда тыгыз чыдамлылыкны саклап калуда оста. Киресенчә, күп шпиндельле машиналар цикл вакыты бик мөһим булган зур күләмле эшләр өчен яраклы. Алар тиз арада гадирәк, зуррак детальләр җитештерәләр. Җитештерүчеләр үзләренең конкрет җитештерү күләме чикләрен бәяләргә тиеш. Бу аларның уникаль продукт линиясе өчен кайсы машина төре иң нәтиҗәле нәтиҗә бирүен билгеләргә ярдәм итә.
Инвестиция һәм эксплуатация чыгымнарын анализлау
Зур күләмле CNC токарь эшенә инвестицияләр керткәнче, финанс анализын җентекләп үткәрү мөһим. Күп шпиндельле яки Швейцария тибындагы CNC токарь станогы өчен башлангыч инвестицияләр гадәттә түбәндәгеләрдән тора:100 000 доллардан алып 300 000 доллардан артыкка кадәрБу башлангыч капитал чыгымнары зур йөкләмәне күрсәтә.
| CNC әйләндерү үзәге төре | Алдан инвестиция бәясе |
|---|---|
| Күп шпиндельле яки Швейцария тибындагы CNC токарь станогы | 100 000 доллар – 300 000 доллардан артык |
Башлангыч сатып алудан тыш, эксплуатация чыгымнары милекнең гомуми бәясенә сизелерлек йогынты ясый. Бу даими чыгымнарга берничә фактор өлеш кертә. Хезмәт чыгымнары төп компонент булып тора, цикл вакыты һәм эшкәртү вакыты турыдан-туры йогынты ясый. Озынрак эшкәртү вакыты энергия һәм хезмәт чыгымнарын бер деталь өчен арттыра. Энергия чыгымнары да зур фактор булып тора. Паразит югалтулар һәм нәтиҗәсез конструкцияләр югарырак куллануга китерә. Станок кораллары компонентлары, мәсәлән,суыту һәм майлау системасы (31%), гидравлик система (27%), ярдәмче системалар (19%) һәм сервоприводлар (17%) барысы да энергия куллана. Буш тору һәм көтү режимнары да энергия куллануга өлеш кертә. Привод системасы һәм мотор нәтиҗәлелеге, эшкәртү параметрлары (кисү тизлеге, туклану тизлеге, суыткыч сыеклык чыгару тизлеге), һәм процессны планлаштыру һәм оптимизацияләү энергия куллануга турыдан-туры йогынты ясый. Коммуналь хезмәтләр, аренда, иминият, административ чыгымнар һәм салымнар кебек өстәмә чыгымнар турыдан-туры түгел, ләкин эшкәртү операцияләре белән бәйле. Алар гомуми чыгымнарга йогынты ясый. Башка эксплуатация чыгымнары җиһазлар бәясен, кораллар бәясен, материаллар бәясен һәм инвентаризация чыгымнарын үз эченә ала. Җитештерүчеләр бу элементларның барысын да бәяләргә тиеш, чөнки чын чыгымнар нәтиҗәлелеген билгелиләр.CNC токарь үзәге.
Киләчәккә ышанычлы югары күләмле CNC токарь үзәге
Киләчәк технологик алгарышларга әзерләнү CNC токарь үзәгенең киләчәктә дә көндәшлеккә сәләтле һәм нәтиҗәле булып калуын тәэмин итә. Автоматизация һәм акыллы җитештерү ярдәмендә җитештерү ландшафты тиз үзгәрә. Бу ясалма интеллект, IoT һәм робототехника белән интеграцияләнгән CNC станокларына ихтыяҗның артуына китерә.
Берничә төп алга китеш көтелә:
- Ясалма интеллект ярдәмендә эшләүче күрү системалары автоматик сыйфат контролен тәэмин итәчәк. Алар эшкәртүдән соң шунда ук тайпылышларны ачыклаячак.
- Нейрон челтәрләрен интеграцияләү CNC системаларына элеккеге җитештерү этапларыннан өйрәнергә мөмкинлек бирәчәк. Бу цикл вакытын оптимальләштерәчәк һәм яхшыртачаккоралның хезмәт итү вакыты якынча 20% ка артты.
- Яңа ясалма интеллект нигезендәге CNC контроллерлары тирән өйрәнү алгоритмнарын кулланачак. Алар оптималь эшкәртү параметрларын реаль вакыт режимында фаразлаячаклар. Бу эшкәртү төгәллеген 15% ка кадәр арттыра һәм урнаштыру вакытын сизелерлек киметә.
- Күп функцияле CNC станокларына ихтыяҗ арту фрезерлау, токарьлау, бораулау һәм кайвакыт тарту функцияләрен бер җайланмага берләштерәчәк. Бу җитештерү циклларын 0-30% ка кадәр киметәчәк.
- Цифрлы игезәк технологияләрне интеграцияләү машиналарның һәм процессларның виртуаль күчермәләрен булдырачак. Бу эшкәртү операцияләрен симуляцияли, потенциаль проблемаларны ачыклый һәм эшчәнлекне оптимальләштерә.
- Энергияне нәтиҗәле кулланучы CNC системаларын куллану энергияне регенерацияләүне һәм нәтиҗәлерәк мотор конструкцияләрен үз эченә алачак. Бу энергия куллануны якынча 18% ка киметә.
Яктыртусыз җитештерүгә игътибар арту югары класслы CNC станок кораллары секторында ясалма интеллектка ихтыяҗны арттыра. Ерактан машиналарны күзәтү, реаль вакыт режимында диагностикалау һәм адаптив идарә итү кебек яхшыртылган функцияләр стандартка әйләнә. Җитештерүчеләр бу киләчәк технологияләрне интеграцияли алырлык машиналарга өстенлек бирергә тиеш. Бу аларның инвестицияләренең кыйммәтле булып калуын һәм үзгәреп торучы җитештерү таләпләренә җайлашуын тәэмин итә.
Күп шпиндельле CNC токарь үзәкләре гадирәк, зуррак детальләрне күп күләмдә җитештерүдә алдынгы урыннарны били, максималь җитештерүчәнлек бирә. Киресенчә, Швейцария тибындагы CNC токарь үзәкләре кечкенә, катлаулы һәм югары төгәллекле компонентларны күп күләмдә җитештерү өчен өстенрәк булып чыга. Идеаль CNC токарь үзәген сайлау конкрет детальләрнең үзенчәлекләренә, җитештерү күләменә ихтыяҗларга һәм мөмкин булган бюджетка бәйле. Шуңа күрә бизнес иң нәтиҗәле һәм экономияле чишелешне билгеләү өчен үзләренең уникаль җитештерү ихтыяҗларын җентекләп бәяләргә тиеш.
еш бирелә торган сораулар
Күп шпиндельле һәм Швейцария тибындагы CNC токарь үзәкләре арасындагы төп аерма нәрсәдә?
Күп шпиндельле машиналар excelгадирәк, зуррак детальләрне күп күләмдә җитештерүдә. Алар бер үк вакытта операцияләр башкаралар. Швейцария тибындагы станоклар югары төгәллекле, кечкенә, катлаулы детальләргә махсуслаша. Алар төгәллек өчен тайпылышлы башлык кулланалар.
Кечкенә, катлаулы детальләр җитештерү өчен кайсы CNC токарь үзәге идеаль?
Швейцария тибындагы CNC токарь үзәкләре кечкенә, катлаулы компонентлар өчен идеаль. Аларның тайпылышлы баш механизмы детальләрнең тайпылышын минимальләштерә. Бу аларга мөмкинлек бирәтыгыз түземлелеккә ирешүнечкә һәм катлаулы өлешләрдә.
Күп шпиндельле CNC токарь үзәкләре төрле материалларны эшкәртә аламы?
Әйе, күп шпиндельле CNC токарь үзәкләре төрле материалларны эшкәртә. Алар арасында корыч, углерод корыч, алюминий, латунь, бакыр һәм дат басмас корыч бар. Бу күпкырлылык төрле продукт төрләренә туры килә.
Автоматизация югары күләмле CNC токарь җитештерүен ничек арттыра?
Автоматизация, штанга тукландыргычлары һәм робототехника ярдәмендә, өзлексез эшләүне тәэмин итә. Ул кул белән эшләүне киметә һәм эш тукталышларын минимальләштерә. Бу җитештерүчәнлекне сизелерлек арттыра һәм җитештерүне күзәтүсез алып барырга мөмкинлек бирә.
Зур күләмдәге ихтыяҗлар өчен CNC токарь үзәген сайлауда нинди төп факторларга нигезләнергә кирәк?
Җитештерүчеләр детальләрнең үзенчәлекләрен, җитештерү күләмен һәм инвестиция чыгымнарын исәпкә алырга тиеш. Алар шулай ук эксплуатация чыгымнарын һәм киләчәктәге технологик интеграцияне анализларга тиеш. Бу озак вакытлы нәтиҗәле һәм табышлы чишелешне тәэмин итә.
Бастырылган вакыты: 2026 елның 5 феврале