


Күбәләк клапаны өчен алты станцияле берләштерелгән машина
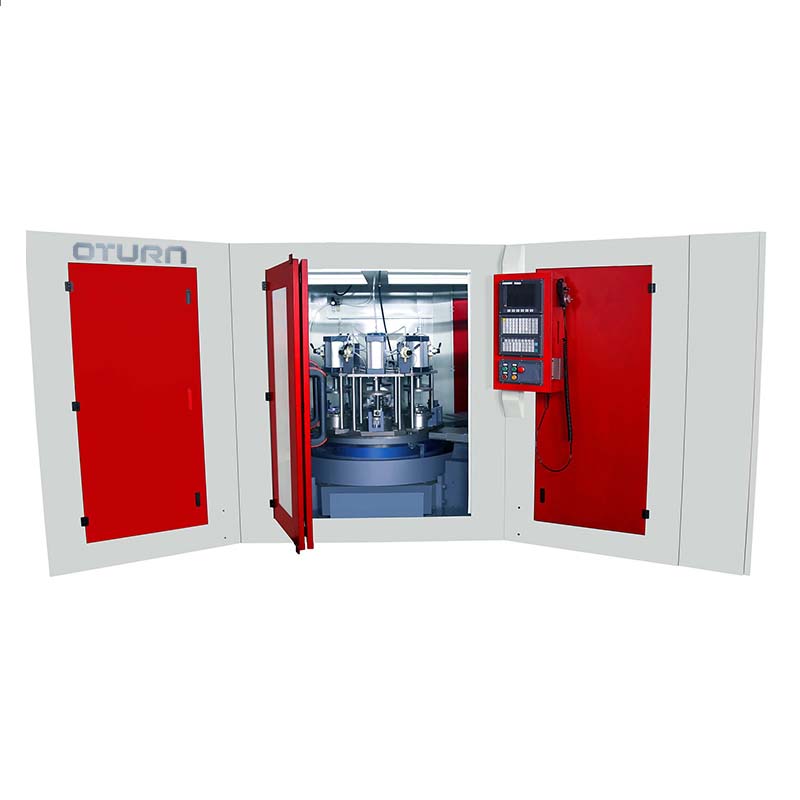
Кушымта
Бу машина, нигездә, клапаннарны, насос корпусын, автомобиль детальләрен, төзелеш техникасы детальләрен һ.б. эшкәртүдә кулланыла. Ул күп төрле процессларда эшли ала, мәсәлән, очкы өлеш, тышкы түгәрәк, алгы кырый, эчке тишек, уем, винт җебе, скважина һәм сфера. Ул Huadian CNC контроллеры (яки Siemens, Гуанчжоу CNC контроллеры) белән эшли, автоматизацияне, югары төгәллекне, күп төрлелекне һәм күпләп җитештерүне гамәлгә ашыра ала.
Төп үзенчәлекләр
1). Безнең машиналар барысы да Huadian CNC контроллеры (яки Siemens, Fanuc) белән эшли, ике күчәрле тоташтыруга ирешә ала, аннары тишелгән тишек, винт җебе һәм сфераны эшкәртә ала. Аның CNC контроллеры яхшы туры килүчәнлеккә, көчле функциягә һәм җиңел эшләүгә ия.
2). Ташламалы тайгак өстәл юлында югары сыйфатлы соры чуен кулланыла, тупас кою, чыныктыру һәм картлау эшкәртүе өч тапкыр күбрәк. Калдык эчке киеренкелекне тулысынча бетерә, юл юлының өслеге супер тавыш сүндерүен куллана һәм катылыгы HRC55 кадәр җитә. Төгәллекне, катылыкны һәм тотрыклылыкны тәэмин итү өчен югары төгәллекле юл юлын тарту эшкәртүе аша.
3). Трансмиссия өлеше машина йөртүенең тотрыклы булуын тәэмин итү өчен, араны бетерү өчен төгәл шар винтын һәм интерполяцияне куллана.
4). Көч башы өч баскычлы кул белән тизлекне үзгәртү белән җиһазландырылган, көчле мотор белән, түбән тизлеккә ирешә, ләкин югары моментка ирешә, авыр кисү йөкләмәсенә чыдый ала, эшкәртү нәтиҗәлелеген яхшырта.
5). Эш җиһазлары нәтиҗәлелекне арттыру һәм хезмәт интенсивлыгын киметү өчен гидравлик басымлы автоматик кысуны куллана.
6). Машина үзәкләштерелгән майлауны куллана, һәр хәрәкәтләнүче өлешнең тулысынча майлануы станокларның хезмәт итү вакытын яхшыртуын тәэмин итә.
Төп структура
Безнең машина, нигездә, корпус, көч башыннан, CNC тукландыручы тайпылыш өстәленнән, CNC аркылы тукландыручы кискечтән, гидравлик басым җиһазларыннан тора һәм мөстәкыйль электр шкафы, гидравлик станция, үзәкләштерелгән майлау җайланмасы, суыту автоматик чипны алу җайланмасы һәм югары саклау җайланмасы белән җиһазландырылган.
1) Корпус югары сыйфатлы, кул белән чыныктыру һәм өч тапкыр картаю эшкәртүе аша интеграцияләнгән кою корпусын куллана. Җитәкләүче юлның өслеге супер тавыш сүндерү белән эшкәртелә, структурасы акыллы, бу машинаның катылыгын, төгәллеген һәм тотрыклылыгын тәэмин итә.
2) Һәр эш урынының тасвирламасы һәм җентекле рәсемнәр
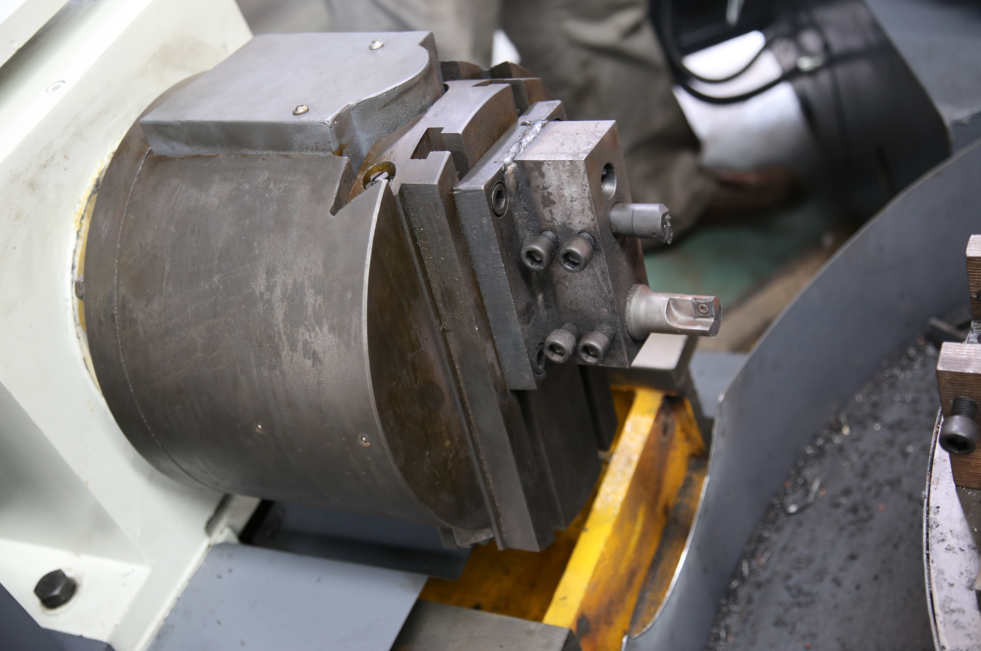
(1) 1 нче эш станциясе: Көч башы, Тюнинг тышкы түгәрәк, Фрезерлау очы.
Көч башы корпусы бик яхшы кою ысулын куллана, 20GrMnTAi шпиндел материалыннан ясалган, чуку, чыныктыру, карбюризацияләү һәм сүндерү, югары төгәллекле тарту һәм кертү функцияләре белән җиһазландырылган. Подшипник шпинделнең катылыгын һәм төгәллеген тәэмин итү өчен NN30 серияле югары төгәллекле ике рәтле цилиндрик ролик подшипникларын куллана.
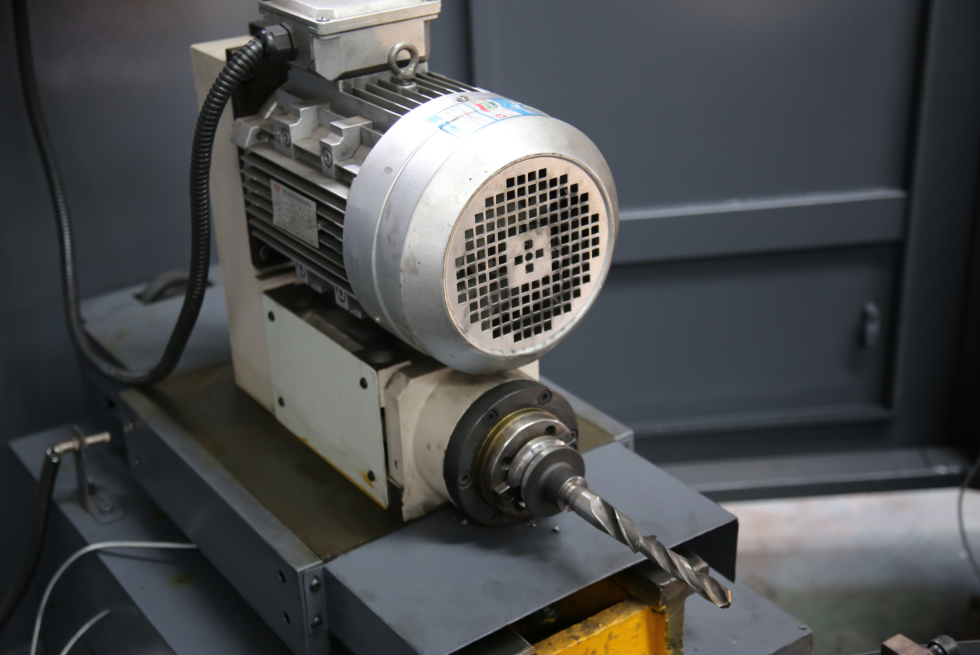
(2) 2 нче эш урыны: бораулау башы һәм бораулау тишеге
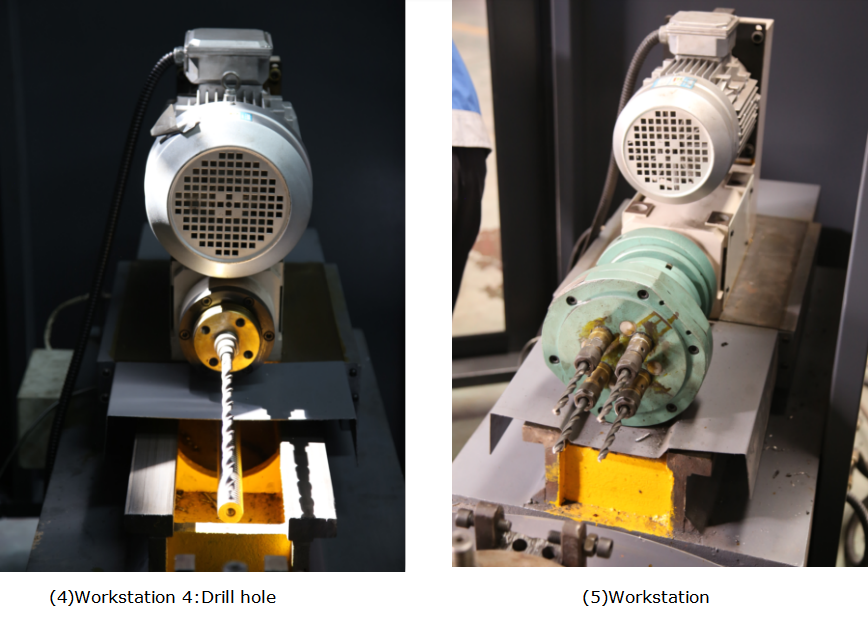
(3) 3 нче эш урыны: бораулау тишеге
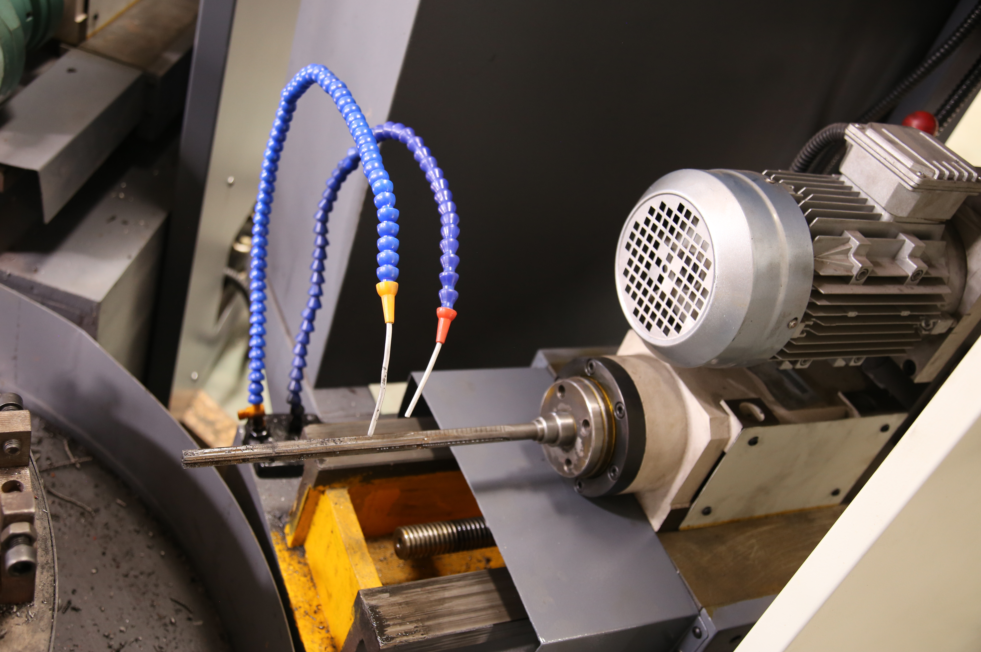
(6) Эш станциясе 6: Тукландыру станциясе
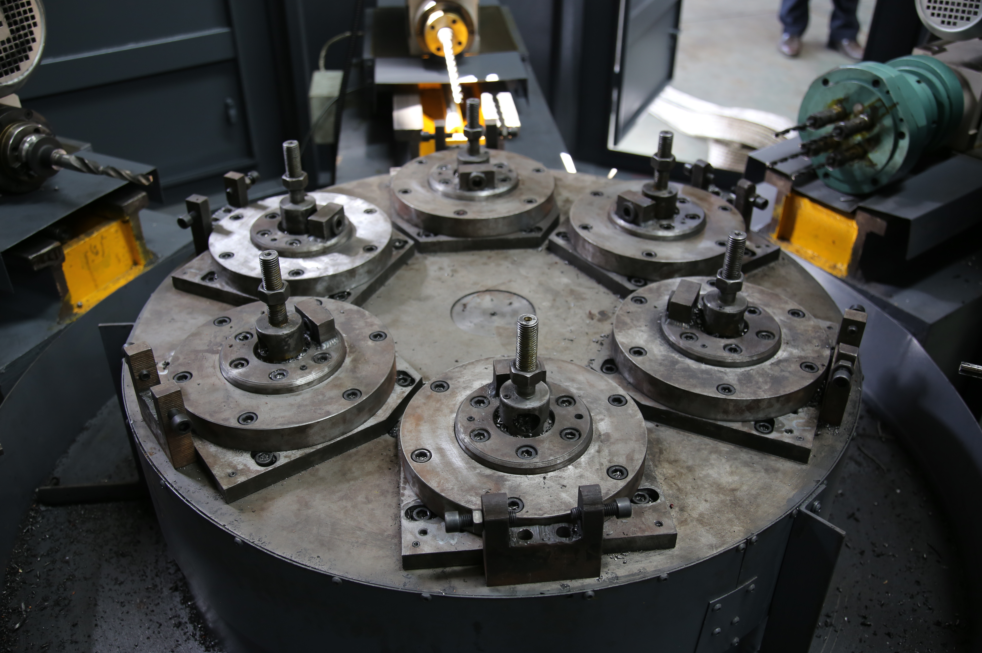
3) Эш өстәле
Эш өстәле эш кисәге өчен махсус эшләнгән. Позицияләү блогы һәм урнаштыру штифтлары эш кисәгенең ышанычлы урнашуын тәэмин итү өчен сүндерелгән. Эш кисәгенең нәтиҗәлелеген арттыру һәм хезмәт интенсивлыгын киметү өчен гидравлик кыскычлар белән җиһазландырылган.
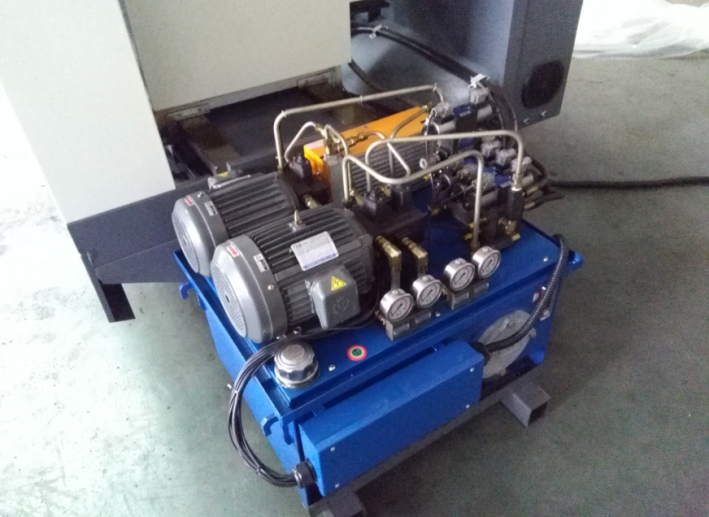
4). Гидравлик җайланма
Гидравлик станция югары сыйфатлы электромагнит клапан, басымны көйләүче клапан, дроссель клапаны һәм икеләтә канатлы насостан торган бәйсез Суперпозиция клапанын куллана. Гидравлик станция эшләгәндә май температурасының нормаль булуын тәэмин итү өчен һава суыту җайланмасы белән җиһазландырылган.
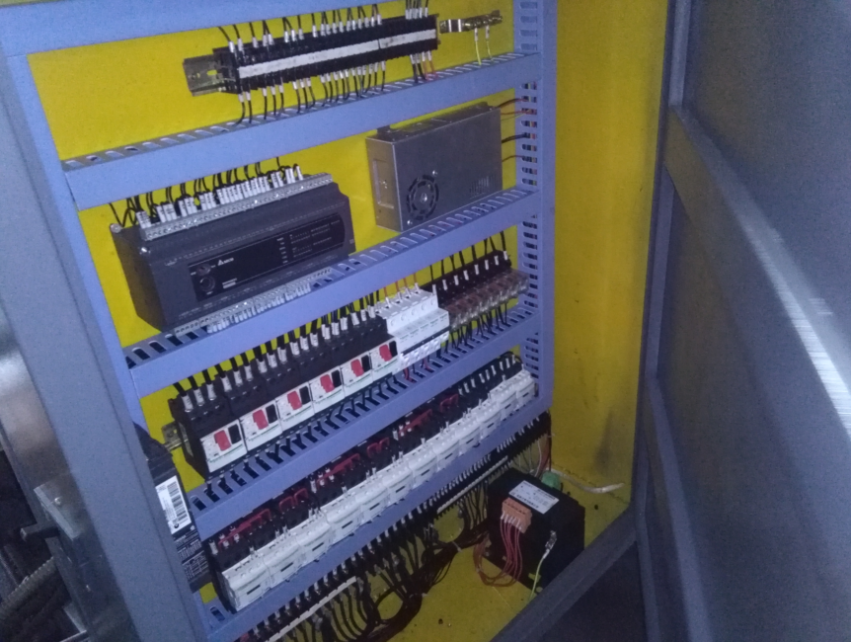
5) Электр шкафы
Электр шкафы бәйсез һәм ябык. CNC контроллеры, инвертор һәм электр компонентлары белән урнаштырылган. Шулай ук машинаның электр компонентлары дөрес эшләвен, тузан булмавын тәэмин итү өчен һава суыту җайланмасын да урнаштырыгыз.
6) Үзәкләштерелгән майлау җайланмасы
Майлау системасы Nanjing Beiqier прогрессив майлау җайланмасы белән җиһазландырылган, майлау мае хәрәкәтләнүче өлешләргә даими рәвештә кудырыла. Артык кул белән эшләүдән сакланыгыз, станокларның хезмәт итү вакытын яхшыртыгыз.
Суыту чипын алу җайланмасы
7) Бу машина көчле агымлы суытуды куллана, тимер кисәкләре суыту суы белән юыла, машина корпусының чип чыгару авызы аша чип чыгару җайланмасына ага. Чипләр бер тартмага саклана, бу станок коралының чисталыгын тәэмин итә һәм хезмәт интенсивлыгын киметә.
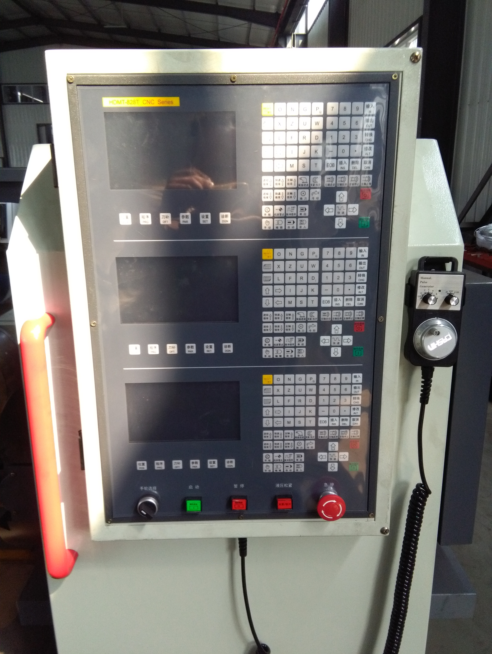
8). Күп функцияле CNC контроллеры
Бу продукт - барлык санлы шиналары булган югары сыйфатлы CNC җайланмасы. Ул чит ил югары сыйфатлы CNC контроллеры белән бер үк вакытта эшли, икеләтә процессор модулен кулланып, модульле һәм ачык архитектура кулланып, өске һәм аскы машина структурасын куллана, NCUC сәнәгать кыр автобусы технологиясенә нигезләнгән, бәйсез интеллектуаль милек хокуклары белән. Ул күп каналлы идарә итү технологиясе, биш күчәрле эшкәртү, югары тизлекле һәм югары төгәллекле, токарь фрезерлау катнашмасы һәм синхрон идарә итү функцияләренә ия, 15' LED LCD экран куллана. Нигездә, югары тизлекле, югары төгәллекле, күп күчәрле, күп каналлы вертикаль, горизонталь эшкәртү үзәгендә, токарь фрезерлау катнашмасында, 5 күчәрле гантри станокларында һ.б. кулланыла.
Спецификация
| Спецификация | Берәмлек | HD-6ZE параметры |
| Гомуми куәт | kw | 10 |
| Тигез бүленешле әйләндергеч платформа | NA | 6*60° |
| Макс.Сыйдырышлык | kg | 500 |
| Позицияләү тизлеген кабатлау | s | 4 |
| Платинаның үлчәмнәре | mm | Ø660 тышкы |
| Пластинка формасыннан шпиндельгә кадәр ара | mm | 41 |
| Шпиндельле таплаучы | NA | Морзе №3 |
| Z күчәре буенча сәяхәт | mm | 300 |
| Күбәләк клапаны зурлыгы өчен яраклы | / | DN200 дән кечерәк |
| Төгәллек | mm | 0.01 |
| Шпиндель тизлеге | ә/мин | 260 |
| Ашау | мм/мин | CNC |
| Авырлык | kg | 2000 ел |
| Машинаның зурлыгы | mm | 3500x3000x1600 |
Продукт категорияләре
-

VC серияле югары катылыктагы CNC эшкәртү үзәге ...
-

HP серияле горизонталь хәрәкәтләнүче колонна сызыклы юнәлеш бирүче...
-

HT серияле горизонталь хәрәкәтләнүче колонна сызыклы юнәлеш бирүче...
-

VS серияле дүрт юллы авыр йөкле CNC эшкәртү C...
-

Югары катылыклы V серияле CNC эшкәртү үзәге
-

X серияле ике колонналы CNC эшкәртү үзәге
-

Горизонталь 5 күчәрле CNC эшкәртү үзәге TKG1600
-

CNC вертикаль токарь һәм фрезерлау композит үзәк ...
-

Югары тизлекле CNC эшкәртү үзәге GM сериясе
-

Югары тизлекле CNC фрезерлау GT сериясе
-

Ике шпиндельле CNC токарь станогы SK32
-

Тәгәрмәчләр өчен CNC вертикаль эшкәртү үзәге RFTV510 ...